Visualizações: 0 Autor: Editor do site Horário de publicação: 24/09/2026 Origem: Site
Trabalhando em uma emenda apertada sob chuva gelada? Ou talvez você esteja construindo um backbone enorme de alta velocidade. De qualquer forma, a qualidade de toda a sua rede depende de um momento microscópico. Esse momento é a clivagem. Um único corte incorreto pode introduzir refletância suficiente para arruinar uma rede gigabit inteira.
Os técnicos novatos muitas vezes presumem que unir dois cabos de fibra óptica é apenas uma questão de alinhá-los e fundi-los. Este é um equívoco caro. Fazer as tarefas de preparação fora de ordem inevitavelmente causa perda massiva de sinal. Desperdiça valioso vidro de sílica. Também causa graves danos a equipamentos de fusão caros. Neste guia completo, você aprenderá o processo passo a passo exato para preparar seus cabos. Demonstraremos a sequência rigorosamente aplicada necessária para cortar fibras com segurança e eficácia. Isso garante uma conexão perfeita sempre.
Principais conclusões
A sequência absolutamente correta para a preparação da fibra é sempre: Strip, Clean, Cleave . Você nunca deve alterar esta ordem mecânica sob nenhuma circunstância.
Limpar o vidro descoberto com álcool antes de usar a ferramenta de corte evita danos microscópicos à lâmina. Garante um corte plano e matematicamente preciso.
Uma ferramenta de desktop de alta precisão não é negociável. Você precisa dele para atingir o ângulo estrito de menos de 1 grau necessário para a emenda por fusão moderna.
O descarte adequado de cacos de vidro microscópicos é um protocolo de segurança crítico. Os trabalhadores de campo nunca devem ignorar este perigo.
Para compreender completamente por que a sequência de operações é tão importante, os técnicos devem primeiro compreender a mecânica fundamental da preparação do vidro. A implantação global da banda larga está mudando rapidamente para redes 5G de perdas ultrabaixas e arquiteturas FTTH de alta densidade. Nestes ambientes modernos, os orçamentos para perdas ópticas estão mais apertados do que nunca. Há uma década, uma emenda marginal poderia ter sido aprovada na certificação. Hoje, essa mesma emenda falhará instantaneamente em um teste OTDR bidirecional. Este rigoroso padrão da indústria significa que os técnicos de campo não podem mais confiar em suposições.
O termo é frequentemente mal compreendido como simplesmente cortar a fibra. Na realidade, o vidro de sílica não pode ser cortado como um fio elétrico de cobre padrão. Nunca use tesouras resistentes ou cortadores de fio padrão em um cabo de fibra óptica. O núcleo delicado será esmagado instantaneamente. Ele se estilhaça e se estilhaça incontrolavelmente dentro da capa protetora.
A clivagem é, na verdade, um processo estritamente controlado de aplicação de tensão mecânica ao material. Uma lâmina especializada e ultraafiada faz uma pontuação microscópica na superfície externa do revestimento de vidro de 125 mícrons. Pense nisso como um arranhão minúsculo e preciso. Imediatamente após esta pontuação ser feita, a ferramenta aplica tensão controlada ou força de flexão para baixo no fio. Esta força específica faz com que o arranhão microscópico se propague por todo o diâmetro do vidro à velocidade do som. O resultado é uma ruptura plana e perfeitamente limpa.
As redes ópticas transmitem grandes quantidades de dados usando pulsos de luz rápidos. Para que esses pulsos passem de um cabo para outro com sucesso durante uma emenda, as duas extremidades do vidro devem estar alinhadas com perfeição microscópica.
A má preparação resultará em um corte em ângulo. Quando dois cortes inclinados são unidos em uma máquina de emenda, ocorrem lacunas de ar microscópicas e desalinhamentos físicos. Consequentemente, isso leva a dois graves problemas de degradação da rede. Primeiro, a perda de inserção ocorre quando a luz escapa do núcleo no ponto de emenda. Isso enfraquece permanentemente o sinal. Em segundo lugar, a refletância ocorre quando a luz reflete na superfície irregular do vidro e viaja para trás. Esta reflexão para trás pode danificar gravemente transmissores de laser sensíveis na fonte.
Antes de executar qualquer corte físico, o técnico deve preparar adequadamente seu posto de trabalho. A tentativa de preparar uma fibra sem o equipamento de suporte adequado levará inevitavelmente à contaminação do núcleo ou a uma falha mecânica.
A preparação profissional em campo requer um conjunto altamente específico de ferramentas. A substituição destes itens por alternativas domésticas comprometerá permanentemente a integridade do vidro.
Decapantes de fibra óptica: Necessários para remover revestimentos externos e revestimentos protetores. Eles devem ter furos precisos e calibrados de fábrica para evitar cortes no vidro subjacente.
Toalhetes sem fiapos: Usados para limpar resíduos de revestimento dissolvidos e óleos naturais. Toalhas de papel padrão são inaceitáveis. Eles deixam detritos microscópicos para trás.
Álcool isopropílico: Deve ser 99% puro para dissolver efetivamente o resíduo do revestimento de acrilato. O álcool isopropílico padrão 70% contém água. A água causa micro-ebulição desastrosa dentro dos splicers de fusão.
O mercado oferece diversos tipos de dispositivos de corte. Eles são divididos principalmente em ferramentas baratas do tipo caneta e unidades de mesa de precisão. Os modelos estilo caneta exigem que o usuário marque e quebre a fibra manualmente. Esse processo subjetivo e manual raramente produz os ângulos abaixo de 1 grau necessários para redes modernas.
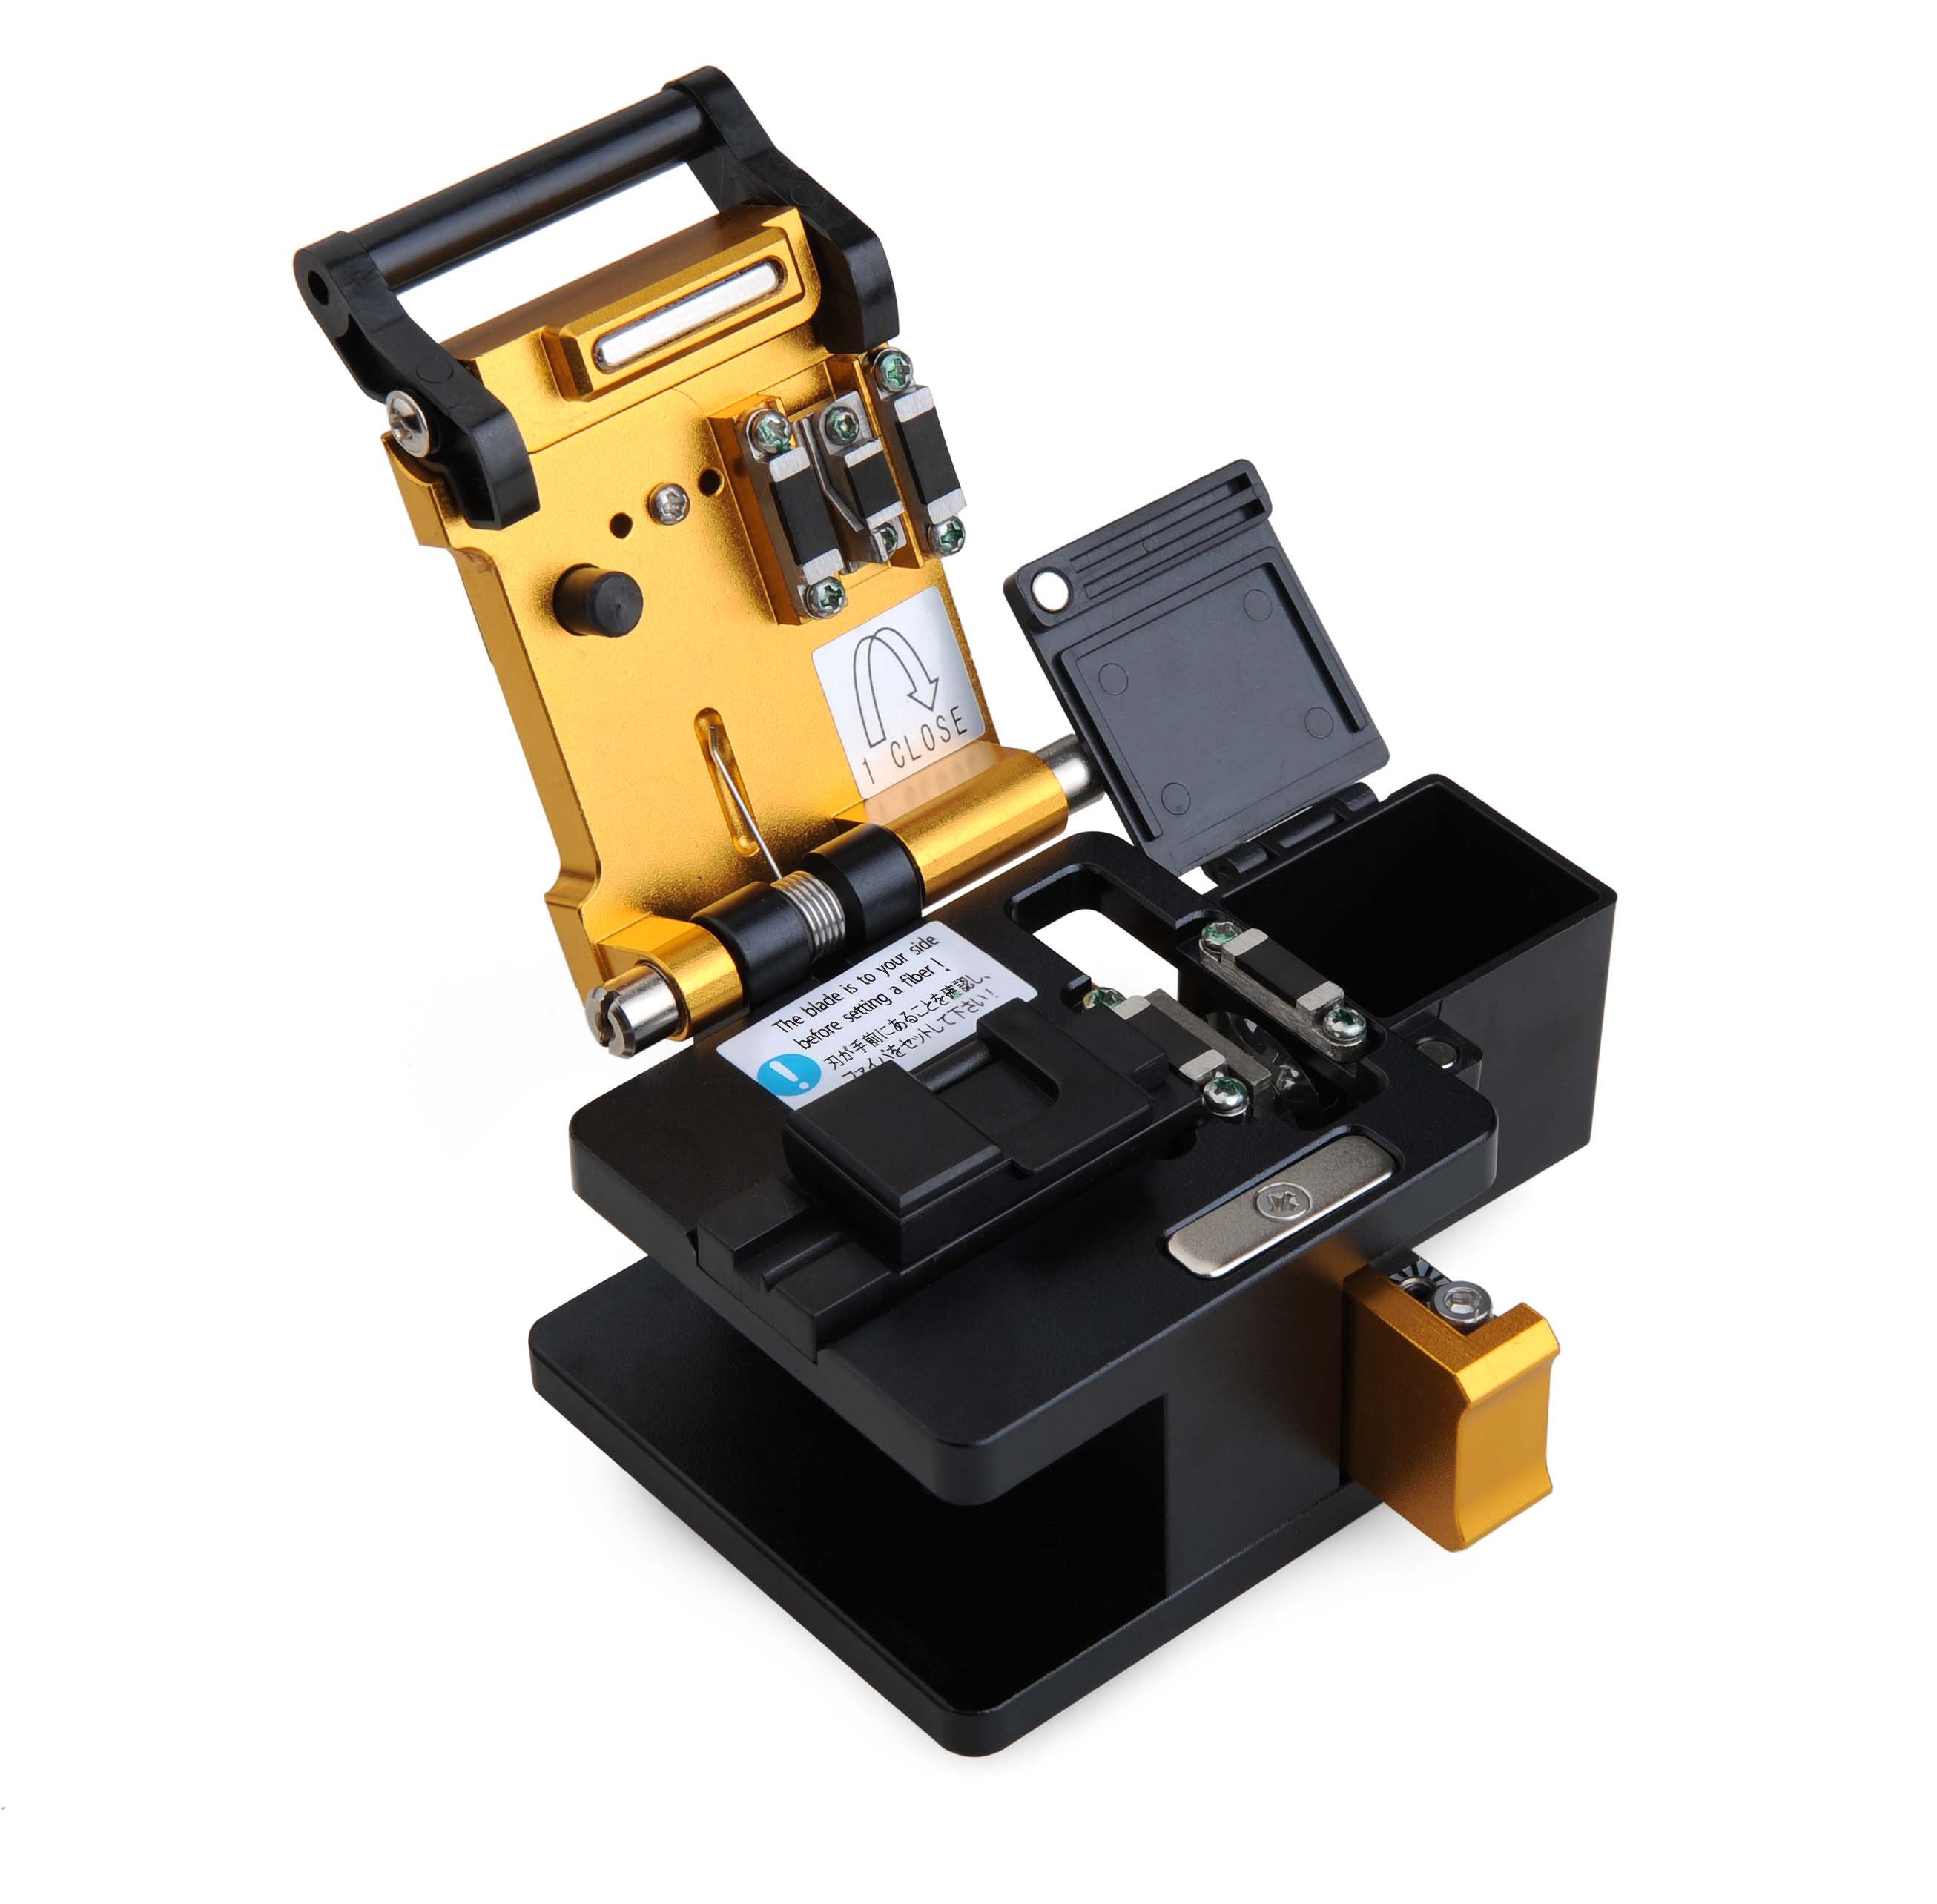
Para instalações profissionais, investir em um equipamento dedicado O cutelo de fibra óptica de alta precisão é uma necessidade absoluta. Essas ferramentas de desktop automatizam a profundidade da pontuação e a tensão de encaixe. Eles removem totalmente o erro humano da equação. A utilização de uma unidade de nível profissional se correlaciona diretamente com taxas mais baixas de falhas de emenda e redução significativa dos custos de mão de obra em campo.
A ordem absolutamente correta das tarefas começa com a remoção. Você não pode limpar quimicamente ou marcar mecanicamente uma fibra que ainda esteja envolta em suas espessas camadas protetoras de polímero. Este é o primeiro passo crucial.
Um fio monomodo padrão consiste em um núcleo microscópico de 9 mícrons cercado por um revestimento de vidro de 125 mícrons. Esta estrutura incrivelmente delicada é protegida por um revestimento de acrilato de 250 mícrons. Também é frequentemente coberto por um buffer mais espesso de 900 mícrons.
Para desencapar o cabo, o técnico utiliza um alicate de decapagem especializado. Segure a ferramenta em um ângulo leve de 45 graus. Coloque o cabo no orifício de dimensionamento apropriado e puxe firmemente a ferramenta em direção ao final do fio. Esta ação remove as camadas de plástico e polímero, expondo a sílica nua. Normalmente, você precisa retirar cerca de 30 a 40 milímetros. Isso garante que você tenha vidro vazio suficiente para encaixar corretamente em seu equipamento.
Uma vez exposto o vidro de 125 mícrons, ele fica incrivelmente frágil. É mais fino que um fio de cabelo humano e propenso a quebrar sob a menor pressão lateral. Imagine estar em uma trincheira lamacenta de construção. Suas mãos devem permanecer perfeitamente firmes. Os técnicos devem segurar o cabo pela seção revestida restante. Nunca segure-o pelo próprio vidro. Tocar a sílica exposta com os dedos nus depositará a oleosidade natural da pele. Isto contamina imediatamente o núcleo e garante uma falha na emenda.
Após a fase de decapagem, a segunda tarefa da sequência é a limpeza química. Você nunca deve pular esta etapa. É precisamente aqui que muitos técnicos novatos cometem erros críticos e caros. Eles tentam cortar o vidro antes de lavá-lo.
Quando o revestimento de acrilato é removido com força, ele deixa um resíduo pegajoso e invisível no vidro nu. Para remover essa camada teimosa, pegue um pano sem fiapos e umedeça-o generosamente com álcool isopropílico 99%. Dobre o lenço sobre a mecha desencapada. Aperte-o suavemente entre os dedos e puxe o lenço suavemente em direção à extremidade do copo.
Durante esse movimento, os técnicos devem ouvir atentamente um som agudo distinto. Este feedback auditivo agudo é a sua confirmação de que todos os resíduos de polímero e óleos foram dissolvidos com sucesso. Pode ser necessário limpar o fio duas ou três vezes para atingir esse estado perfeitamente limpo.
A regra de ouro da limpeza antes da clivagem existe principalmente para proteger seu hardware caro. Se você colocar um fio sujo e pegajoso em um cutelo de fibra óptica de mesa , o resíduo microscópico será imediatamente transferido para a ferramenta. Ele reveste as almofadas de fixação de borracha e a lâmina de carboneto de tungstênio ultra-dura.
Com o tempo, essa sujeira invisível se acumula. Quando a lâmina tenta marcar o vidro, a sujeira endurecida age como uma pedra microscópica. Isso faz com que a lâmina lasque violentamente o vidro, em vez de marcá-lo suavemente. Além disso, se você cometer o erro de limpar o vidro depois de cortado, a fricção física do pano atrairá poeira estática transportada pelo ar. Essa poeira cai diretamente na face final recém-cortada e perfeitamente plana. Isso estraga completamente o acabamento espelhado que você acabou de criar.
Com o fio devidamente despojado e limpo quimicamente, você está pronto para a terceira e última tarefa de preparação física. A operação mecânica de uma unidade de mesa padrão segue uma sequência interna estrita para garantir o sucesso.
Primeiro, certifique-se de que sua ferramenta esteja apoiada em uma superfície plana e altamente estável. Abra a alavanca superior principal da unidade. No interior, você verá uma ranhura em V usinada com precisão e duas almofadas de fixação de borracha. Coloque cuidadosamente o vidro limpo e descoberto na ranhura em V. É absolutamente crítico que o fio fique perfeitamente reto. Qualquer curvatura ou curvatura resultará em uma extremidade desastrosamente inclinada.
Os splicers de fusão requerem um comprimento muito específico de vidro puro para funcionar corretamente. Isso é conhecido como comprimento de clivagem. Observe a régua embutida adjacente à ranhura em V. Dependendo das especificações do seu splicer, alinhe a borda da capa externa com a marca milimétrica correta. Os comprimentos padrão variam de 10 milímetros a 16 milímetros. O alinhamento preciso garante que o fio se encaixe perfeitamente entre os eletrodos do splicer de fusão posteriormente.
Assim que o alinhamento for verificado, feche a tampa superior. Esta ação abaixa as almofadas de borracha. Ele prende firmemente o fio no lugar para que ele não se desloque. Em seguida, acione o mecanismo da lâmina. Na maioria das unidades de mesa modernas, isso envolve empurrar um carro deslizante da frente para trás da ferramenta. À medida que o carro desliza para frente, a lâmina circular de tungstênio roça suavemente a parte inferior do vidro fixado. Isso cria um arranhão matematicamente preciso no revestimento.
Imediatamente após a lâmina marcar a superfície, o mecanismo interno da ferramenta pressiona uma pequena bigorna contra o vidro. Isso ocorre diretamente acima da linha de pontuação. Aplica a quantidade exata de tensão mecânica necessária para quebrar o fio de maneira limpa.
O recorte é o minúsculo pedaço de vidro que se quebra. Este fragmento é extremamente perigoso. É afiado o suficiente para penetrar facilmente na pele, viajar pela corrente sanguínea ou causar danos oculares graves. Unidades profissionais de alta qualidade apresentam coletores automáticos de fragmentos. Eles pegam instantaneamente o vidro cortado e armazenam-no com segurança. Se sua ferramenta não tiver esse recurso, você deverá retirar manualmente a sobra com uma pinça. Sempre coloque-o em uma lixeira dedicada para descarte de objetos cortantes.
O processo de preparação não está verdadeiramente completo até que a qualidade do corte seja verificada empiricamente. O olho humano nu não pode determinar se um fio foi cortado a 0,5 graus aceitáveis ou a 3,0 graus inaceitáveis.
Para inspecionar seu trabalho, transfira cuidadosamente o fio preparado para o seu splicer de fusão. Depois que ambos os lados estiverem carregados, a máquina utilizará câmeras microscópicas de alta definição nos eixos X e Y. Ele exibe as faces finais em sua tela LCD. O software interno analisará instantaneamente a geometria do corte e calculará o ângulo exato. Para emenda monomodo padrão, a máquina normalmente rejeitará qualquer corte com um ângulo maior que 1,0 grau.
Se o splicer rejeitar o fio, você deverá conseguir identificar o defeito visual na tela. Isso permite que você solucione problemas em seu fluxo de trabalho.
Lábio: Uma pequena saliência ou ponta em uma das bordas do vidro. Isso geralmente é causado por uma altura incorreta da lâmina.
Hackle: Uma superfície áspera, irregular e irregular na face final. Isso geralmente é o resultado de muita tensão durante o encaixe ou sujeira nas almofadas de borracha.
Chip: Um pedaço de vidro faltando na borda do revestimento. Isso indica que a lâmina está lascada ou atingindo o vidro de forma muito agressiva.
Ângulo Alto: A face final é lisa, mas visivelmente inclinada. Isso significa que o fio foi colocado diagonalmente na ranhura em V.
Se você encontrar algum desses defeitos, não poderá simplesmente recortar o mesmo pedaço de vidro puro. Você deve cortar a seção exposta, retirar uma nova seção da jaqueta, limpá-la completamente novamente e repetir toda a sequência.
Mesmo quando os técnicos compreendem completamente a sequência correta, erros de execução mecânica durante a etapa final ainda podem comprometer toda a conexão. O vidro de sílica é incrivelmente implacável. Evitar erros comuns no fluxo de trabalho é tão importante quanto seguir as etapas. Para destacar o impacto desses erros, revise a tabela de comparação principal abaixo.
Fase de Preparação |
Procedimento padrão correto |
Erro de campo comum |
Consequência da rede |
|---|---|---|---|
Decapagem |
Use um alicate de decapagem calibrado de fábrica |
Usando ferramentas de calibre cegas ou incorretas |
Micro-cortes no revestimento de vidro causando quebras futuras |
Limpeza |
Limpe com 99% IPA antes de marcar |
Limpando o vidro após o corte |
Manchas de carbono queimadas durante o arco de fusão, perda massiva de sinal |
Clivagem |
Use uma ferramenta de desktop de precisão |
Encaixando à mão ou usando cortadores tipo caneta |
Alta refletância, pêlos irregulares e cortes angulares > 1,0° |
Esta tabela ilustra claramente por que a limpeza da fibra após a clivagem é tão prejudicial. Limpar um fio cortado com um pano deixará fibras microscópicas ou poeira estática diretamente no núcleo. Quando o splicer de fusão tenta derreter o vidro com um arco elétrico, essa poeira queima instantaneamente. Cria uma mancha preta de carbono dentro da junta. Isso garante uma perda massiva de inserção e uma conexão com falha total.
A compreensão dos requisitos rigorosos da preparação da rede destaca exatamente por que a seleção de ferramentas é uma decisão comercial crítica. A utilização de equipamentos abaixo da média introduz variáveis imprevisíveis na implantação da rede. Isso leva a falhas de emendas, tempo de inatividade da rede e viagens de caminhão incrivelmente caras para solução de problemas.
Para técnicos que buscam um desempenho confiável e repetível que se alinhe às demandas de redes modernas, investir em um equipamento profissional O clivador de fibra óptica SKYCOM T-903 representa uma solução padronizada. Ele foi projetado especificamente para ambientes de alto volume.
Em vez de confiar em afirmações abstratas de marketing, engenheiros experientes analisam especificações rígidas. O SKYCOM T-903 foi projetado com uma lâmina de aço de tungstênio de alta precisão, capaz de fornecer um ângulo de clivagem típico de menos de 0,5 graus. Isso atende facilmente aos mais rígidos requisitos de emenda por fusão. Além disso, possui um design robusto de lâmina de 16 posições. Isso proporciona uma vida útil excepcional de até 48.000 clivagens antes de exigir a substituição da lâmina.
Especificamente, as ferramentas desta classe elite apresentam um suporte de fibra universal 3 em 1. Isso permite que os técnicos façam uma transição perfeita entre fibra nua de 250 mícrons, tranças de 900 mícrons e cabos drop de 3,0 milímetros sem trocar acessórios. Ao integrar uma ferramenta confiável com retorno automático da lâmina ao seu fluxo de trabalho diário, os técnicos podem manter uma adesão estrita à metodologia Strip, Clean, Cleave. Isto minimiza drasticamente os defeitos de campo.
A preparação adequada da fibra requer adesão inabalável a uma sequência muito específica. Você deve tirar a jaqueta, limpar o vidro nu e, por fim, cortar o fio. Esta ordem exata é a única maneira de evitar danos graves ao equipamento. Ele garante perda de sinal ultrabaixa em sua rede.
Lembre-se sempre de limpar quimicamente a sílica nua antes de marcá-la e quebrá-la. A tentativa de reverter essas etapas apenas introduzirá poeira estática em sua face final imaculada. Em última análise, combinar este conhecimento processual rigoroso com uma O cutelo de fibra óptica profissional melhorará significativamente a qualidade da instalação. Ele reduz o retrabalho frustrante e ajuda você a obter emendas perfeitas sempre. Se você estiver enfrentando resultados de emenda inconsistentes, é hora de atualizar suas ferramentas de preparação para atender às demandas das redes ópticas modernas.
Um corte incorreto compromete fundamentalmente a geometria física do vidro. Quando a face final estiver irregular, lascada ou com um ângulo superior a 1 grau, as duas extremidades não poderão se alinhar perfeitamente dentro da máquina de fusão. Este desalinhamento leva a alta perda de inserção e alta perda de retorno óptico. Nas redes modernas de alta velocidade, esses reflexos causam graves perdas de pacotes de dados e podem travar completamente a conexão.
A maioria das lâminas de aço de tungstênio de precisão apresentam de 16 a 24 posições rotacionais específicas marcadas na lateral da roda. Como orientação geral da indústria, você deve girar a lâmina uma posição para frente após aproximadamente 1.000 a 3.000 cortes. No entanto, o verdadeiro indicador é o feedback visual do monitor do splicer de fusão. Se você começar a notar um aumento consistente em ângulos ruins ou extremidades visualmente lascadas na tela, você deverá girar a lâmina imediatamente.
Absolutamente não. Tesouras e cortadores de fio operam aplicando força de esmagamento. Como o núcleo e o revestimento de um cabo óptico são feitos de vidro de sílica altamente frágil, a força de esmagamento destruirá completamente a estrutura microscópica. Isso destrói os caminhos que guiam a luz. Um dispositivo de precisão dedicado não corta realmente o material. Ele usa uma lâmina microscópica para criar uma pequena falha e, em seguida, aplica uma tensão precisa para encaixar o vidro de maneira limpa ao longo de sua estrutura cristalina natural.
Sempre limpe o vidro ANTES de cortá-lo. Esta é a regra de ouro e inquebrável da preparação. Depois que o revestimento protetor do cabo for removido, ele deve ser limpo com álcool isopropílico 99% até chiar. Isso remove toda a sujeira e resíduos de tampão, protegendo a delicada lâmina interna contra contaminação. Se você limpar o vidro depois de cortado, a eletricidade estática gerada pelo movimento de limpeza atrairá fiapos microscópicos diretamente para o núcleo.
Um erro de ângulo alto geralmente significa que o vidro não ficou perfeitamente reto na ranhura em V durante a preparação. Isso acontece quando poeira microscópica ou resíduo pegajoso de acrilato se acumula na ranhura, elevando um lado do fio. Sempre limpe a ranhura em V e as almofadas de fixação de borracha com um algodão embebido em álcool antes de iniciar seu turno.
Não. Se o seu splicer rejeitar um corte, você não terá vidro suficiente para simplesmente colocá-lo de volta na ferramenta de corte para uma segunda tentativa. Você deve cortar totalmente a seção exposta. Em seguida, você retira uma nova seção da capa externa, limpa-a bem com álcool e faz um novo corte.