Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/09/2026 Origine: Sito
Lavori in una chiusura di giunzione angusta sotto la pioggia gelata? O forse stai costruendo un’enorme dorsale ad alta velocità. In ogni caso, la qualità dell'intera rete si basa su un momento microscopico. Quel momento è lo scioglimento. Un singolo taglio errato può introdurre una riflettanza sufficiente a rovinare un’intera rete gigabit.
I tecnici alle prime armi spesso presumono che per unire due cavi in fibra ottica sia solo questione di allinearli e fonderli insieme. Questo è un malinteso costoso. Eseguire le attività di preparazione in modo errato provoca inevitabilmente una massiccia perdita di segnale. Spreca prezioso vetro di silice. Provoca inoltre gravi danni alle costose apparecchiature di fusione. In questa guida completa imparerai l'esatto processo passo dopo passo per preparare i cavi. Dimostreremo la sequenza rigorosamente applicata necessaria per tagliare le fibre in modo sicuro ed efficace. Ciò garantisce una connessione impeccabile ogni volta.
Punti chiave
La sequenza assolutamente corretta per la preparazione delle fibre è sempre: Strip, Clean, Cleave . Non devi mai alterare questo ordine meccanico in nessuna circostanza.
Pulire il vetro nudo con alcol prima di utilizzare l'utensile da taglio previene danni microscopici alla lama. Garantisce un taglio piatto, matematicamente preciso.
Uno strumento desktop ad alta precisione non è negoziabile. Ne hai bisogno per ottenere il rigoroso angolo inferiore a 1 grado richiesto per la moderna giunzione a fusione.
Il corretto smaltimento dei frammenti di vetro microscopici è un protocollo di sicurezza fondamentale. I lavoratori sul campo non devono mai ignorare questo pericolo.
Per comprendere appieno il motivo per cui la sequenza delle operazioni è così importante, i tecnici devono prima comprendere i meccanismi fondamentali della preparazione del vetro. La diffusione globale della banda larga si sta spostando rapidamente verso reti 5G a bassissime perdite e architetture FTTH ad alta densità. In questi ambienti moderni, i budget per le perdite ottiche sono più ristretti che mai. Dieci anni fa, una giunzione marginale avrebbe potuto superare la certificazione. Oggi, quella stessa giunzione fallirà immediatamente un test OTDR bidirezionale. Questo rigido standard di settore fa sì che i tecnici sul campo non possano più fare affidamento su congetture.
Il termine viene spesso frainteso come semplice taglio della fibra. In realtà, il vetro di silice non può essere tagliato come un normale filo elettrico in rame. Non utilizzare mai forbici pesanti o tronchesi standard su un cavo in fibra ottica. Il nucleo delicato si schiaccerà immediatamente. Si frantuma e si scheggia in modo incontrollabile all'interno della giacca protettiva.
La scissione è in realtà un processo rigorosamente controllato di applicazione di stress meccanico al materiale. Una lama specializzata e ultra affilata incide microscopicamente la superficie esterna del rivestimento in vetro da 125 micron. Consideralo come un graffio piccolo e preciso. Immediatamente dopo aver effettuato questo punteggio, lo strumento applica una tensione controllata o una forza di flessione verso il basso sul filo. Questa forza specifica fa sì che il graffio microscopico si propaghi su tutto il diametro del vetro alla velocità del suono. Il risultato è una rottura perfettamente pulita e piatta.
Le reti ottiche trasmettono grandi quantità di dati utilizzando rapidi impulsi luminosi. Affinché questi impulsi possano passare con successo da un cavo all'altro durante una giunzione, le due estremità in vetro devono essere allineate con perfezione microscopica.
Una scarsa preparazione risulterà in un taglio angolato. Quando due tagli obliqui vengono uniti in una giuntatrice, si verificano microscopici traferri e disallineamenti fisici. Di conseguenza, ciò porta a due gravi problemi di degrado della rete. Innanzitutto, la perdita di inserzione si verifica quando la luce fuoriesce dal nucleo nel punto di giunzione. Ciò indebolisce permanentemente il segnale. In secondo luogo, la riflettanza avviene quando la luce rimbalza sulla superficie irregolare del vetro e viaggia all'indietro. Questa riflessione all'indietro può danneggiare gravemente i trasmettitori laser sensibili alla fonte.
Prima di eseguire qualsiasi taglio fisico, un tecnico deve preparare adeguatamente la propria postazione di lavoro. Il tentativo di preparare una fibra senza l'adeguata attrezzatura di supporto porterà inevitabilmente alla contaminazione del nucleo o al guasto meccanico.
La preparazione professionale sul campo richiede una serie di strumenti altamente specifici. La sostituzione di questi articoli con alternative domestiche comprometterà permanentemente l'integrità del vetro.
Spelafili per fibra ottica: necessari per rimuovere i rivestimenti esterni e i rivestimenti protettivi dei tamponi. Devono avere fori precisi e calibrati in fabbrica per evitare di intaccare il vetro sottostante.
Salviette senza pelucchi: utilizzate per rimuovere residui di rivestimento disciolti e oli naturali. Gli asciugamani di carta standard non sono accettabili. Lasciano dietro di sé detriti microscopici.
Alcol isopropilico: deve essere puro al 99% per dissolvere efficacemente i residui del rivestimento in acrilato. L'alcol denaturato standard al 70% contiene acqua. L'acqua provoca una disastrosa microebollizione all'interno delle giuntatrici a fusione.
Il mercato offre vari tipi di dispositivi di taglio. Questi sono principalmente suddivisi in strumenti economici in stile penna e unità desktop di precisione. I modelli a penna richiedono che l'utente segni e spezzi manualmente la fibra. Questo processo soggettivo e manuale raramente produce gli angoli inferiori a 1 grado richiesti per le reti moderne.
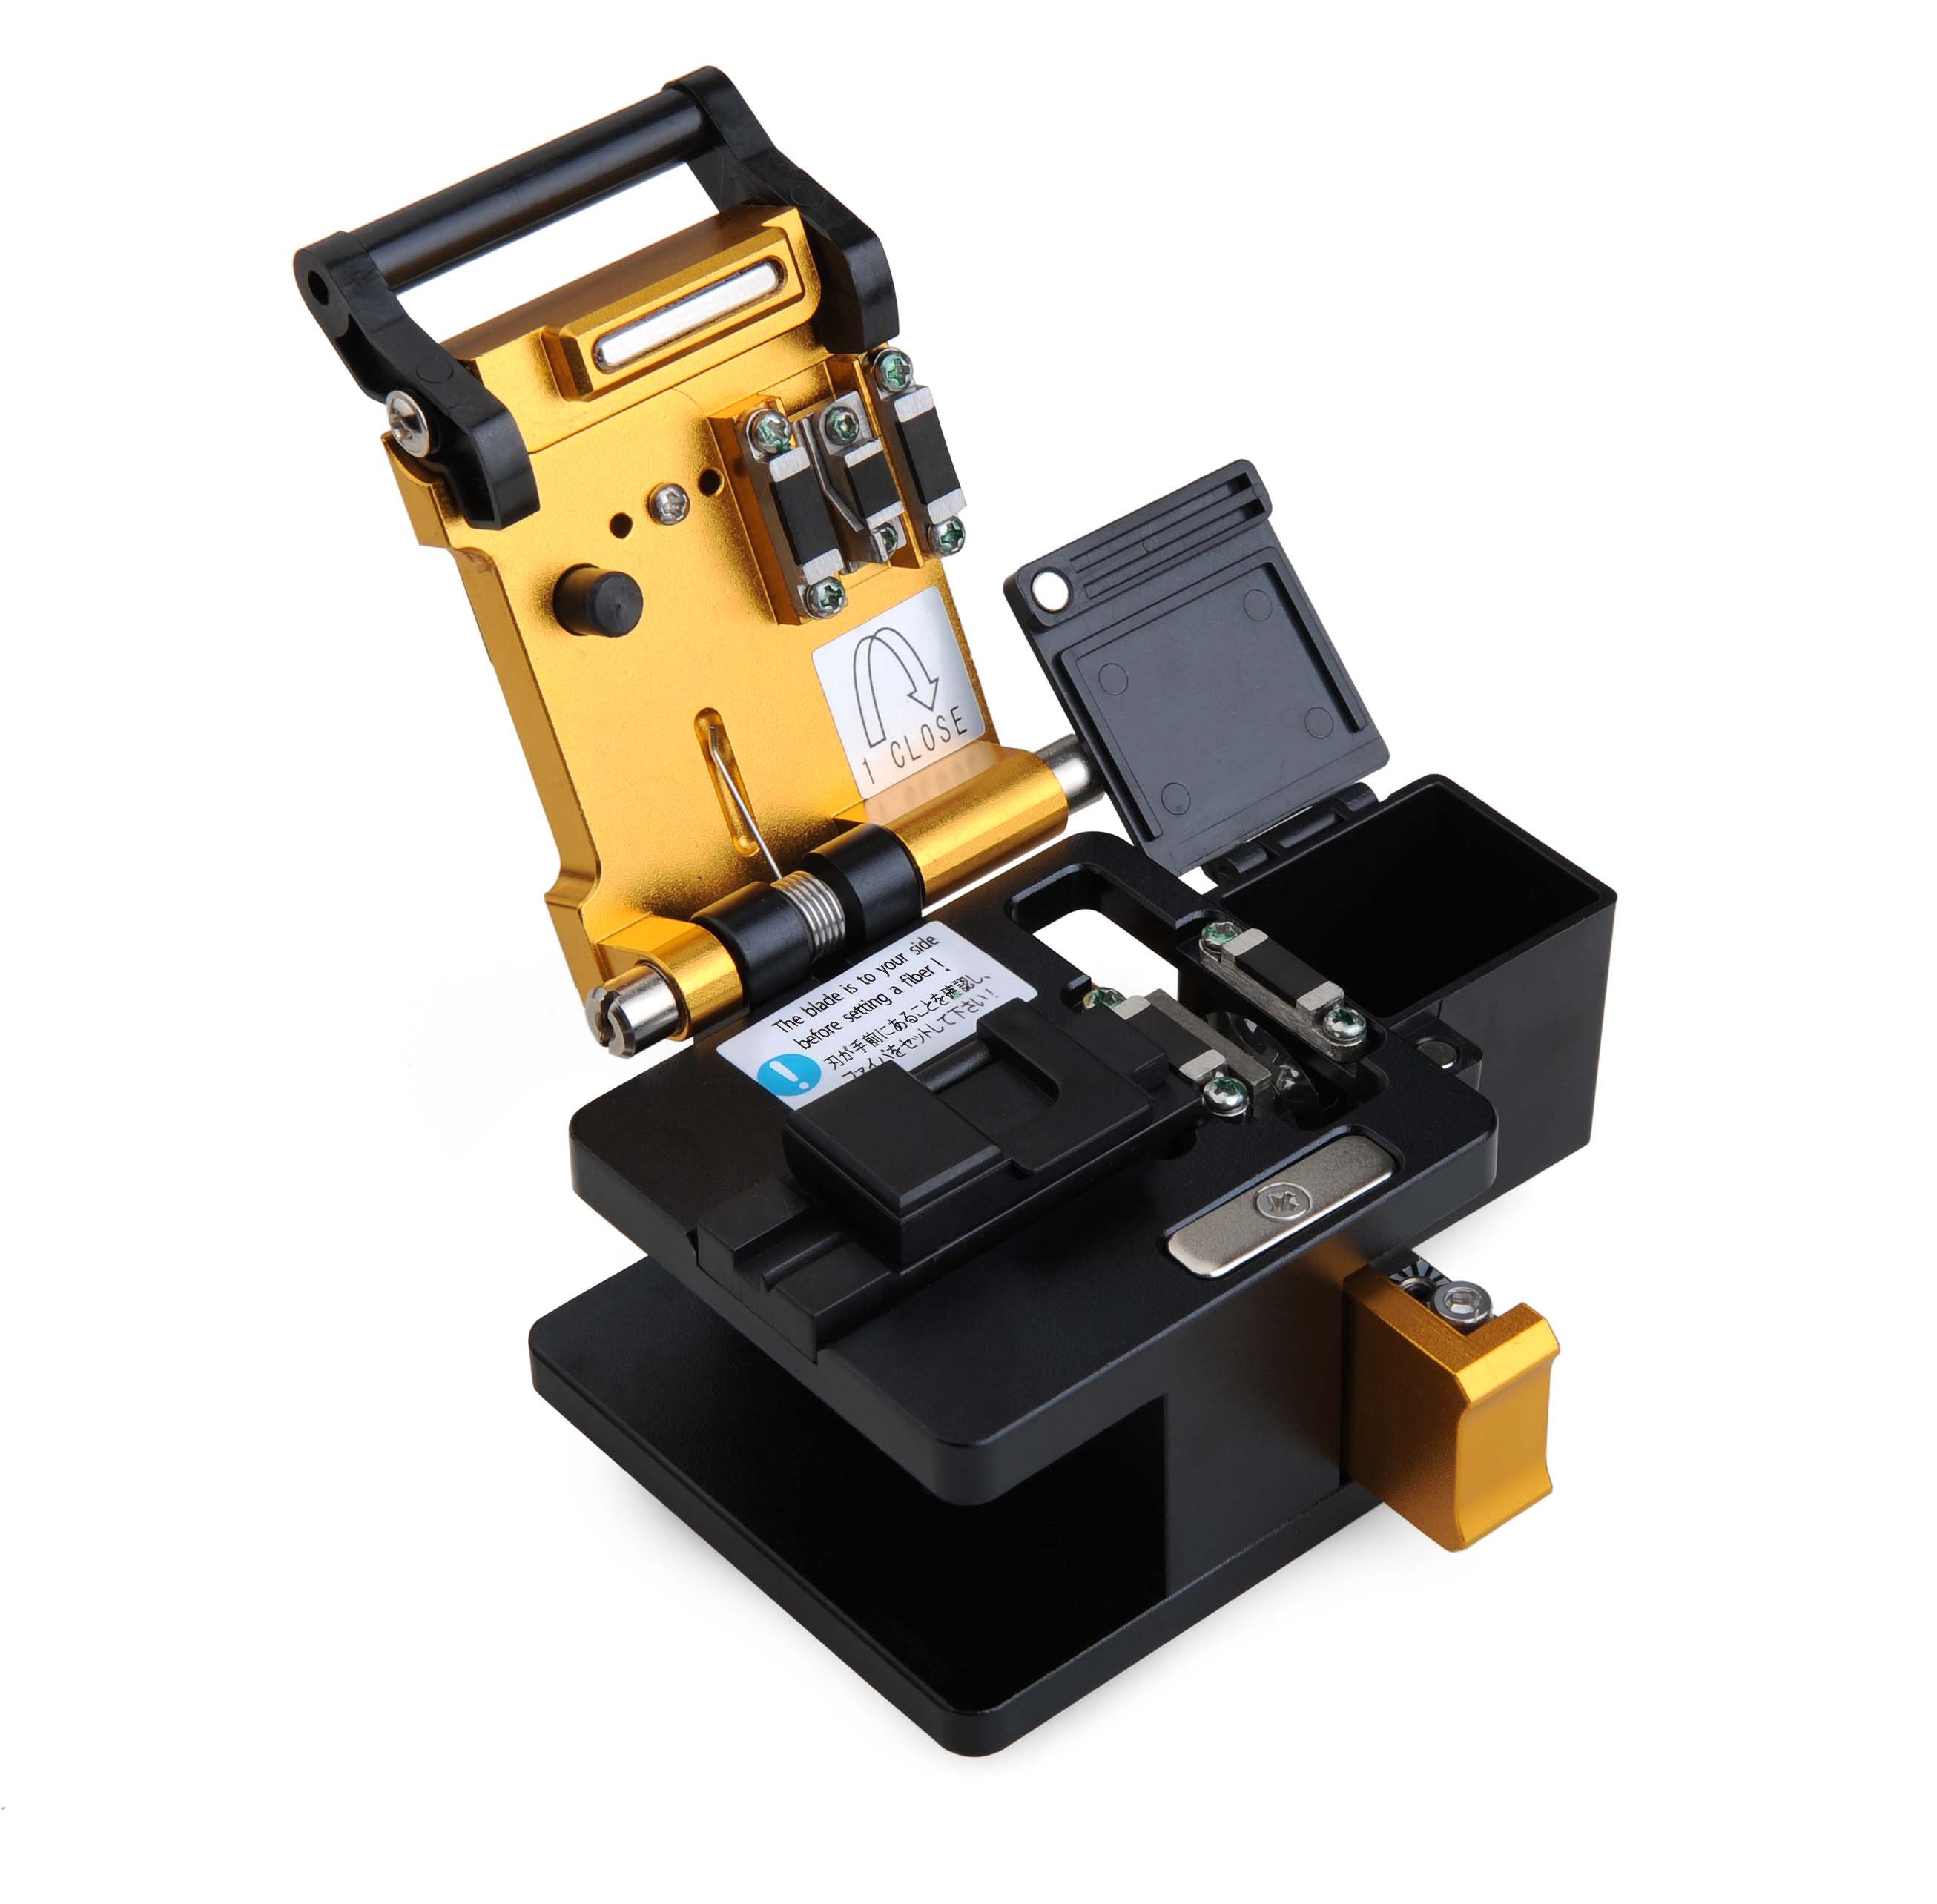
Per installazioni professionali, investendo in una dedicata la mannaia per fibra ottica ad alta precisione è una necessità assoluta. Questi strumenti desktop automatizzano la profondità di cordonatura e la tensione di scatto. Rimuovono completamente l’errore umano dall’equazione. L'utilizzo di un'unità di livello professionale è direttamente correlato a tassi di guasto di giunzione inferiori e a costi di manodopera significativamente ridotti sul campo.
L'ordine assolutamente corretto dei compiti inizia con lo stripping. Non è possibile pulire chimicamente o incidere meccanicamente una fibra che è ancora racchiusa nei suoi spessi strati polimerici protettivi. Questo è il primo passo cruciale.
Un filamento monomodale standard è costituito da un nucleo microscopico da 9 micron circondato da un rivestimento di vetro da 125 micron. Questa struttura incredibilmente delicata è protetta da un rivestimento in acrilato da 250 micron. Inoltre è spesso coperto da uno spesso strato tampone da 900 micron.
Per spellare il cavo, il tecnico utilizza pinze spelafili specializzate. Tenere lo strumento con una leggera angolazione di 45 gradi. Posizionare il cavo nel foro di dimensionamento appropriato e tirare con decisione lo strumento verso l'estremità del filo. Questa azione rimuove gli strati di plastica e polimero, esponendo la silice nuda. In genere, è necessario spellare circa 30-40 millimetri. Ciò garantisce di avere abbastanza vetro nudo per adattarsi correttamente alla tua attrezzatura.
Una volta esposto, il vetro da 125 micron risulta incredibilmente fragile. È più sottile di un capello umano e tende a spezzarsi alla minima pressione laterale. Immagina di trovarti in una trincea di costruzione fangosa. Le tue mani devono rimanere perfettamente ferme. I tecnici devono tenere il cavo per la restante sezione rivestita. Non tenerlo mai per il vetro nudo. Toccando la silice esposta con le dita nude si depositeranno gli oli naturali della pelle. Ciò contamina immediatamente il nucleo e garantisce un fallimento della giunzione.
Dopo la fase di strippaggio, il secondo compito della sequenza è la pulizia chimica. Non devi mai saltare questo passaggio. È proprio qui che molti tecnici alle prime armi commettono errori critici e costosi. Tentano di tagliare il vetro prima di lavarlo.
Quando il rivestimento in acrilato viene rimosso con forza, lascia un residuo invisibile e appiccicoso sul vetro nudo. Per rimuovere questo strato ostinato, prendi una salvietta priva di pelucchi e inumidiscila generosamente con alcol isopropilico al 99%. Piega la salvietta sulla ciocca nuda. Pizzicalo delicatamente tra le dita e tira delicatamente la salvietta verso l'estremità del vetro.
Durante questo movimento, i tecnici dovrebbero ascoltare attentamente per individuare un distinto cigolio. Questo feedback uditivo acuto è la conferma che tutti i residui di polimeri e gli oli sono stati sciolti con successo. Potrebbe essere necessario pulire la ciocca due o tre volte per raggiungere questo stato perfettamente pulito.
La regola d'oro della pulizia prima dell'attacco esiste principalmente per proteggere il tuo costoso hardware. Se inserisci un filo non pulito e appiccicoso in a mannaia per fibra ottica da tavolo , il residuo microscopico si trasferirà immediatamente sullo strumento. Riveste i cuscinetti di bloccaggio in gomma e la lama in carburo di tungsteno ultra duro.
Nel corso del tempo, questo sporco invisibile si accumula. Quando la lama tenta di incidere il vetro, lo sporco indurito si comporta come un masso microscopico. Fa sì che la lama scheggi violentemente il vetro anziché inciderlo in modo uniforme. Inoltre, se si commette l'errore di pulire il vetro dopo che è stato tagliato, l'attrito fisico della salvietta attirerà la polvere statica presente nell'aria. Questa polvere si deposita direttamente sulla superficie finale appena tagliata e perfettamente piana. Rovina completamente la finitura a specchio che hai appena creato.
Con la ciocca adeguatamente spogliata e pulita chimicamente, sei ora pronto per il terzo e ultimo compito di preparazione fisica. Il funzionamento meccanico di un'unità desktop standard segue una rigorosa sequenza interna per garantirne il successo.
Innanzitutto, assicurati che il tuo strumento poggi su una superficie piana e altamente stabile. Aprire la leva superiore principale dell'unità. All'interno vedrai una scanalatura a V lavorata con precisione e due cuscinetti di bloccaggio in gomma. Appoggia delicatamente il vetro pulito e nudo nella scanalatura a V. È assolutamente fondamentale che la ciocca sia perfettamente dritta. Qualsiasi incurvamento o flessione si tradurrà in una superficie finale disastrosamente inclinata.
Le giuntatrici a fusione richiedono una lunghezza molto specifica di vetro nudo per funzionare correttamente. Questa è nota come lunghezza di clivaggio. Guarda il righello incorporato adiacente alla scanalatura a V. A seconda delle specifiche della giuntatrice, allineare il bordo della guaina esterna al segno millimetrico corretto. Le lunghezze standard vanno da 10 millimetri a 16 millimetri. Un allineamento accurato garantisce che il filo si posizionerà perfettamente tra gli elettrodi della giuntatrice a fusione in seguito.
Una volta verificato l'allineamento, chiudere il coperchio superiore. Questa azione abbassa i tamponi in gomma. Blocca saldamente il filo in posizione in modo che non possa spostarsi. Successivamente, azionare il meccanismo della lama. Sulla maggior parte delle unità desktop moderne, ciò comporta lo spostamento di un carrello scorrevole dalla parte anteriore dello strumento verso quella posteriore. Mentre il carrello scivola in avanti, la lama circolare in tungsteno sfiora delicatamente la parte inferiore del vetro bloccato. Questo crea un graffio matematicamente preciso sul rivestimento.
Subito dopo che la lama ha inciso la superficie, il meccanismo interno dello strumento preme una piccola incudine sul vetro. Ciò si verifica direttamente sopra la linea di punteggio. Applica l'esatta quantità di tensione meccanica necessaria per spezzare il filo in modo pulito.
Il ritaglio è il minuscolo pezzo di vetro che si rompe. Questo frammento è estremamente pericoloso. È abbastanza affilato da penetrare facilmente nella pelle, viaggiare attraverso il flusso sanguigno o causare gravi danni oculari. Le unità professionali di alta qualità sono dotate di raccoglitori automatici di frammenti. Questi afferrano immediatamente il vetro mozzato e lo conservano in modo sicuro. Se il tuo strumento non ha questa funzionalità, devi raccogliere manualmente il ritaglio con una pinzetta. Riponetelo sempre in un contenitore dedicato per lo smaltimento degli oggetti taglienti.
Il processo di preparazione non è veramente completo finché la qualità del taglio non è stata verificata empiricamente. L'occhio umano non è in grado di determinare se un filo è stato tagliato a 0,5 gradi accettabili o a 3,0 gradi inaccettabili.
Per ispezionare il tuo lavoro, trasferisci con attenzione il filo preparato nella giuntatrice a fusione. Una volta caricati entrambi i lati, la macchina utilizzerà telecamere microscopiche ad alta definizione sugli assi X e Y. Visualizza le facce finali sul suo schermo LCD. Il software interno analizzerà istantaneamente la geometria del taglio e calcolerà l'angolo esatto. Per la giunzione monomodale standard, la macchina generalmente rifiuta qualsiasi taglio con un angolo maggiore di 1,0 gradi.
Se la giuntatrice rifiuta il filo, è necessario essere in grado di identificare il difetto visivo sullo schermo. Ciò ti consente di risolvere i problemi del tuo flusso di lavoro.
Labbro: una piccola sporgenza o punta su un bordo del vetro. Ciò è solitamente causato da un'altezza della lama errata.
Hackle: una superficie ruvida, frastagliata e irregolare sull'estremità. Questo è spesso il risultato di una tensione eccessiva durante lo scatto o di sporco sui gommini.
Scheggiatura: Un pezzo di vetro mancante sul bordo del rivestimento. Ciò indica che la lama è scheggiata o colpisce il vetro in modo troppo aggressivo.
Angolo alto: la faccia finale è liscia ma visibilmente inclinata. Ciò significa che il filo è stato posizionato diagonalmente nella scanalatura a V.
Se riscontri uno di questi difetti, non puoi semplicemente ritagliare lo stesso pezzo di vetro nudo. Devi tagliare la sezione esposta, togliere una nuova sezione della giacca, pulirla di nuovo accuratamente e ripetere l'intera sequenza.
Anche quando i tecnici comprendono appieno la sequenza corretta, gli errori di esecuzione meccanica durante la fase finale possono comunque compromettere l'intera connessione. Il vetro di silice è incredibilmente spietato. Evitare errori comuni nel flusso di lavoro è altrettanto fondamentale quanto seguire i passaggi. Per evidenziare l'impatto di questi errori, esamina la tabella di confronto principale di seguito.
Fase di preparazione |
Procedura standard corretta |
Errore di campo comune |
Conseguenza della rete |
|---|---|---|---|
Spogliarello |
Utilizzare pinze spelafili calibrate in fabbrica |
Utilizzo di strumenti di misura smussati o non corretti |
Micro-intaccature sul rivestimento in vetro che causano future rotture |
Pulizia |
Pulisci con IPA al 99% prima di incidere |
Pulire il vetro dopo il taglio |
Macchie di carbonio bruciato durante l'arco di fusione, massiccia perdita di segnale |
Scissione |
Utilizza uno strumento desktop di precisione |
Scattando a mano o utilizzando taglierini a penna |
Alta riflettanza, mantellina frastagliata e tagli angolati > 1,0° |
Questa tabella illustra chiaramente perché pulire la fibra dopo la scissione è così dannoso. Pulire un filo tagliato con una salvietta lascerà fibre microscopiche o polvere statica direttamente sul nucleo. Quando la giuntatrice a fusione tenta di fondere il vetro con un arco elettrico, questa polvere brucerà istantaneamente. Crea una macchia nera di carbonio all'interno del giunto. Ciò garantisce una massiccia perdita di inserzione e una connessione completamente fallita.
Comprendere i severi requisiti della preparazione della rete evidenzia esattamente perché la scelta dello strumento è una decisione aziendale fondamentale. L'utilizzo di apparecchiature scadenti introduce variabili imprevedibili nella distribuzione della rete. Ciò porta a giunzioni non riuscite, tempi di inattività della rete e trasporti di camion incredibilmente costosi per la risoluzione dei problemi.
Per i tecnici che cercano prestazioni affidabili e ripetibili in linea con le moderne esigenze della rete, che investono in un professionista La mannaia per fibra ottica SKYCOM T-903 rappresenta una soluzione standardizzata. È progettato specificamente per ambienti ad alto volume.
Invece di fare affidamento su affermazioni di marketing astratte, gli ingegneri esperti esaminano le specifiche rigide. Lo SKYCOM T-903 è progettato con una lama in acciaio al tungsteno ad alta precisione in grado di fornire un angolo di taglio tipico inferiore a 0,5 gradi. Ciò soddisfa facilmente i più severi requisiti di giunzione a fusione. Inoltre, presenta un robusto design della lama a 16 posizioni. Ciò garantisce una durata eccezionale fino a 48.000 tagli prima di richiedere la sostituzione della lama.
Nello specifico, gli strumenti di questa classe d'élite sono dotati di un portafibra universale 3 in 1. Ciò consente ai tecnici di passare senza problemi tra fibra nuda da 250 micron, pigtail da 900 micron e cavi di derivazione da 3,0 millimetri senza scambiare i dispositivi. Integrando uno strumento affidabile con ritorno automatico della lama nel flusso di lavoro quotidiano, i tecnici possono mantenere una stretta aderenza alla metodologia Strip, Clean, Cleave. Ciò riduce drasticamente i difetti sul campo.
Una corretta preparazione delle fibre richiede il rispetto costante di una sequenza molto specifica. Devi togliere la giacca, pulire il vetro nudo e infine tagliare il filo. Questo ordine esatto è l'unico modo per prevenire gravi danni alle apparecchiature. Garantisce una perdita di segnale estremamente bassa sulla rete.
Ricordatevi sempre di pulire chimicamente la silice nuda prima di inciderla e spezzarla. Il tentativo di invertire questi passaggi introdurrà solo polvere statica sulla tua superficie terminale incontaminata. In definitiva, abbinando questa rigorosa conoscenza procedurale con a la mannaia professionale per fibra ottica migliorerà significativamente la qualità dell'installazione. Riduce le frustranti rilavorazioni e ti aiuta a ottenere giunzioni perfette ogni volta. Se hai problemi con risultati di giunzione incoerenti, è tempo di aggiornare i tuoi strumenti di preparazione per soddisfare le esigenze delle moderne reti ottiche.
Un taglio errato compromette sostanzialmente la geometria fisica del vetro. Quando l'estremità è frastagliata, scheggiata o angolata di oltre 1 grado, le due estremità non possono allinearsi perfettamente all'interno della giuntatrice a fusione. Questo disallineamento porta ad un'elevata perdita di inserzione e ad un'elevata perdita di ritorno ottico. Nelle moderne reti ad alta velocità, queste riflessioni causano gravi perdite di pacchetti di dati e possono bloccare completamente la connessione.
La maggior parte delle lame di precisione in acciaio al tungsteno presentano da 16 a 24 posizioni di rotazione specifiche contrassegnate sul lato della ruota. Come linea guida generale del settore, è necessario ruotare la lama di una posizione in avanti dopo circa 1.000-3.000 tagli. Tuttavia, il vero indicatore è il feedback visivo proveniente dal monitor della giuntatrice a fusione. Se si inizia a notare un aumento consistente di angoli errati o di superfici finali scheggiate sullo schermo, è necessario ruotare immediatamente la lama.
Assolutamente no. Forbici e tronchesi funzionano applicando una forza di schiacciamento. Poiché il nucleo e il rivestimento di un cavo ottico sono realizzati in vetro di silice estremamente fragile, la forza di schiacciamento distruggerà completamente la struttura microscopica. Ciò distrugge i percorsi che guidano la luce. Un dispositivo di precisione dedicato non taglia effettivamente il materiale. Utilizza una lama microscopica per creare un minuscolo difetto, quindi applica una tensione precisa per far scattare in modo netto il vetro lungo la sua struttura cristallina naturale.
Pulisci sempre il vetro PRIMA di tagliarlo. Questa è la regola d'oro e inviolabile della preparazione. Una volta privato il cavo del rivestimento protettivo, è necessario pulirlo con alcol isopropilico al 99% finché non scricchiola. Questo rimuove tutto lo sporco e i residui del tampone, proteggendo la delicata lama interna dalla contaminazione. Se si pulisce il vetro dopo averlo tagliato, l'elettricità statica generata dal movimento di pulizia attirerà la filaccia microscopica direttamente sul nucleo.
Un errore angolare elevato di solito significa che il vetro non era perfettamente dritto nella scanalatura a V durante la preparazione. Ciò accade quando polvere microscopica o residui appiccicosi di acrilato si accumulano nella scanalatura, sollevando un lato del filo. Pulisci sempre la scanalatura a V e i cuscinetti di bloccaggio in gomma con un batuffolo di cotone imbevuto di alcol prima di iniziare il turno.
No. Se la tua giuntatrice rifiuta un taglio, non hai abbastanza vetro nudo rimasto per rimetterlo semplicemente nell'utensile da taglio per un secondo tentativo. È necessario tagliare completamente la sezione esposta. Quindi, rimuovi una nuova sezione della giacca esterna, la pulisci accuratamente con alcool ed esegui un taglio nuovo di zecca.