Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-24 Origine : Site
Vous travaillez dans une fermeture d'épissure exiguë sous une pluie verglaçante ? Ou peut-être que vous construisez une énorme dorsale à haut débit. Quoi qu’il en soit, la qualité de l’ensemble de votre réseau repose sur un moment microscopique. Ce moment est le clivage. Une seule mauvaise coupure peut introduire suffisamment de réflectance pour détruire tout un réseau Gigabit.
Les techniciens débutants supposent souvent que joindre deux câbles à fibres optiques consiste simplement à les aligner et à les faire fondre ensemble. C’est une idée fausse qui coûte cher. Effectuer les tâches de préparation dans le désordre entraîne inévitablement une perte massive de signal. Cela gaspille du précieux verre de silice. Cela cause également de graves dommages aux équipements de fusion coûteux. Dans ce guide complet, vous apprendrez le processus exact, étape par étape, pour préparer vos câbles. Nous démontrerons la séquence strictement appliquée requise pour couper les fibres de manière sûre et efficace. Cela garantit une connexion parfaite à chaque fois.
Points clés à retenir
La séquence correcte absolue pour la préparation des fibres est toujours : Dénuder, Nettoyer, Cliver . Vous ne devez en aucun cas modifier cet ordre mécanique.
Essuyer le verre nu avec de l'alcool avant d'utiliser votre outil de coupe évite les dommages microscopiques à la lame. Il garantit une coupe plate et mathématiquement précise.
Un outil de bureau de haute précision n’est pas négociable. Vous en avez besoin pour atteindre l’angle strict inférieur à 1 degré requis pour l’épissage par fusion moderne.
L'élimination appropriée des éclats de verre microscopiques est un protocole de sécurité essentiel. Les travailleurs sur le terrain ne doivent jamais ignorer ce danger.
Pour bien comprendre pourquoi la séquence des opérations est si importante, les techniciens doivent d’abord comprendre les mécanismes fondamentaux de la préparation du verre. Le déploiement mondial du haut débit évolue rapidement vers des réseaux 5G à très faibles pertes et des architectures FTTH haute densité. Dans ces environnements modernes, les budgets de perte optique sont plus serrés que jamais. Il y a dix ans, une épissure marginale aurait pu passer la certification. Aujourd’hui, cette même épissure échouera instantanément à un test OTDR bidirectionnel. Cette norme industrielle stricte signifie que les techniciens de terrain ne peuvent plus se fier aux suppositions.
Le terme est souvent mal compris comme signifiant simplement couper la fibre. En réalité, le verre de silice ne peut pas être tranché comme un fil électrique en cuivre standard. N'utilisez jamais de ciseaux robustes ou de coupe-fils standard sur un câble à fibre optique. Le noyau délicat s'écrasera instantanément. Il se brise et se brise de manière incontrôlable à l’intérieur de la gaine de protection.
Le clivage est en fait un processus strictement contrôlé consistant à appliquer une contrainte mécanique au matériau. Une lame spécialisée et ultra-tranchante fait une entaille microscopique sur la surface extérieure du revêtement en verre de 125 microns. Considérez-le comme une petite égratignure précise. Immédiatement après cette entaille, l'outil applique une tension contrôlée ou une force de flexion vers le bas au toron. Cette force spécifique provoque la propagation de la rayure microscopique sur tout le diamètre du verre à la vitesse du son. Le résultat est une cassure parfaitement nette et plate.
Les réseaux optiques transmettent de grandes quantités de données à l'aide d'impulsions lumineuses rapides. Pour que ces impulsions passent correctement d'un câble à l'autre lors d'une épissure, les deux faces d'extrémité en verre doivent s'aligner avec une perfection microscopique.
Une mauvaise préparation entraînera une coupe en angle. Lorsque deux coupes inclinées sont rapprochées dans une épisseuse, des entrefers microscopiques et des désalignements physiques se produisent. Par conséquent, cela entraîne deux graves problèmes de dégradation du réseau. Premièrement, la perte d’insertion se produit lorsque la lumière s’échappe du noyau au point d’épissure. Cela affaiblit définitivement le signal. Deuxièmement, la réflectance se produit lorsque la lumière rebondit sur la surface inégale du verre et recule. Cette réflexion vers l'arrière peut gravement endommager les émetteurs laser sensibles à la source.
Avant d’exécuter toute découpe physique, un technicien doit bien préparer son poste de travail. Tenter de préparer une fibre sans l'équipement de support approprié entraînera inévitablement une contamination du noyau ou une défaillance mécanique.
La préparation professionnelle sur le terrain nécessite un ensemble d’outils très spécifiques. Remplacer ces articles par des alternatives ménagères compromettra définitivement l’intégrité du verre.
Décapants de fibre optique : requis pour enlever les gaines extérieures et les revêtements tampons de protection. Ils doivent avoir des trous précis et calibrés en usine pour éviter d’entailler le verre sous-jacent.
Lingettes non pelucheuses : utilisées pour essuyer les résidus de revêtement dissous et les huiles naturelles. Les serviettes en papier standard sont inacceptables. Ils laissent derrière eux des débris microscopiques.
Alcool isopropylique : Doit être pur à 99 % pour dissoudre efficacement les résidus de revêtement d’acrylate. L'alcool à friction standard à 70 % contient de l'eau. L’eau provoque des micro-ébullitions désastreuses à l’intérieur des soudeuses à fusion.
Le marché propose différents types d'appareils de coupe. Ceux-ci sont principalement divisés en outils de type stylo bon marché et en unités de bureau de précision. Les modèles de type stylo nécessitent que l'utilisateur marque et casse manuellement la fibre à la main. Ce processus manuel et subjectif produit rarement les angles inférieurs à 1 degré requis pour les réseaux modernes.
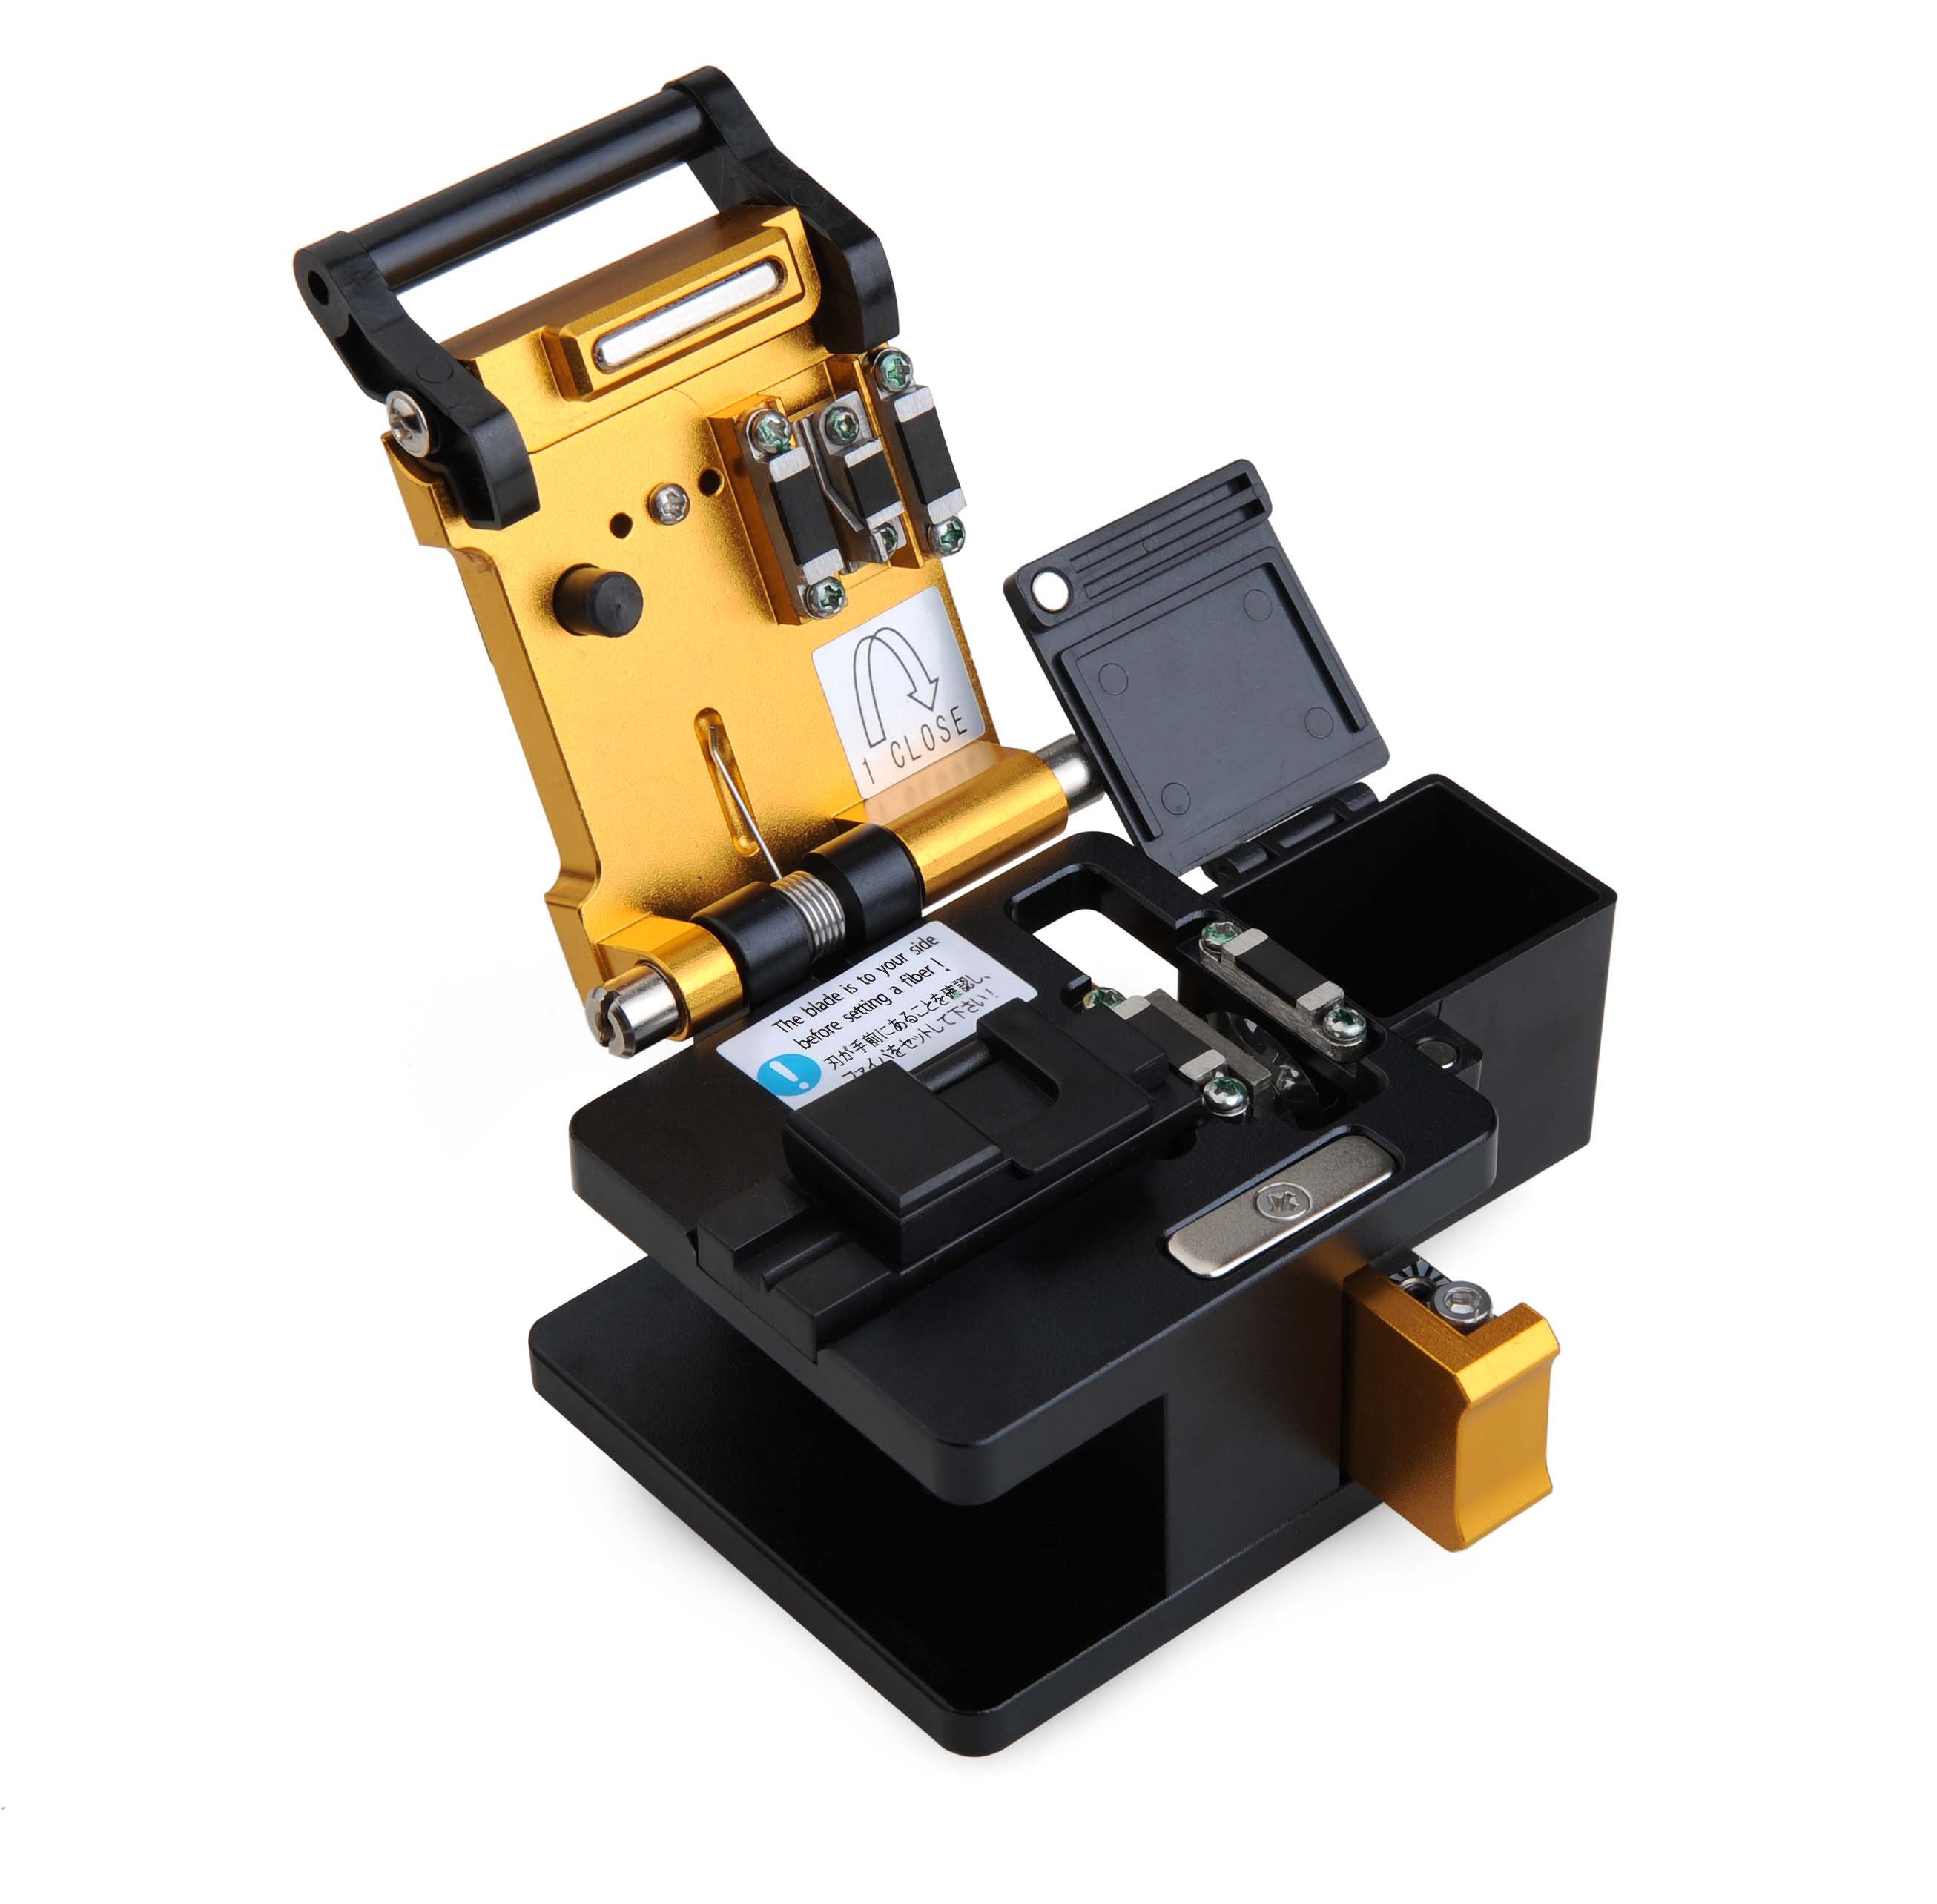
Pour les installations professionnelles, investir dans un Un couperet de fibre optique de haute précision est une nécessité absolue. Ces outils de bureau automatisent la profondeur de notation et la tension de claquement. Ils suppriment entièrement l’erreur humaine de l’équation. L’utilisation d’une unité de qualité professionnelle est directement corrélée à des taux d’échec d’épissure plus faibles et à une réduction significative des coûts de main-d’œuvre sur le terrain.
L'ordre absolument correct des tâches commence par le dépouillement. Vous ne pouvez pas nettoyer chimiquement ou marquer mécaniquement une fibre qui est encore enveloppée dans ses épaisses couches protectrices de polymère. C’est la première étape cruciale.
Un brin monomode standard est constitué d'un noyau microscopique de 9 microns entouré d'une gaine de verre de 125 microns. Cette structure incroyablement délicate est protégée par un revêtement acrylate de 250 microns. Il est également souvent recouvert d'un tampon étanche plus épais de 900 microns.
Pour dénuder le câble, le technicien utilise une pince à dénuder spécialisée. Tenez l'outil à un léger angle de 45 degrés. Placez le câble dans le trou de dimensionnement approprié et tirez fermement l'outil vers l'extrémité du brin. Cette action rase les couches de plastique et de polymère, exposant ainsi la silice nue. En règle générale, vous devez dépouiller environ 30 à 40 millimètres. Cela garantit que vous disposez de suffisamment de verre nu pour s’asseoir correctement dans votre équipement.
Une fois le verre de 125 microns exposé, il est incroyablement fragile. Il est plus fin qu’un cheveu humain et a tendance à se casser sous la moindre pression latérale. Imaginez-vous debout dans une tranchée de construction boueuse. Vos mains doivent rester parfaitement stables. Les techniciens doivent tenir le câble par la section gainée restante. Ne le tenez jamais par le verre nu lui-même. Toucher la silice exposée avec vos doigts nus déposera des huiles naturelles sur la peau. Cela contamine immédiatement le noyau et garantit un échec d'épissure.
Après la phase de décapage, la deuxième tâche de la séquence est le nettoyage chimique. Vous ne devez jamais sauter cette étape. C’est précisément là que de nombreux techniciens débutants commettent des erreurs critiques et coûteuses. Ils tentent de couper le verre avant de le laver.
Lorsque le revêtement d’acrylate est retiré avec force, il laisse un résidu invisible et collant sur le verre nu. Pour enlever cette couche tenace, prenez une lingette non pelucheuse et humidifiez-la généreusement avec de l'alcool isopropylique à 99 %. Pliez la lingette sur le brin nu. Pincez-le doucement entre vos doigts et tirez doucement la lingette vers l'extrémité du verre.
Pendant ce mouvement, les techniciens doivent écouter attentivement pour déceler un grincement distinct. Ce retour auditif aigu est votre confirmation que tous les résidus de polymère et les huiles ont été dissous avec succès. Vous devrez peut-être essuyer la mèche deux ou trois fois pour atteindre cet état parfaitement propre.
La règle d'or du nettoyage avant le clivage existe principalement pour protéger votre matériel coûteux. Si vous placez une mèche collante et non nettoyée dans un Couperet de fibre optique de bureau , les résidus microscopiques seront immédiatement transférés sur l'outil. Il recouvre les patins de serrage en caoutchouc et la lame en carbure de tungstène ultra-dure.
Au fil du temps, cette saleté invisible s’accumule. Lorsque la lame tente de marquer le verre, la saleté durcie agit comme un rocher microscopique. Cela amène la lame à ébrécher violemment le verre plutôt que de le marquer en douceur. De plus, si vous faites l’erreur de nettoyer le verre après l’avoir coupé, le frottement physique de la lingette attirera la poussière statique en suspension dans l’air. Cette poussière atterrit directement sur la face d'extrémité fraîchement coupée et parfaitement plate. Cela ruine complètement la finition miroir que vous venez de créer.
Une fois le brin correctement dénudé et nettoyé chimiquement, vous êtes maintenant prêt pour la troisième et dernière tâche de préparation physique. Le fonctionnement mécanique d’une unité de bureau standard suit une séquence interne stricte pour garantir le succès.
Tout d’abord, assurez-vous que votre outil repose sur une surface plane et très stable. Ouvrez le levier supérieur principal de l'appareil. À l’intérieur, vous verrez une rainure en V usinée avec précision et deux patins de serrage en caoutchouc. Posez délicatement le verre nu et nettoyé dans la rainure en V. Il est absolument essentiel que le brin soit parfaitement droit. Toute courbure ou courbure entraînera une face d'extrémité désastreusement inclinée.
Les colleuses à fusion nécessitent une longueur très spécifique de verre nu pour fonctionner correctement. C’est ce qu’on appelle la longueur de clivage. Regardez la règle intégrée adjacente à la rainure en V. En fonction des spécifications de votre épisseuse, alignez le bord de la gaine extérieure sur le repère millimétrique correct. Les longueurs standard vont de 10 millimètres à 16 millimètres. Un alignement précis garantit que le brin reposera parfaitement entre les électrodes de l'épissure par fusion plus tard.
Une fois l'alignement vérifié, fermez le capot supérieur. Cette action abaisse les patins en caoutchouc. Il maintient fermement le brin en place afin qu'il ne puisse pas bouger. Actionnez ensuite le mécanisme de lame. Sur la plupart des unités de bureau modernes, cela implique de pousser un chariot coulissant de l'avant de l'outil vers l'arrière. Lorsque le chariot glisse vers l'avant, la lame circulaire en tungstène effleure doucement le dessous du verre serré. Cela crée une rayure mathématiquement précise sur le revêtement.
Immédiatement après que la lame ait marqué la surface, le mécanisme interne de l'outil appuie une petite enclume sur le verre. Cela se produit directement au-dessus de la ligne de score. Il applique la quantité exacte de tension mécanique nécessaire pour casser le toron proprement.
La chute est le petit morceau de verre qui se brise. Ce fragment est extrêmement dangereux. Il est suffisamment tranchant pour pénétrer facilement dans la peau, circuler dans la circulation sanguine ou causer de graves lésions oculaires. Les unités professionnelles de haute qualité sont équipées de capteurs automatiques d'éclats. Ceux-ci saisissent instantanément le verre brisé et le stockent en toute sécurité. Si votre outil ne dispose pas de cette fonctionnalité, vous devez récupérer manuellement la chute avec une pince à épiler. Placez-le toujours dans une poubelle dédiée aux objets tranchants.
Le processus de préparation n’est vraiment complet que lorsque la qualité de la coupe a été vérifiée empiriquement. L’œil nu ne peut pas déterminer si un fil a été coupé à un angle acceptable de 0,5 degré ou à un angle inacceptable de 3,0 degrés.
Pour inspecter votre travail, transférez soigneusement le brin préparé dans votre épisseuse à fusion. Une fois les deux côtés chargés, la machine utilisera des caméras microscopiques haute définition sur les axes X et Y. Il affiche les extrémités sur son écran LCD. Le logiciel interne analysera instantanément la géométrie de la coupe et calculera l'angle exact. Pour l'épissage monomode standard, la machine rejette généralement toute coupe présentant un angle supérieur à 1,0 degré.
Si la soudeuse rejette le toron, vous devez pouvoir identifier le défaut visuel sur l'écran. Cela vous permet de dépanner votre flux de travail.
Lèvre : Une petite saillie ou une pointe sur un bord du verre. Cela est généralement dû à une hauteur de lame incorrecte.
Hackle : une surface rugueuse, irrégulière et inégale sur l'extrémité. Ceci est souvent dû à une trop grande tension lors du claquement ou à des saletés sur les patins en caoutchouc.
Éclat : Un morceau de verre manquant en bordure du bardage. Cela indique que la lame est ébréchée ou frappe le verre de manière trop agressive.
Angle élevé : la face d'extrémité est lisse mais visiblement inclinée. Cela signifie que le toron a été placé en diagonale dans la rainure en V.
Si vous rencontrez l’un de ces défauts, vous ne pouvez pas simplement recouper le même morceau de verre nu. Vous devez couper la section exposée, retirer une nouvelle section de veste, la nettoyer à nouveau soigneusement et répéter toute la séquence.
Même lorsque les techniciens comprennent parfaitement la séquence correcte, des erreurs d'exécution mécanique lors de l'étape finale peuvent encore compromettre l'ensemble de la connexion. Le verre de silice est incroyablement impitoyable. Éviter les erreurs courantes de flux de travail est tout aussi essentiel que de suivre les étapes. Pour mettre en évidence l’impact de ces erreurs, consultez le tableau de comparaison de base ci-dessous.
Phase de préparation |
Procédure standard correcte |
Erreur de champ courante |
Conséquence du réseau |
|---|---|---|---|
Décapage |
Utilisez une pince à dénuder calibrée en usine |
Utiliser des outils de jauge émoussés ou incorrects |
Micro-entailles sur le revêtement en verre provoquant de futures casses |
Nettoyage |
Essuyez avec 99 % d'IPA avant de marquer |
Essuyer le verre après la découpe |
Points de carbone brûlés pendant l'arc de fusion, perte massive de signal |
Clivage |
Utilisez un outil de bureau de précision |
Casser à la main ou utiliser des emporte-pièces en forme de stylo |
Haute réflectance, hackles dentelés et coupes inclinées > 1,0° |
Ce tableau illustre clairement pourquoi le nettoyage de la fibre après clivage est si préjudiciable. Essuyer un brin coupé avec une lingette laissera des fibres microscopiques ou de la poussière statique directement sur l'âme. Lorsque la colleuse à fusion tente de faire fondre le verre avec un arc électrique, cette poussière brûle instantanément. Cela crée une tache de carbone noir à l’intérieur du joint. Cela garantit une perte d’insertion massive et une connexion complètement échouée.
Comprendre les exigences strictes de la préparation du réseau montre exactement pourquoi la sélection des outils est une décision commerciale cruciale. L’utilisation d’équipements de qualité inférieure introduit des variables imprévisibles dans le déploiement du réseau. Cela entraîne des problèmes d'épissure, des temps d'arrêt du réseau et des déplacements de camions incroyablement coûteux pour le dépannage.
Pour les techniciens qui recherchent des performances fiables et reproductibles qui s'alignent sur les exigences des réseaux modernes, investir dans un professionnel Le couperet de fibre optique SKYCOM T-903 représente une solution standardisée. Il est spécialement conçu pour les environnements à volume élevé.
Au lieu de s’appuyer sur des affirmations marketing abstraites, les ingénieurs expérimentés examinent des spécifications précises. Le SKYCOM T-903 est conçu avec une lame en acier tungstène de haute précision capable de fournir un angle de coupe typique inférieur à 0,5 degrés. Cela répond facilement aux exigences d’épissage par fusion les plus strictes. De plus, il présente une conception de lame robuste à 16 positions. Cela offre une durée de vie exceptionnelle allant jusqu'à 48 000 clivages avant de nécessiter un remplacement de lame.
Plus précisément, les outils de cette classe élite disposent d'un support de fibre universel 3 en 1. Cela permet aux techniciens d'effectuer une transition transparente entre la fibre nue de 250 microns, les tresses de 900 microns et les câbles de dérivation de 3,0 millimètres sans changer de luminaire. En intégrant un outil fiable avec retour automatique de la lame dans votre flux de travail quotidien, les techniciens peuvent maintenir le strict respect de la méthodologie Strip, Clean, Cleave. Cela minimise considérablement les défauts sur le terrain.
Une bonne préparation des fibres nécessite le respect inébranlable d’une séquence très spécifique. Vous devez retirer la gaine, nettoyer le verre nu et enfin fendre le brin. Cet ordre précis est le seul moyen d’éviter de graves dommages à l’équipement. Il garantit une perte de signal ultra-faible sur votre réseau.
N'oubliez jamais de nettoyer chimiquement la silice nue avant de la marquer et de la casser. Tenter d'inverser ces étapes ne fera qu'introduire de la poussière statique sur votre face d'extrémité immaculée. En fin de compte, associer ces connaissances procédurales strictes à une Le couperet de fibre optique professionnel améliorera considérablement la qualité de votre installation. Cela réduit les retouches frustrantes et vous aide à réaliser des épissures parfaites à chaque fois. Si vous rencontrez des résultats d'épissage incohérents, il est temps de mettre à niveau vos outils de préparation pour répondre aux exigences des réseaux optiques modernes.
Une coupe incorrecte compromet fondamentalement la géométrie physique du verre. Lorsque la face d'extrémité est dentée, ébréchée ou inclinée de plus de 1 degré, les deux extrémités ne peuvent pas s'aligner parfaitement à l'intérieur de la soudeuse par fusion. Ce désalignement entraîne une perte d’insertion et une perte de réflexion optique élevées. Dans les réseaux modernes à haut débit, ces réflexions entraînent de graves pertes de paquets de données et peuvent complètement faire échouer la connexion.
La plupart des lames de précision en acier au tungstène comportent 16 à 24 positions de rotation spécifiques marquées sur le côté de la roue. En règle générale, vous devez faire pivoter la lame d'une position vers l'avant après environ 1 000 à 3 000 coupes. Cependant, le véritable indicateur est le retour visuel de votre moniteur d’épissage par fusion. Si vous commencez à remarquer une augmentation constante des mauvais angles ou des extrémités visuellement ébréchées sur l'écran, vous devez immédiatement faire pivoter la lame.
Absolument pas. Les ciseaux et les coupe-fils fonctionnent en appliquant une force d’écrasement. Étant donné que l’âme et la gaine d’un câble optique sont constituées de verre de silice très fragile, la force d’écrasement brisera complètement la structure microscopique. Cela détruit les chemins qui guident la lumière. Un appareil de précision dédié ne coupe pas réellement le matériau. Il utilise une lame microscopique pour créer un petit défaut, puis applique une tension précise pour casser proprement le verre le long de sa structure cristalline naturelle.
Nettoyez toujours le verre AVANT de le couper. C’est la règle d’or et inviolable de la préparation. Une fois le câble débarrassé de son revêtement protecteur, il faut l'essuyer avec de l'alcool isopropylique à 99% jusqu'à ce qu'il grince. Cela élimine toute la saleté et les résidus de tampon, protégeant ainsi la délicate lame interne de la contamination. Si vous nettoyez le verre après l'avoir coupé, l'électricité statique générée par le mouvement d'essuyage attirera les peluches microscopiques directement sur le noyau.
Une erreur d'angle élevée signifie généralement que le verre n'était pas parfaitement droit dans la rainure en V pendant la préparation. Cela se produit lorsque de la poussière microscopique ou des résidus d'acrylate collants s'accumulent dans la rainure, soulevant un côté du toron. Nettoyez toujours votre rainure en V et vos coussinets de serrage en caoutchouc avec un tampon imbibé d'alcool avant de commencer votre travail.
Non. Si votre colleuse rejette une coupe, il ne vous reste pas assez de verre nu pour simplement le remettre dans l'outil de coupe pour un deuxième essai. Vous devez couper entièrement la partie exposée. Ensuite, vous enlevez une nouvelle section de la gaine extérieure, la nettoyez soigneusement avec de l'alcool et effectuez une toute nouvelle coupe.