Просмотры: 0 Автор: Редактор сайта Время публикации: 24 сентября 2026 г. Происхождение: Сайт
Работаете в тесном монтажном замке под ледяным дождем? Или, может быть, вы строите массивную высокоскоростную магистраль. В любом случае качество всей вашей сети зависит от одного микроскопического момента. Этот момент и есть раскол. Один-единственный неверный разрез может привести к тому, что коэффициент отражения будет достаточным, чтобы разрушить всю гигабитную сеть.
Начинающие технические специалисты часто полагают, что соединение двух оптоволоконных кабелей — это всего лишь вопрос их совмещения и сплавления. Это дорогостоящее заблуждение. Неправильное выполнение подготовительных задач неизбежно приводит к массовой потере сигнала. Это приводит к потере ценного кварцевого стекла. Это также наносит серьезный ущерб дорогостоящему термоядерному оборудованию. В этом подробном руководстве вы узнаете точный пошаговый процесс подготовки кабелей. Мы продемонстрируем строго соблюдаемую последовательность действий, необходимую для безопасной и эффективной резки волокон. Это гарантирует безупречное соединение каждый раз.
Ключевые выводы
Абсолютно правильная последовательность подготовки волокна всегда следующая: зачистка, очистка, скалывание . Вы никогда не должны изменять этот механический порядок ни при каких обстоятельствах.
Протирание голого стекла спиртом перед использованием режущего инструмента предотвращает микроскопические повреждения лезвия. Это обеспечивает математически точный и плоский срез.
Высокоточный настольный инструмент не подлежит обсуждению. Это необходимо для достижения строгого угла менее 1 градуса, необходимого для современной сварки сплавлением.
Правильная утилизация микроскопических осколков стекла является важнейшим протоколом безопасности. Полевые работники никогда не должны игнорировать эту опасность.
Чтобы полностью понять, почему последовательность операций так важна, технические специалисты должны сначала понять фундаментальную механику подготовки стекла. Глобальное развертывание широкополосной связи быстро смещается в сторону сетей 5G со сверхмалыми потерями и архитектур FTTH высокой плотности. В современных условиях бюджеты оптических потерь жестче, чем когда-либо. Десять лет назад маргинальное соединение могло бы пройти сертификацию. Сегодня то же самое соединение мгновенно провалит двунаправленный тест OTDR. Этот строгий отраслевой стандарт означает, что выездные специалисты больше не могут полагаться на догадки.
Этот термин часто неправильно понимают как просто разрезание волокна. На самом деле кварцевое стекло нельзя разрезать, как обычный медный электрический провод. Никогда не используйте для работы с оптоволоконным кабелем мощные ножницы или стандартные кусачки. Нежная сердцевина мгновенно раздавится. Он бесконтрольно разбивается и раскалывается внутри защитной оболочки.
Раскалывание на самом деле представляет собой строго контролируемый процесс приложения механического воздействия к материалу. Специальное сверхострое лезвие оставляет микроскопические царапины на внешней поверхности стеклянной оболочки толщиной 125 микрон. Думайте об этом как о крошечной, точной царапине. Сразу после того, как этот надрез сделан, инструмент прикладывает к пряди контролируемое натяжение или сгибающую силу вниз. Эта удельная сила заставляет микроскопическую царапину распространяться по всему диаметру стекла со скоростью звука. В результате получается идеально чистый, ровный излом.
Оптические сети передают огромные объемы данных с помощью быстрых световых импульсов. Чтобы эти импульсы успешно передавались от одного кабеля к другому во время соединения, две стеклянные торцы должны совпадать с микроскопическим совершенством.
Плохая подготовка приведет к косому срезу. Когда два наклонных разреза совмещены в сварочном аппарате, возникают микроскопические воздушные зазоры и физические перекосы. Следовательно, это приводит к двум серьезным проблемам деградации сети. Во-первых, вносимые потери возникают, когда свет выходит из сердечника в точке соединения. Это навсегда ослабляет сигнал. Во-вторых, отражение происходит, когда свет отражается от неровной поверхности стекла и распространяется назад. Это обратное отражение может серьезно повредить чувствительные лазерные передатчики в источнике.
Прежде чем выполнять какие-либо физические разрезы, техник должен правильно подготовить свое рабочее место. Попытка подготовить волокно без надлежащего вспомогательного оборудования неизбежно приведет к загрязнению сердцевины или механическому повреждению.
Профессиональная полевая подготовка требует весьма специфического набора инструментов. Замена этих предметов бытовыми альтернативами навсегда поставит под угрозу целостность стекла.
Инструменты для зачистки оптоволокна: необходимы для удаления внешних оболочек и защитных буферных покрытий. Они должны иметь точные, откалиброванные на заводе отверстия, чтобы избежать порезов на стекле.
Безворсовые салфетки: используются для удаления растворенных остатков покрытия и натуральных масел. Стандартные бумажные полотенца неприемлемы. Они оставляют после себя микроскопические остатки.
Изопропиловый спирт: должен иметь чистоту 99 %, чтобы эффективно растворять остатки акрилатного покрытия. Стандартный 70-процентный медицинский спирт содержит воду. Вода вызывает катастрофическое микрокипение внутри сварочных аппаратов.
Рынок предлагает различные виды режущих устройств. В первую очередь они делятся на дешевые инструменты в виде ручек и прецизионные настольные устройства. Модели в виде ручки требуют, чтобы пользователь вручную надрезал и защелкивал волокно. Этот субъективный ручной процесс редко обеспечивает углы менее 1 градуса, необходимые для современных сетей.
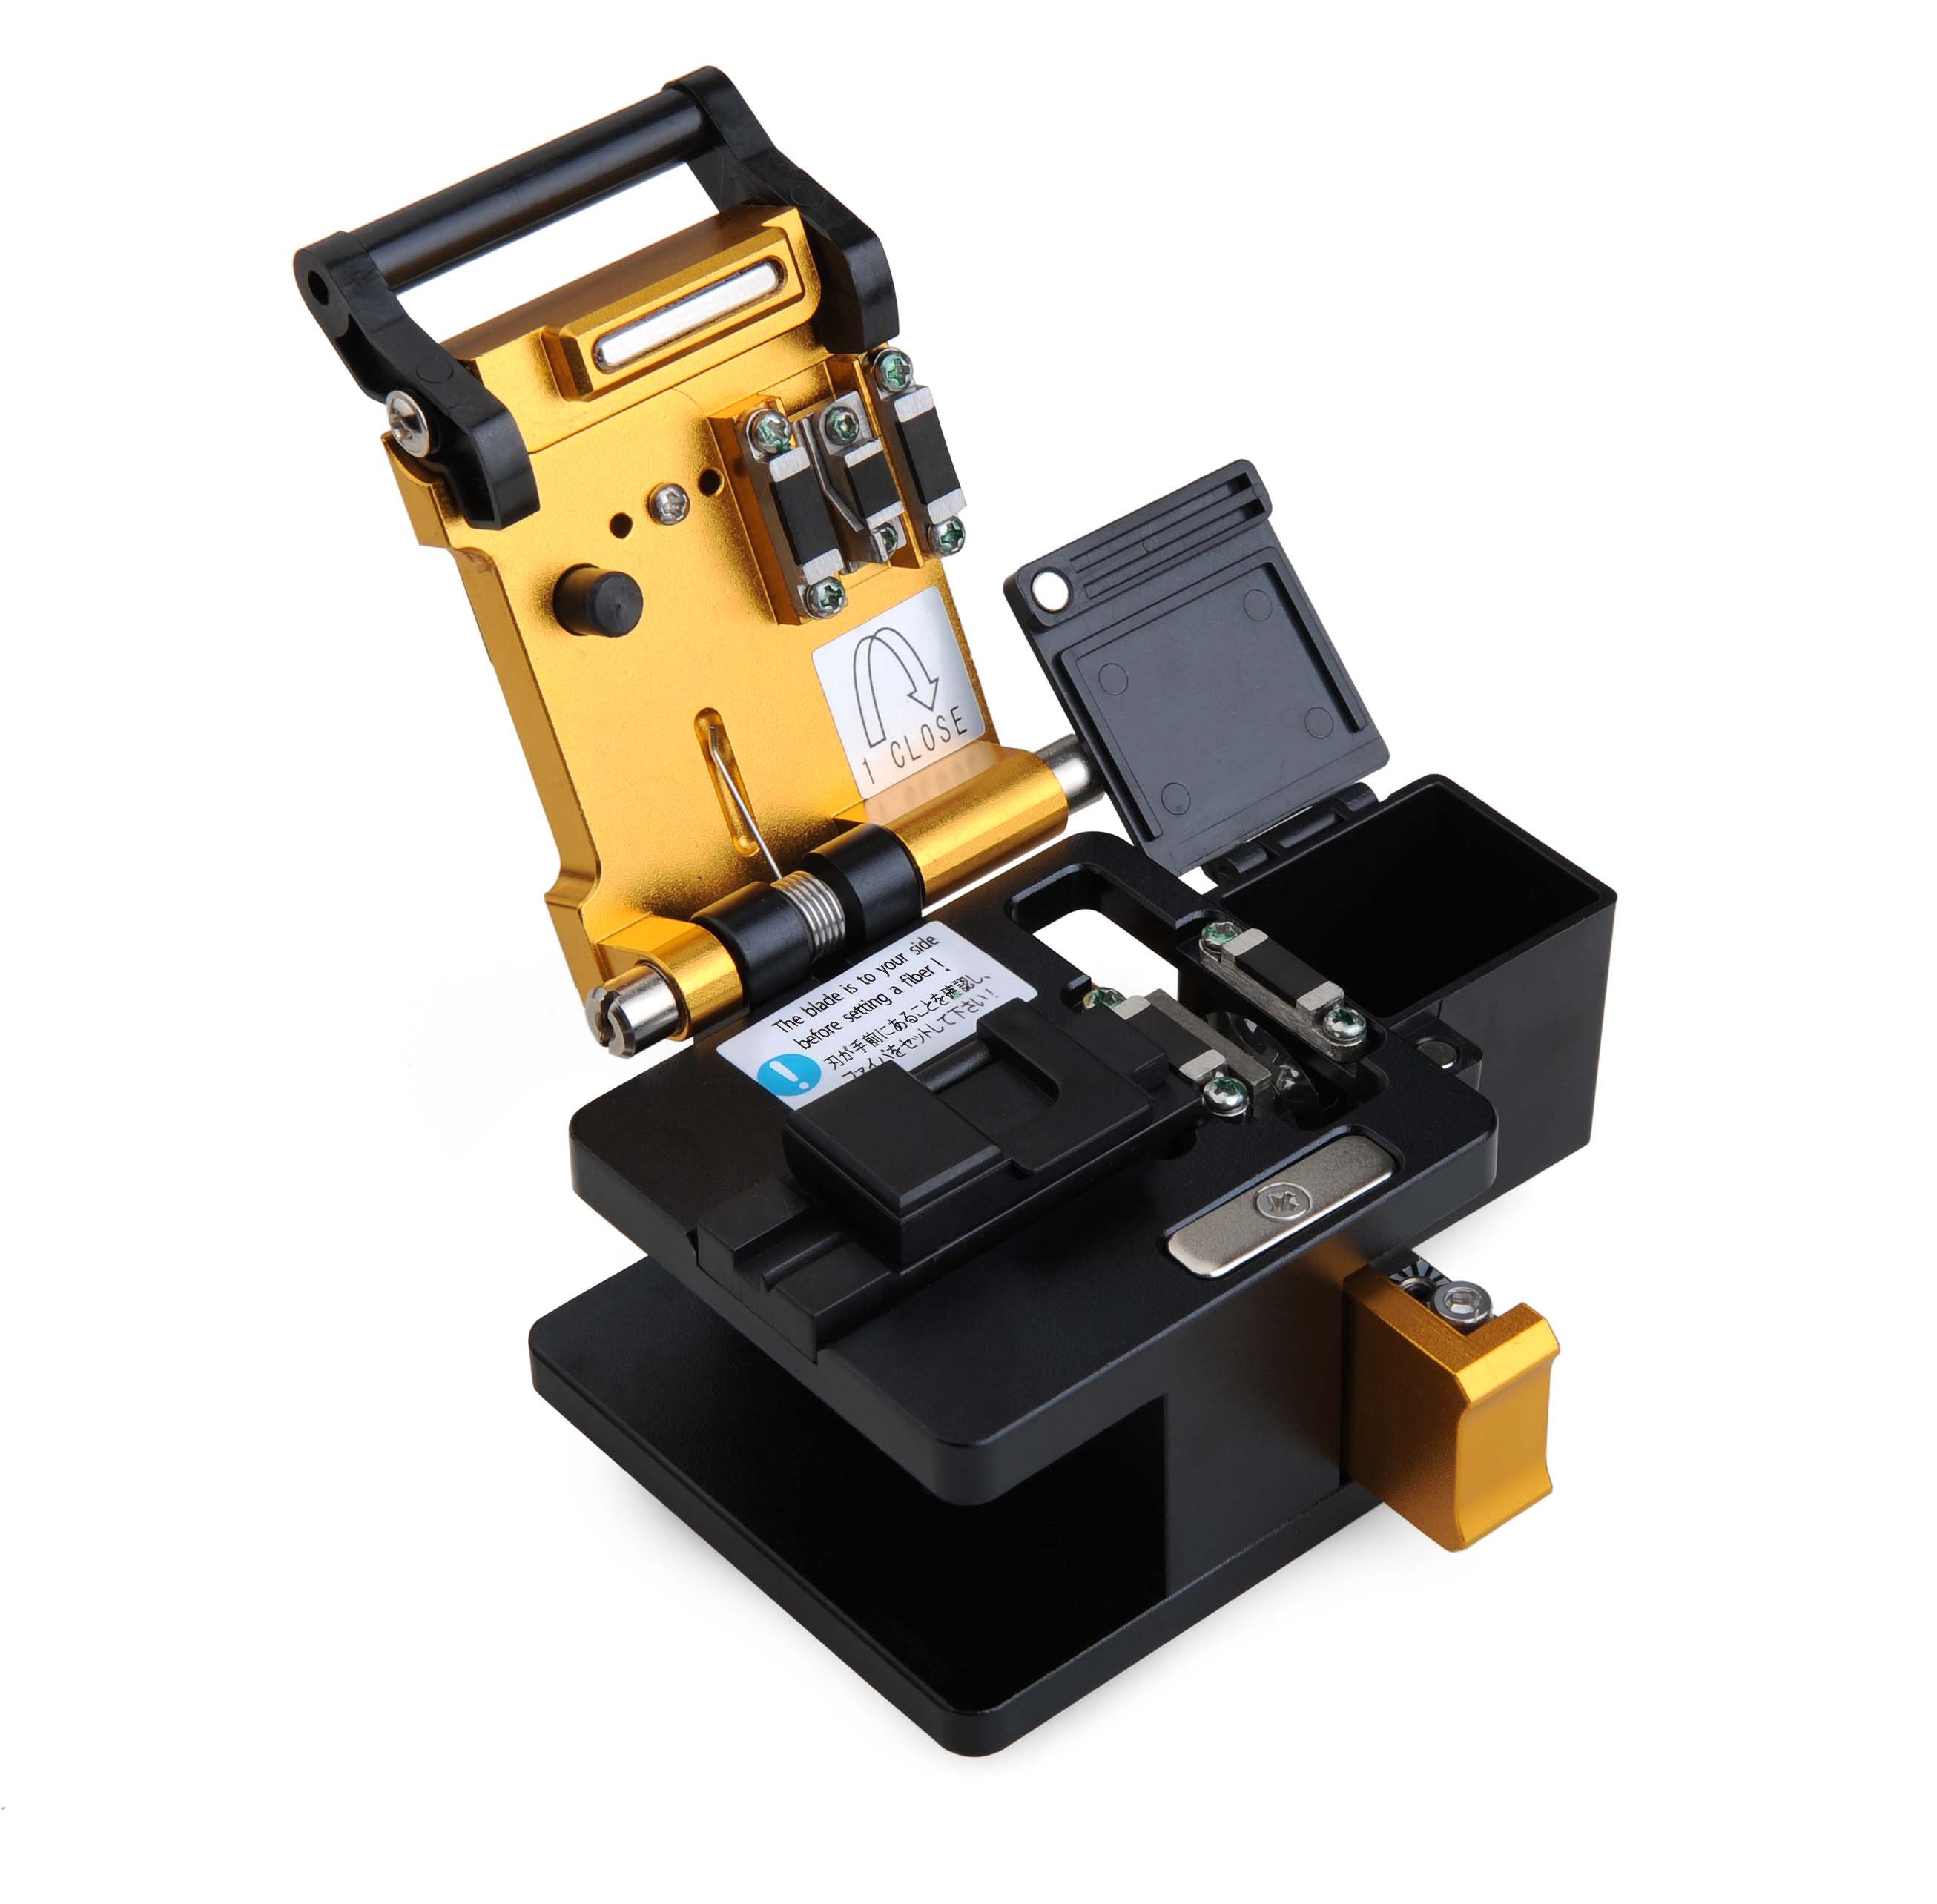
Для профессиональных установок необходимо инвестировать в специальный высокоточный скалыватель оптического волокна является абсолютной необходимостью. Эти настольные инструменты автоматизируют глубину надреза и усилие защелкивания. Они полностью исключают человеческую ошибку из уравнения. Использование устройства профессионального уровня напрямую связано с меньшим количеством отказов соединений и значительным снижением затрат на рабочую силу на местах.
Абсолютно правильный порядок выполнения задач начинается с раздевания. Вы не можете химически очистить или механически поцарапать волокно, которое все еще покрыто толстым защитным полимерным слоем. Это решающий первый шаг.
Стандартная одномодовая жила состоит из микроскопической сердцевины толщиной 9 микрон, окруженной стеклянной оболочкой толщиной 125 микрон. Эта невероятно нежная структура защищена акрилатным покрытием толщиной 250 микрон. Он также часто покрыт более толстым плотным буфером толщиной 900 микрон.
Для зачистки кабеля техник использует специальные плоскогубцы. Держите инструмент под небольшим углом 45 градусов. Поместите кабель в соответствующее размерное отверстие и с усилием потяните инструмент к концу жилы. Это действие сбривает слои пластика и полимера, обнажая чистый кремнезем. Обычно требуется зачистка примерно на 30-40 миллиметров. Это гарантирует, что у вас будет достаточно голого стекла, чтобы правильно разместить его в вашем оборудовании.
Когда стекло толщиной 125 микрон подвергается воздействию, оно становится невероятно хрупким. Он тоньше человеческого волоса и склонен ломаться при малейшем боковом давлении. Представьте себе, что вы стоите в грязной строительной траншее. Ваши руки должны оставаться совершенно устойчивыми. Технические специалисты должны удерживать кабель за оставшуюся часть с оболочкой. Никогда не держите его за голое стекло. Прикосновение к открытому кремнезему голыми пальцами приведет к отложению натуральных масел на коже. Это немедленно загрязняет сердечник и гарантирует отказ соединения.
После этапа зачистки второй задачей последовательности является химическая очистка. Вы никогда не должны пропускать этот шаг. Именно здесь многие начинающие специалисты допускают критические и дорогостоящие ошибки. Они пытаются разрезать стекло перед тем, как его мыть.
Когда акрилатное покрытие снимают с силой, на голом стекле остается невидимый липкий след. Чтобы удалить этот стойкий слой, возьмите безворсовую салфетку и обильно смочите ее 99%-ным изопропиловым спиртом. Наложите салфетку на оголенную прядь. Аккуратно зажмите ее между пальцами и плавно потяните салфетку к краю стакана.
Во время этого движения техническим специалистам следует внимательно прислушиваться к отчетливому скрипу. Этот высокий звуковой отклик является подтверждением того, что все остатки полимера и масла успешно растворились. Возможно, вам придется протереть прядь два или три раза, чтобы добиться идеально чистого состояния.
Золотое правило очистки перед расколом существует, прежде всего, для защиты вашего дорогого оборудования. Если поместить неочищенную липкую прядь в настольный скалыватель оптического волокна , микроскопические остатки немедленно перенесут на инструмент. Он покрывает резиновые зажимные площадки и лезвие из сверхтвердого карбида вольфрама.
Со временем эта невидимая грязь накапливается. Когда лезвие пытается поцарапать стекло, затвердевшая грязь действует как микроскопический валун. Это заставляет лезвие сильно раскалывать стекло, а не царапать его гладко. Более того, если вы допустите ошибку, очистив стекло после того, как оно было разрезано, физическое трение салфетки привлечет переносимую по воздуху статическую пыль. Эта пыль попадает прямо на свежесрезанный, идеально ровный торец. Это полностью испортит только что созданное зеркальное покрытие.
Теперь, когда прядь правильно зачищена и химически очищена, вы готовы к третьей и последней задаче физической подготовки. Механические операции стандартного настольного устройства следуют строгой внутренней последовательности, что гарантирует успех.
Во-первых, убедитесь, что ваш инструмент стоит на плоской, очень устойчивой поверхности. Откройте главный верхний рычаг устройства. Внутри вы увидите тщательно обработанный V-образный паз и две резиновые прижимные площадки. Аккуратно уложите очищенное голое стекло в V-образный паз. Очень важно, чтобы прядь лежала идеально ровно. Любой изгиб или изгиб приведет к катастрофическому наклону торцевой поверхности.
Для правильной работы сварочных аппаратов требуется определенная длина голого стекла. Это известно как длина скола. Посмотрите на встроенную линейку, примыкающую к V-образному пазу. В зависимости от характеристик вашего сварочного аппарата выровняйте край внешней оболочки по нужной отметке в миллиметре. Стандартная длина варьируется от 10 до 16 миллиметров. Точное выравнивание гарантирует, что жила в дальнейшем будет идеально сидеть между электродами сварочного аппарата.
После проверки выравнивания закройте верхнюю крышку. Это действие опустит резиновые прокладки. Он прочно фиксирует прядь на месте, чтобы она не могла сдвинуться. Далее активируйте лезвийный механизм. На большинстве современных настольных устройств это предполагает перемещение скользящей каретки от передней части инструмента назад. Когда каретка скользит вперед, круглое вольфрамовое лезвие мягко касается нижней стороны зажатого стекла. Это создает математически точную царапину на облицовке.
Сразу после того, как лезвие задевает поверхность, внутренний механизм инструмента прижимает небольшую наковальню к стеклу. Это происходит непосредственно над линией счета. Он применяет точное механическое усилие, необходимое для аккуратного защелкивания пряди.
Обрезка — это крошечный кусочек стекла, который откололся. Этот осколок чрезвычайно опасен. Он достаточно острый, чтобы легко проникнуть в кожу, пройти через кровоток или вызвать серьезное повреждение глаз. Высококачественные профессиональные устройства оснащены автоматическими улавливателями осколков. Они мгновенно захватывают отрезанное стекло и надежно хранят его. Если в вашем инструменте нет этой функции, вам придется вручную взять обрезки пинцетом. Всегда помещайте его в специальный контейнер для утилизации острых предметов.
Процесс подготовки не является по-настоящему завершенным, пока качество огранки не будет проверено эмпирически. Невооруженным человеческим глазом невозможно определить, была ли прядь срезана под допустимым углом 0,5 градуса или неприемлемым 3,0 градуса.
Чтобы проверить свою работу, осторожно перенесите подготовленную прядь в сварочный аппарат. Как только обе стороны будут загружены, машина будет использовать микроскопические камеры высокого разрешения по осям X и Y. Он отображает торцевые поверхности на своем ЖК-экране. Внутреннее программное обеспечение моментально проанализирует геометрию реза и рассчитает точный угол. При стандартном одномодовом соединении машина обычно отклоняет любой разрез с углом более 1,0 градуса.
Если сварочный аппарат отбраковывает прядь, необходимо уметь визуально определить дефект на экране. Это позволит вам устранить неполадки в рабочем процессе.
Губа: небольшой выступ или шип на одном краю стекла. Обычно это вызвано неправильной высотой лезвия.
Хакл: шероховатая, зазубренная и неровная поверхность на торцевой поверхности. Часто это является результатом слишком сильного натяжения при защелкивании или загрязнения резиновых накладок.
Фишка: недостающий кусок стекла на краю обшивки. Это указывает на то, что лезвие сколото или слишком сильно ударяется о стекло.
Высокий угол: Торцевая поверхность гладкая, но заметно наклонена. Это означает, что прядь была помещена в V-образный паз по диагонали.
Если вы столкнулись с каким-либо из этих дефектов, вы не сможете просто заново разрезать тот же кусок голого стекла. Вы должны отрезать открытую часть, снять новую часть куртки, снова тщательно очистить ее и повторить всю последовательность действий.
Даже если технические специалисты полностью понимают правильную последовательность действий, механические ошибки выполнения на последнем этапе все равно могут поставить под угрозу все соединение. Кварцевое стекло невероятно неумолимо. Избежать распространенных ошибок рабочего процесса так же важно, как следовать инструкциям. Чтобы подчеркнуть влияние этих ошибок, просмотрите основную сравнительную таблицу ниже.
Фаза подготовки |
Правильная стандартная процедура |
Общая ошибка поля |
Сетевые последствия |
|---|---|---|---|
зачистки |
Используйте клещи для снятия изоляции, калиброванные на заводе. |
Использование тупых или неправильных инструментов калибра. |
Микротрещины на стеклянной облицовке, которые могут привести к поломкам в будущем. |
Очистка |
протрите 99% IPA. Прежде чем забивать, |
Протирка стекла после резки |
Пятна сгоревшего углерода во время термоядерной дуги, значительная потеря сигнала |
Расщепление |
Используйте точный настольный инструмент |
Ручная защелкивание или использование перьевых резаков. |
Высокая отражательная способность, неровные перья и срезы под углом > 1,0°. |
Эта таблица наглядно иллюстрирует, почему чистка волокна после скалывания так вредна. Протирание срезанной пряди салфеткой приведет к тому, что прямо на сердцевине останутся микроскопические волокна или статическая пыль. Когда сварочный аппарат попытается расплавить стекло электрической дугой, эта пыль мгновенно сгорит. Это создает черное углеродное пятно внутри сустава. Это гарантирует огромные вносимые потери и полное отсутствие соединения.
Понимание строгих требований к подготовке сети подчеркивает, почему выбор инструмента является критически важным бизнес-решением. Использование некачественного оборудования приводит к непредсказуемым изменениям в развертывании сети. Это приводит к неудачным соединениям, простоям сети и невероятно дорогим поездкам грузовиков для устранения неполадок.
Для технических специалистов, которым нужна надежная, воспроизводимая производительность, соответствующая современным требованиям сети, стоит инвестировать в профессиональный Скалыватель оптического волокна SKYCOM T-903 представляет собой стандартизированное решение. Он разработан специально для работы в условиях большого объема.
Вместо того чтобы полагаться на абстрактные маркетинговые утверждения, опытные инженеры обращают внимание на точные спецификации. SKYCOM T-903 оснащен высокоточным лезвием из вольфрамовой стали, способным обеспечить типичный угол скола менее 0,5 градуса. Это легко соответствует самым строгим требованиям к сварке сплавлением. Кроме того, он имеет прочную конструкцию лезвия с 16 положениями. Это обеспечивает исключительный срок службы — до 48 000 сколов, прежде чем потребуется замена лезвия.
В частности, инструменты этого элитного класса оснащены универсальным держателем волокна 3-в-1. Это позволяет техническим специалистам плавно переходить между 250-микронным голым оптоволокном, 900-микронными пигтейлами и ответвительными кабелями диаметром 3,0 миллиметра без замены приспособлений. Интегрируя надежный инструмент с автоматическим возвратом лезвия в ваш ежедневный рабочий процесс, технические специалисты могут строго соблюдать методологию «Зачистка, очистка, скалывание». Это значительно сводит к минимуму полевые дефекты.
Правильная подготовка волокна требует неукоснительного соблюдения очень определенной последовательности. Вам необходимо снять куртку, очистить голое стекло и, наконец, расколоть нить. Именно этот порядок является единственным способом предотвратить серьезное повреждение оборудования. Это обеспечивает сверхнизкие потери сигнала в вашей сети.
Всегда не забывайте химически очищать голый кремнезем, прежде чем надрезать и сломать его. Попытка выполнить эти действия в обратном порядке приведет только к попаданию статической пыли на вашу чистую торцевую поверхность. В конечном счете, сочетание этих строгих процедурных знаний с Профессиональный скалыватель оптического волокна значительно улучшит качество вашей установки. Это уменьшает количество утомительных доработок и помогает каждый раз добиваться идеальных соединений. Если вы столкнулись с нестабильными результатами сварки, пришло время обновить инструменты подготовки, чтобы они соответствовали требованиям современных оптических сетей.
Неправильный разрез существенно нарушает физическую геометрию стекла. Если торцевая поверхность имеет зазубрины, сколы или наклонена более чем на 1 градус, два конца не могут идеально совместиться внутри сварочного аппарата. Это несоосность приводит к высоким вносимым потерям и высоким оптическим обратным потерям. В современных высокоскоростных сетях эти отражения приводят к серьезной потере пакетов данных и могут полностью разрушить соединение.
Большинство прецизионных лезвий из вольфрамовой стали имеют от 16 до 24 определенных положений вращения, отмеченных на боковой стороне колеса. Как правило, вам следует повернуть лезвие на одну позицию вперед примерно после 1000–3000 резов. Однако истинным индикатором является визуальная обратная связь с монитора сварочного аппарата. Если вы начинаете замечать постоянное увеличение плохих углов или визуально сколов на торцах экрана, необходимо немедленно повернуть лезвие.
Абсолютно нет. Ножницы и кусачки работают за счет приложения дробящей силы. Поскольку сердцевина и оболочка оптического кабеля изготовлены из очень хрупкого кварцевого стекла, сдавливающая сила полностью разрушит микроскопическую структуру. Это разрушает световодные пути. Специальное прецизионное устройство фактически не режет материал. Он использует микроскопическое лезвие, чтобы создать крошечный дефект, а затем применяет точное натяжение, чтобы аккуратно защелкнуть стекло по его естественной кристаллической структуре.
Всегда чистите стекло ПЕРЕД тем, как его разрезать. Это золотое, нерушимое правило подготовки. После того как с кабеля снято защитное покрытие, его необходимо протереть 99% изопропиловым спиртом до появления скрипа. Это удаляет всю грязь и остатки буфера, защищая нежное внутреннее лезвие от загрязнения. Если вы очистите стекло после того, как оно было разрезано, статическое электричество, возникающее при вытирании, притянет микроскопические ворсинки прямо на сердцевину.
Большая угловая ошибка обычно означает, что во время подготовки стекло не сидело идеально прямо в V-образной канавке. Это происходит, когда в канавке скапливается микроскопическая пыль или липкие остатки акрилата, приподнимая одну сторону пряди. Перед началом смены всегда очищайте V-образную канавку и резиновые зажимные накладки спиртовой салфеткой.
Нет. Если сварочный аппарат отклоняет резку, значит, у вас не осталось достаточно голого стекла, чтобы просто вставить его обратно в режущий инструмент для второй попытки. Вы должны полностью отрезать открытую часть. Затем вы снимаете новую часть внешней оболочки, тщательно очищаете ее спиртом и выполняете новый разрез.