Просмотры: 0 Автор: Редактор сайта Время публикации: 19.11.2026 Происхождение: Сайт
Ваше последнее соединение оптоволокна не прошло тест OTDR? Каждый полевой техник знает это глубокое разочарование. Вы тщательно готовите стакан. Вы завершаете соединение. Вы ожидаете безупречного соединения. Затем машина сообщает о неприемлемо высоких потерях дБ. Высокие потери ухудшают производительность сети. Это приводит к серьезному ухудшению сигнала и трате драгоценных часов на дорогостоящие доработки.
К счастью, эти ошибки редко случаются без причины. Большинство проблем с затуханием сводятся к микроскопической грязи, износу лезвия скалывателя, изношенным электродам или старению машины. В этом подробном руководстве мы рассмотрим, почему ваше оборудование работает неэффективно. Вы научитесь пошаговому устранению неполадок, позволяющим исправить текущую настройку, откроете для себя проверенные на практике лучшие практики и точно поймете, когда пришло время инвестировать в надежный сварочный аппарат.
Чистота имеет решающее значение: более 80% проблем с высокими потерями при сварке оптических кабелей вызваны микроскопическими загрязнениями в V-образных канавках, на линзах объектива или на самом голом волокне.
Скалыватель имеет значение: плохой угол скола гарантирует соединение с высокими потерями, независимо от того, насколько совершенным является ваше оборудование для выравнивания.
Регулярное техническое обслуживание: Регулярная калибровка дуги и своевременная замена электродов являются обязательными процедурами для поддержания оптимальной производительности.
Аппаратные ограничения: хронические высокие потери часто указывают на ухудшение аппаратного обеспечения терминала. Обновление до современной системы выравнивания ядра навсегда устраняет постоянные ошибки выравнивания.
Давайте посмотрим на текущую ситуацию в сфере телекоммуникаций. Глобальные сети активно ориентируются на инфраструктуру 5G и массовое развертывание оптоволокна до дома. Следовательно, бюджеты оптических потерь никогда не были такими жесткими. Современные сетевые архитектуры практически не оставляют права на ошибку. Мы видим явную отраслевую тенденцию, когда устаревшее оборудование для сращивания с трудом соответствует строгим стандартам затухания, требуемым центрами обработки данных с высокой плотностью размещения. Понимание коренных причин ухудшения качества сигнала уже не является просто передовой практикой. Это абсолютно необходимо для предотвращения дорогостоящих узких мест в сети.
Прежде чем диагностировать неисправную машину, технические специалисты должны установить базовый уровень. Потери на сращивании просто измеряют оптическую мощность, потерянную в месте соединения двух оптических волокон.
Приемлемые стандарты различаются в зависимости от сетевой архитектуры и типа волокна. Телекоммуникационная отрасль в целом придерживается строгих пороговых значений, установленных такими организациями, как TIA и ITU.
Для стандартных установок максимально допустимые потери на стыке определяются следующим образом:
Тип волокна |
Типичные допустимые потери на сварном соединении |
Максимальный порог (повторное соединение) |
|---|---|---|
Одномодовый, SM |
< 0,05 дБ |
> 0,10 дБ |
Многомодовый, мм |
< 0,02 дБ |
> 0,05 дБ |
Сдвинутая дисперсия, DS |
< 0,05 дБ |
> 0,10 дБ |
Если ваше устройство постоянно сообщает о потерях, превышающих эти максимальные пороговые значения, вам необходимо разорвать и повторить соединение. Хронически высокие значения указывают на основную проблему с оборудованием, ближайшим окружением или процессом подготовки.
Крайне важно понимать разницу между предполагаемыми потерями и фактическими потерями. В современных агрегатах используется система выравнивания профиля. В устройстве используются камеры высокого разрешения для захвата изображений сердцевин волокон по осям X и Y до и после того, как плазменная дуга плавит стекло. Затем алгоритмы анализируют выравнивание сердечника и микроизгиб, чтобы получить расчетное значение.
Однако это только оценка. Если линзы объектива затуманены кварцевой пылью, камера неправильно рассчитает юстировку. Он может давать ложные показания с низкими потерями, например 0,00 дБ, в то время как оптический рефлектометр во временной области измеряет серьезные фактические потери. Всегда используйте рефлектометр для объективной проверки.
Оптические волокна имеют диаметр сердцевины всего 9 микрон. В этом микроскопическом масштабе одна частица пыли действует как валун. По статистике, загрязнение остается наиболее распространенной причиной плохих результатов сварочного аппарата.
V-образные канавки представляют собой прецизионно обработанные каналы, удерживающие оптические волокна во время выравнивания. Возможно, вы не увидите пыль невооруженным глазом, но оптика машины определенно ее видит. Если здесь скапливаются осколки кремнезема или жир от пальцев, волокно смещается вверх или в сторону.
Это физическое смещение вызывает смещение оболочки. Даже смещение в 1 микрон между двумя сердцевинами одномодового волокна приводит к значительным оптическим потерям. Удалите волокна и смахните мусор жесткой щеткой без ворса. Затем смочите безворсовый тампон 99% изопропиловым спиртом высокой чистоты. Аккуратно проведите им по канавкам и сразу же высушите, чтобы избежать остатков растворителя.
Весь процесс выравнивания основан на том, что камеры смотрят через объективы под электродами. Во время термоядерного цикла интенсивная плазменная дуга испаряет следы кремнезема. В конечном итоге он оседает на линзах в виде мутного белого налета.
Когда линзы закрыты, процессор изображений не может точно обнаружить сердцевину волокна. Машина вызывает неправильное выравнивание. Для их очистки используйте ватный тампон, слегка смоченный спиртом. Нанесите мягкие круговые движения от центра наружу. Никогда не оказывайте сильное давление. Царапина объектива навсегда ухудшит качество вашей машины.
Загрязнение часто обходит защиту, проникая непосредственно через само волокно. Если голое стекло не очистить тщательно после снятия акрилового покрытия, остатки мусора затянутся прямо в V-образные канавки. Основное правило подготовки поля простое. Зачистите, очистите, затем расколите. Протирайте зачищенное волокно салфеткой, смоченной спиртом, пока не почувствуете и не услышите отчетливый скрип идеально чистого стекла. После скола конец волокна никогда не должен касаться другой поверхности.
Сварочная машина работает только с полученным стеклом. Если концы волокон плохо подготовлены, внутренний компьютер не сможет их волшебным образом исправить. В частности, качество вашего тесака так же важно, как и Сам аппарат для сварки оптических волокон .
Для идеального сращивания концы обоих волокон должны быть сколоты ровно под углом 90 градусов. Они должны быть идеально перпендикулярны оси волокна. Когда зажигается плазменная дуга, стекло плавится и симметрично сжимается.
Если угол скола плохой, неровные поверхности не расплавятся равномерно. Эта асимметрия задерживает микроскопические пузырьки воздуха внутри сустава. Это также может привести к выпучиванию расплавленного стекла наружу и искажению оптического пути. Свет, проходящий через ядро, рассеивается при этом искажении. Передовая практика отрасли требует немедленного отказа от любого угла скола, превышающего 1,0 градуса.
Скалыватели волокна используют круглое лезвие из карбида вольфрама, чтобы надрезать стекло до того, как оно сломается от напряжения. Со временем острая кромка тускнеет. Тупое лезвие агрессивно раздавливает стекло вместо того, чтобы оставить на нем аккуратные царапины.
Такое дробящее действие приводит к серьезным дефектам на торцевой поверхности, таким как выступы, перья или микротрещины. Если на вашем устройстве постоянно отображаются сообщения об ошибках, касающихся качества торцевой поверхности, поверните лезвие скалывателя в следующее пронумерованное положение. Полностью замените лезвие, прежде чем винить в неисправности соединительное оборудование.
В процессе сварки стекло соединяется путем создания высоковольтной плазменной дуги на двух вольфрамовых электродах. Стабильность, точная температура и продолжительность этой дуги имеют решающее значение.
Электроды являются расходными материалами. Каждый раз, когда загорается дуга, микроскопическое количество вольфрама разлагается. По мере изнашивания кончики тупеют или сгибаются. Отложения кремнезема накапливаются в виде черной сажи вокруг металлических наконечников.
Изношенные электроды создают неустойчивую или асимметричную дугу. Если дуга слишком слабая, стекло не расплавится в достаточной степени. Если он несимметричен, одно волокно плавится больше, чем другое. Большинство производителей рекомендуют заменять электроды каждые 3000–5000 соединений. Игнорирование этого графика гарантирует затухание сигнала.
Кроме того, факторы окружающей среды сильно влияют на интенсивность нагрева плазменной дуги. Изменения температуры окружающей среды, барометрического давления и влажности изменяют электрическое сопротивление воздуха. Машина, откалиброванная в теплом прибрежном городе, подает неправильное количество тепла в холодных горных условиях.
Чтобы компенсировать это, технические специалисты должны выполнить проверку калибровки дуги. Устройство создает дугу по двум сколотым волокнам, не сближая их. Он измеряет, насколько стекло плавится обратно. Затем программное обеспечение регулирует электрический ток для достижения оптимальной температуры плавления. Выполняйте это ежедневно или каждый раз при перемещении оборудования в новое место.
Иногда оборудование работает идеально, но физические свойства оптических кабелей диктуют более высокие потери.
Высокие потери возникают естественным образом при соединении двух волокон с разной оптической геометрией. Наиболее распространенное несоответствие связано с диаметром поля моды. Это фактическая область, где свет проходит через сердцевину волокна.
Если вы соедините старое одномодовое волокно ITU-T G.652 с новым волокном G.655 с ненулевой смещенной дисперсией, диаметры поля моды будут отличаться. Свет, переходящий от большего ядра к меньшему, естественным образом рассеивается. Эта внутренняя потеря основана на физике. Никакое точное выравнивание полностью не устраняет эту проблему.
Кроме того, метод выравнивания существенно влияет на конечный результат. В более старых системах выравнивания оболочки используются фиксированные V-образные канавки для выравнивания внешнего диаметра волокон. Они предполагают, что ядро идеально центрировано. Если волокно имеет эксцентриситет сердцевины, выравнивание оболочки приводит к смещению сердцевин.
Напротив, современные системы выравнивания сердцевины используют прецизионные двигатели для активной регулировки волокон по осям X, Y и Z. Они идеально выравнивают фактические светонесущие ядра, уменьшая ошибки эксцентриситета.
По своей сути сварочная машина представляет собой сложнейший компьютер. Эксплуатация с неверными параметрами неизбежно приводит к плохим физическим результатам.
Эти устройства содержат десятки предварительно настроенных программ, адаптированных к конкретным типам волокон. Каждая программа определяет определенную мощность дуги, продолжительность дуги и расстояние перекрытия.
Многомодовые волокна имеют большую сердцевину и другие характеристики плавления, чем одномодовые волокна. Если технический специалист случайно оставляет машину в многомодовой программе во время сварки одномодового волокна, стекло недогревается или перегревается. Это вызывает деформацию ядра. Перед началом работы всегда проверяйте, активна ли правильная программа.
Производители постоянно совершенствуют алгоритмы обработки изображений и механизмы управления дугой. Если устройство работает на устаревшей прошивке, оно с трудом распознает новые покрытия волокон. Регулярное обновление прошивки через USB устраняет программные ошибки и повышает стабильность распознавания камеры.
Даже при тщательном обслуживании и частой калибровке дуги оптическое оборудование имеет ограниченный срок службы. Машина, постоянно выдающая показания с большими потерями, несмотря на прохождение всех основных этапов устранения неполадок, скорее всего, испытывает ухудшение аппаратного обеспечения. Признание этих механических порогов имеет решающее значение для поддержания эффективности проекта.
Внутренняя архитектура опирается на высокочувствительные компоненты. За годы эксплуатации в суровых полевых условиях эти компоненты подвергаются естественному износу. В современных системах используются прецизионные шаговые двигатели. За тысячи циклов микроскопические шестерни подвергаются механическому износу. Это вносит физическую игру в механизм выравнивания. Если ваше устройство постоянно отображает ошибки выбега двигателя, система привода скомпрометирована.
Точно так же попадание микроскопической пыли ухудшает защитные покрытия линз объективов. На сенсорах камеры появляются битые пиксели. Когда подача питания становится нестабильной из-за старения материнских плат, температура дуги колеблется. Это приводит к термическому удару стекла.
Держаться за деградирующую машину кажется мерой экономии. Однако эмпирические данные показывают, что скрытые эксплуатационные затраты быстро превосходят капитальные затраты на новое подразделение. Технический специалист, тратящий дополнительные 20 минут на устранение ошибок с большими потерями на каждый корпус, каждую неделю накапливает часы напрасной работы. Соединения, которые прошли внутреннюю оценку, но не прошли тест OTDR, требуют доработки. Это приводит к серьезным задержкам в реализации проекта и требует дополнительных защитных рукавов для соединений.
Когда полевая диагностика подтвердит, что ваше нынешнее оборудование не подлежит экономичному ремонту, становится необходимым переход на современную технологию корпоративного уровня. Перестаньте смотреть на базовые модели и отдайте предпочтение характеристикам, которые напрямую влияют на эффективность работы на местах.
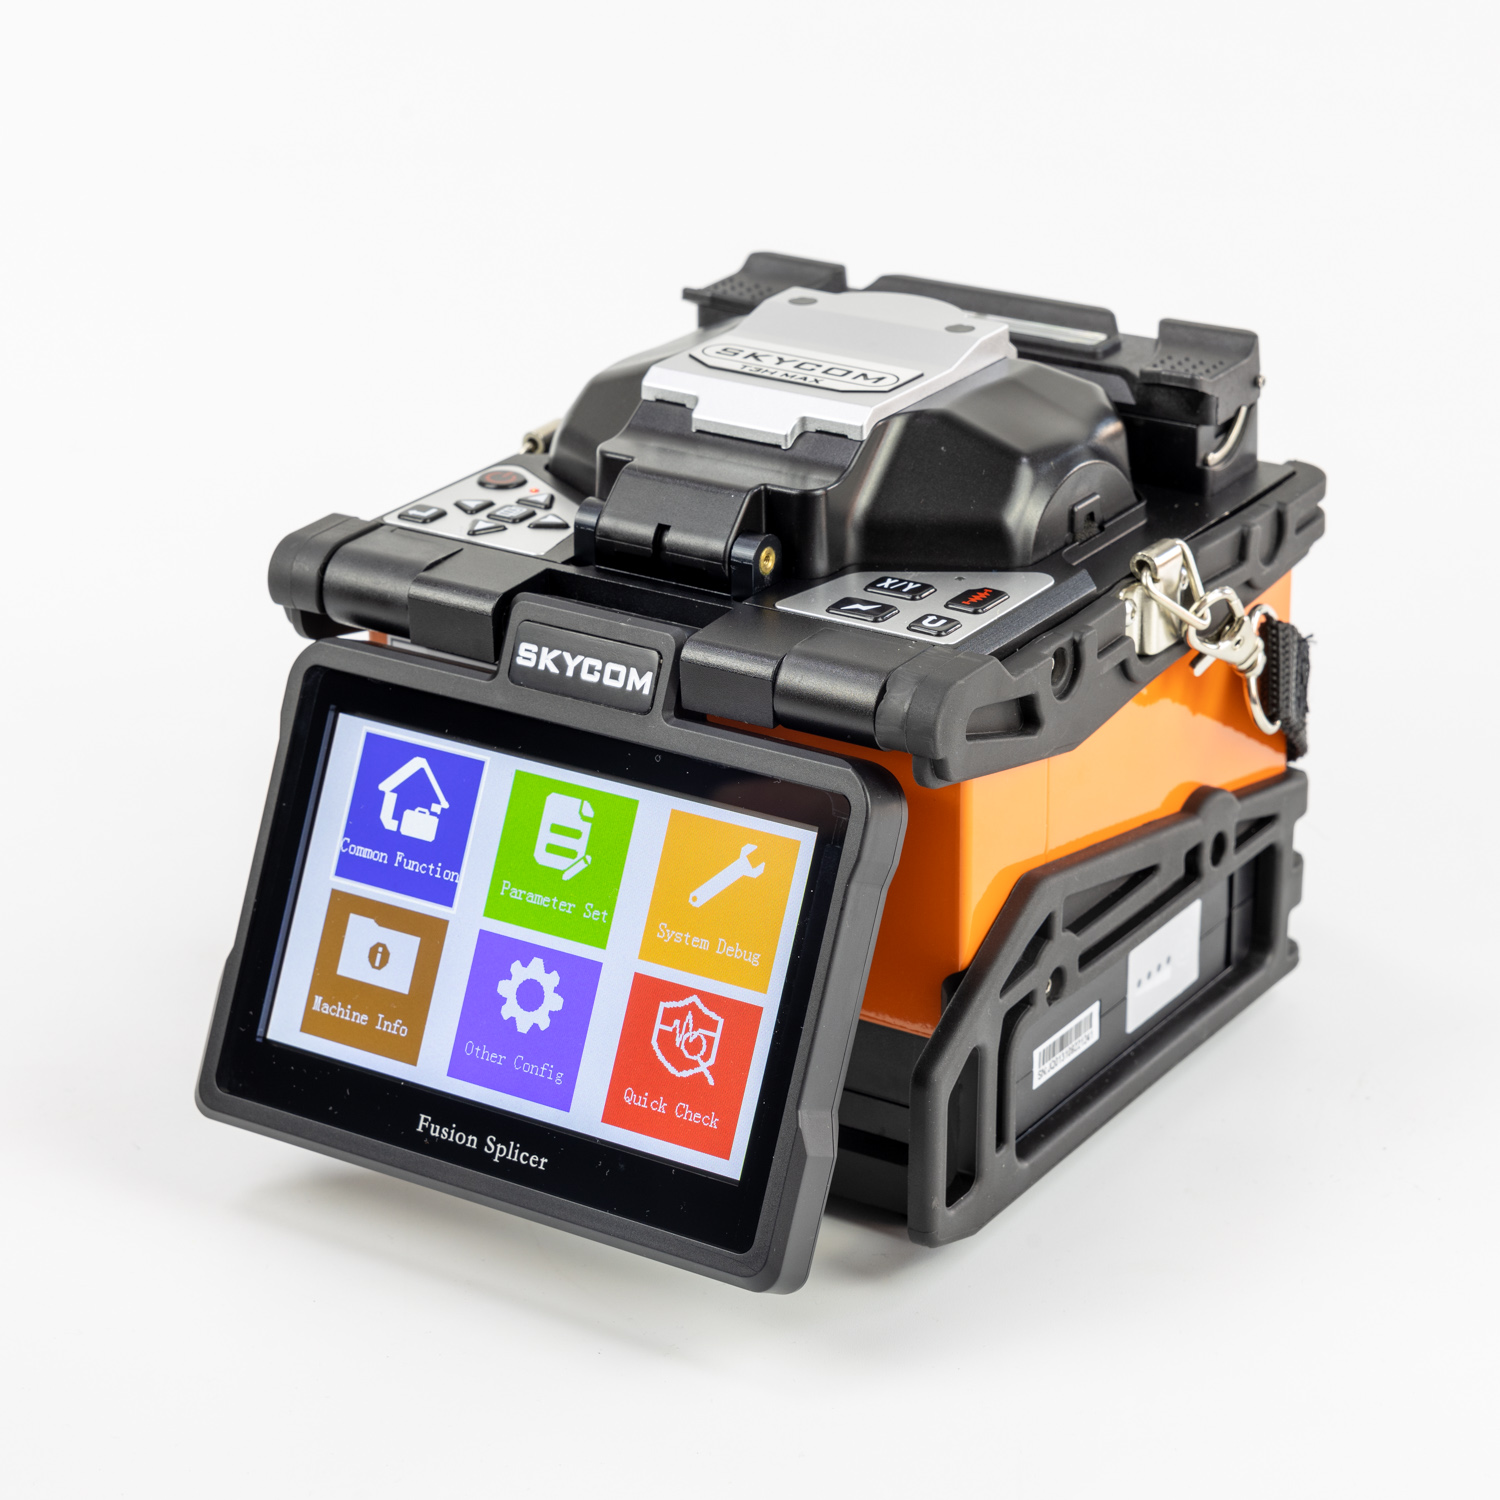
Ищите передовые системы выравнивания сердечников для 6 двигателей. Они активно определяют показатель преломления самого сердечника, чтобы нейтрализовать ошибки концентричности. Ускоренная обработка также имеет жизненно важное значение. Например, такие дорогие модели, как Сварочный аппарат Skycom T3H оптимизирует тепловые нагревательные элементы, сокращая время сварки до впечатляющих 6 секунд, а время нагрева — до менее 15 секунд.
Наконец, надежная защита окружающей среды не подлежит обсуждению. Надежное современное устройство должно иметь степень защиты IP52, чтобы защитить деликатные оптические пути от пыли, переносимой ветром, и внезапных осадков. Наилучший путь вперед – это оценка замены, которая объединяет автоматическое профилирование активной зоны с надежной защитой от воздействия окружающей среды.
Решение проблем соединения с высокими потерями обычно сводится к выполнению фундаментального обслуживания. Тщательно очистите V-образные канавки и линзы. Регулярно поворачивайте лезвие скалывателя. Выполняйте калибровку дуги при изменении условий окружающей среды. Эти шаги устраняют подавляющее большинство проблем с затуханием сигнала.
Сварочная машина – это прецизионный инструмент, требующий ежедневного ухода. Однако, когда механический износ и старение оптики приводят к превышению срока службы машины, никакая очистка не спасает место соединения. Если вы постоянно сталкиваетесь с необъяснимыми ошибками и неудачными рефлектометрическими тестами, пришло время вывести из эксплуатации устаревшее оборудование.
Инвестиции в высококачественное решение восстанавливают вашу уверенность в этой области. Это экономит бесчисленные часы утомительных переделок и обеспечивает бесперебойную работу ваших критически важных инфраструктурных проектов. Для плавного обновления рассмотрите возможность изучения Skycom T3H навсегда устранит узкие места при выравнивании и повысит вашу ежедневную производительность.
Устройство физически не измеряет оптический свет, проходящий через волокно. Вместо этого он использует систему выравнивания профиля для получения изображений физического соединения стекла с высоким разрешением. Он использует математический алгоритм для оценки потерь на основе видимости выравнивания сердечника. Если внутри сердечника имеется микроскопический дефект, который камера не может обнаружить, оценка будет ошибочно оптимистичной. Рефлектометр измеряет фактический импульс обратного рассеяния света, выявляя истинную физическую потерю сустава.
Графики технического обслуживания зависят от условий эксплуатации, но лучшие отраслевые практики рекомендуют строгий ежедневный режим. Осматривайте и очищайте V-образные канавки, прокладки из голого волокна и линзы объектива с помощью 99%-ного изопропилового спирта и безворсовых тампонов в начале каждой смены. В суровых условиях, например, в зонах придорожных строительных работ, очистку необходимо проводить несколько раз в день.
Абсолютно. Сварочная машина может сваривать только полученную геометрию стекла. Для качественного соединения необходим идеально ровный торец с углом скола менее 0,5 градуса. Изношенные скалыватели образуют неровные углы, микроскопические выступы или разбитые края стекла. Когда плазменная дуга пытается расплавить неровную торцевую поверхность, неравный объем стекла приводит к вздутию стыка, заставляя свет рассеиваться.
Приемлемые пороги потерь определяются международными телекоммуникационными стандартами и конкретными бюджетами на проектирование сети. Согласно общим отраслевым рекомендациям, успешное одномодовое сварное соединение должно иметь оптические потери 0,05 дБ или ниже. Многие операторы связи уровня 1 устанавливают строгие договорные ограничения, требуя переделки соединений, если они превышают 0,10 дБ.
Поломка волокна во время или сразу после цикла сварки обычно происходит из-за микротрещин, возникших в процессе зачистки или скалывания. Если ваш инструмент для зачистки затупился или неправильно откалиброван, он поцарапает стеклянную оболочку. Когда машина прикладывает напряжение во время контрольного испытания, ослабленное стекло трескается. Убедитесь, что ваши инструменты для зачистки острые, а лезвие скалывателя находится на правильной высоте, чтобы предотвратить структурное повреждение оголенного волокна.
Пузырьки, попавшие внутрь сварного шва, являются классическим признаком плохой подготовки волокна или неправильных параметров дуги. Если торцы волокна загрязнены грязью или остатками спирта, сильный нагрев плазменной дуги испаряет загрязнения, захватывая газовые карманы внутри расплавленного стекла. Кроме того, плохой угол скола или недостаточная мощность дуги могут препятствовать равномерному плавлению стекла, оставляя микроскопические воздушные зазоры в месте соединения сердцевины.