Просмотры: 0 Автор: Редактор сайта Время публикации: 19.11.2026 Происхождение: Сайт
Оптоволоконные сети служат невидимой основой нашего современного цифрового мира. Они поддерживают все: от мировых финансовых рынков до потокового видео на вашем смартфоне. Однако целостность этих огромных коммуникационных сетей полностью зависит от совершенства микроскопических стеклянных соединений. Одно плохое соединение может привести к серьезной задержке. Хуже того, это может привести к полному сбою локализованной системы. Неправильное соединение неизбежно приводит к высоким потерям сигнала и критическим сбоям в сети. Освоение правильных методов гарантирует десятилетия бесперебойного потока данных.
Здесь на помощь приходит точная инженерия. Сварочная машина — это узкоспециализированный инструмент, предназначенный для сварки двух оптических волокон вместе с помощью точно контролируемой электрической дуги. Современное оптическое оборудование сильно автоматизировано. Однако машина не может компенсировать плохую подготовку человека. Отсутствие фундаментального понимания на этапах зачистки, очистки или скалывания приведет к хрупким соединениям и дорогостоящим доработкам. Инженеры на местах знают, что выезд грузовика для ремонта одного плохого стыка может стоить тысячи долларов, включая трудозатраты и время простоя.
В частности, это подробное руководство поможет начинающим и техническим специалистам среднего уровня пройти весь рабочий процесс. От подготовки рабочего пространства и подготовки тонких стеклянных нитей до оценки окончательного оптического сварного шва — вы каждый раз узнаете, как добиться результата профессионального уровня с низкими потерями.
Чистота является абсолютным условием: микроскопические частицы пыли или остатки кожного жира могут мгновенно поставить под угрозу идеальное соединение волокон. Тщательное зачистка, очистка 99-процентным изопропиловым спиртом и точное скалывание не являются обязательными этапами.
Скол определяет качество сварки: современное оборудование не может исправить неровный или наклонный скол. Достижение безупречной зеркальной поверхности под углом 90 градусов на торце волокна остается наиболее важным подготовительным действием.
Автоматизация зависит от ручной точности: как только оптические волокна правильно загружены, современные машины для выравнивания сердцевин автоматически выравнивают стеклянные сердцевины и подают точную электрическую дугу. Первоначальная постановка полностью зависит от уверенных рук техника.
Защита после сращивания обязательна: каждое успешное соединение должно быть немедленно усилено термоусадочной защитной манжетой. Этот важный шаг предотвращает разрушение очень хрупкого голого стекла под воздействием окружающей среды.
Выбор оборудования способствует коммерческому успеху: инвестиции в передовую технологию выравнивания обеспечивают значительно более низкие обратные оптические потери. Это радикально снижает затраты на обслуживание сетей дальней связи и высокоскоростных корпоративных центров обработки данных.
По своей сути сварочный аппарат представляет собой прецизионный роботизированный инструмент, предназначенный для соединения двух оптических волокон встык. Основная цель — плавно сплавить кварцевое стекло. Световые импульсы, проходящие через переход, не должны ни рассеиваться, ни отражаться обратно к источнику.
Внутренняя механика основана на сочетании микроскопических изображений и тепловой энергии. После того, как техник подготавливает и загружает волокна, машина использует специализированные камеры высокого разрешения и шаговые двигатели для выравнивания двух микроскопических стеклянных нитей. Как только они идеально выровнены по осям X и Y, двойные электроды генерируют контролируемую электрическую дугу. Это интенсивное тепло расплавляет концы стекла, создавая непрерывный оптический путь.
Последние отраслевые тенденции свидетельствуют о значительных изменениях в подходах сетевых операторов к развертыванию оптоволокна. Поскольку глобальный телекоммуникационный сектор активно расширяет инфраструктуру 5G и архитектуры высокой плотности оптоволокна до дома, бюджет оптических потерь стал очень тонким. Устаревшие сети могут допускать незначительное ухудшение сигнала. Сегодня мультигигабитные симметричные скорости требуют почти идеальных физических соединений. Отраслевые аналитики отмечают, что крупные телекоммуникационные подрядчики полностью отказываются от старых инструментов выравнивания оболочки. Вместо этого они стандартизируют передовые Усовершенствованные сварки Core Alignment . технологии Эти современные устройства используют обработку изображений на основе искусственного интеллекта для идентификации и точного выравнивания светонесущего ядра, компенсируя небольшие производственные дефекты в самом стекле.
В телекоммуникационной отрасли технические специалисты обычно сталкиваются с двумя основными технологиями выравнивания. Выравнивание оболочки направлено на согласование внешней стеклянной оболочки волокна толщиной 125 микрон. Он экономически эффективен для сетей на короткие расстояния, но ему не хватает абсолютной точности. Напротив, при выравнивании ядра используются усовершенствованные алгоритмы визуализации, позволяющие заглянуть за внешнюю оболочку. Он выравнивает реальную светонесущую сердцевину, ширина которой в одномодовом волокне составляет всего 9 микрон. В таких устройствах, как SKYCOM T-308X, используется настоящая технология выравнивания ядер шести двигателей. Это обеспечивает минимально возможные вносимые потери, обычно достигая впечатляющих потерь в 0,02 децибела для одномодовых волокон.
Особенность |
Основное выравнивание |
Выравнивание облицовки |
|---|---|---|
Метод выравнивания |
Выравнивает внутреннее светоносное ядро |
Выравнивает внешнюю стеклянную оболочку |
Количество двигателей |
Обычно 6 двигателей для 3D-позиционирования. |
Обычно от 2 до 4 двигателей. |
Типичные потери в соединении |
от 0,01 до 0,02 децибела |
от 0,03 до 0,05 децибел |
Лучшее приложение |
Дальняя связь, магистрали 5G, центры обработки данных |
Ответвительные кабели FTTH, короткие каналы LAN |
Обработка ошибок концентричности |
Активно компенсирует дефекты волокна |
Невозможно компенсировать несоответствие ядра |
Для сварки с низкими потерями требуется гораздо больше, чем просто основной сварочный аппарат. Полный, ухоженный набор инструментов абсолютно необходим для подготовки, очистки и защиты чувствительных оптических волокон. Попытка сращивания без правильных подготовительных инструментов неизбежно приведет к большим потерям сигнала, физическим поломкам и огромным разочарованиям в полевых условиях.
Это основной агрегат, который выравнивает и сваривает оптические волокна. Машина профессионального уровня оснащена монитором высокого разрешения для визуального контроля и ветрозащитным кожухом, защищающим электрическую дугу от сквозняков окружающей среды. В нем также находятся чистые вольфрамовые электроды, которые передают тепловую энергию. Полевые инженеры ищут дисплеи с большим увеличением. Например, 300-кратное увеличение позволяет увидеть микроскопические дефекты еще до того, как дуга загорится.
Высокоточный скалыватель, возможно, так же важен, как и сам сварочный аппарат. Он отвечает за надрезы и разбивание стекла, чтобы создать идеально ровную торцевую поверхность. Он должен обеспечивать точный разрез под углом 90 градусов, обычно оставаясь в пределах 0,5 градуса погрешности. Тупое лезвие тесака — злейший враг технического специалиста, приводящий к бесконечным отказам оборудования.
Технические специалисты полагаются на специальные ручные инструменты для перемещения по жестким внешним слоям оптоволоконных кабелей. Калиброванный стриппер с тремя отверстиями необходим для удаления внешней оболочки, буфера и акрилового покрытия, не царапая при этом лежащее под ним стекло. Кроме того, для разрезания жесткой арамидной пряжи внутри кабеля необходимы кевларовые ножницы с зубчатыми лезвиями. Стандартные ножницы сразу же тупятся при контакте с кевларом.
Микроскопический мусор — главный враг оптической целостности. Технические специалисты должны использовать безворсовые салфетки оптического качества, смешанные с 99-процентным изопропиловым спиртом. Более низкие концентрации спирта содержат воду. Вода вызывает микрокипение при попадании электрической дуги, мгновенно разрушая соединение.
Работа с оптическими волокнами по своей сути предполагает работу с микроскопическими осколками кварцевого стекла. Когда волокно расщепляется, в результате получается крошечная, практически невидимая заноза. Он может легко проникнуть через кожу или вызвать серьезные травмы глаз. Поэтому технические специалисты должны носить защитные очки и использовать специальный контейнер для сбора осколков стекла. Кроме того, никогда не смотрите прямо на действующее волокно. Инфракрасные лазеры, используемые в современных телекоммуникациях, совершенно невидимы для человеческого глаза, но обладают достаточной мощностью, чтобы вызвать необратимое повреждение сетчатки.
Прежде чем приступить к снятию изоляции или очистке, необходимо надеть термоусадочную защитную манжету на один из концов волокна. Это обманчиво простой, но важный шаг. Самая распространенная ошибка, которую новички совершают в полевых условиях, — это безупречное соединение, но потом они понимают, что забыли установить защитную гильзу. После того, как волокна слиты в одну нить, вы не сможете надеть рукав, не разорвав новое соединение намеренно.
Оптические волокна защищены несколькими защитными слоями из прочного пластика и мягкого акрила. Используя стандартный инструмент для зачистки оптоволокна с тремя отверстиями, вы должны систематически обнажать голое стекло. Сначала используйте самое большое отверстие, чтобы снять внешнюю оболочку кабеля. Затем используйте среднее отверстие, чтобы снять плотное буферное покрытие. Наконец, используйте самое маленькое отверстие, чтобы аккуратно сбрить акриловое покрытие, обнажая голое стекло. Передовые отраслевые практики рекомендуют зачищать примерно 40 миллиметров волокна, чтобы обеспечить достаточную длину для очистки и скалывания.
После снятия обнаженное стекло необходимо тщательно очистить, чтобы удалить остатки акрила. Нанесите несколько капель 99-процентного изопропилового спирта на безворсовую салфетку. Накройте влажную салфетку оголенным волокном и сильно потяните ее к концу. Потянув, вы должны почувствовать отчетливое физическое сопротивление и услышать пронзительный писк. Этот звук — ваш зеленый свет. Это универсальное подтверждение того, что весь остаточный мусор успешно удален. Если волокно скользит бесшумно, оно все еще грязное. Вам придется протереть его еще раз новым куском ткани.
Распространенным заблуждением является мнение, что скалыватель оптоволокна действует как ножницы. На самом деле он вообще не режет стекло. Вместо этого он действует на физических принципах начисления очков и напряжения. Кливер использует микроскопическое лезвие из карбида вольфрама, чтобы создать крошечную царапину на поверхности стекла. Затем механизм применяет калиброванное механическое давление, чтобы аккуратно защелкнуть волокно вдоль линии надреза.
Этот сложный процесс должен привести к получению идеально плоской, зеркальной торцевой поверхности под точным углом 90 градусов. Если полученный угол неровный или наклонный, аппарату для сварки будет сложно правильно выровнять жилы. В конечном итоге это приводит к высоким оптическим обратным потерям.
Сначала откройте крышку скалывателя и осторожно поместите зачищенное волокно в направляющий канал. Вы должны совместить край оставшегося покрытия волокна с соответствующей измерительной отметкой на подушке скалывателя. Затем закройте крышку, чтобы надежно зафиксировать волокно. Плавным и непрерывным движением перемещайте каретку лезвий вперед, чтобы надрезать и защелкнуть волокно. Наконец, осторожно откройте крышку и удалите сколотое волокно. Будьте внимательны и безопасно утилизируйте остатки стекла.
После успешного расщепления волокна торец голого стекла ни к чему не должен прикасаться. Он не должен касаться рабочего стола, ваших пальцев или даже свежей спиртовой салфетки. Любой физический контакт мгновенно загрязнит хрупкую торцевую поверхность или приведет к образованию микрочипов. Волокно должно проходить непосредственно от скалывателя в сварочный аппарат.
Начните с открытия ветрозащитного кожуха машины и поднимите зажимы оболочки с обеих сторон камеры сращивания. Осторожно опустите первое сколотое волокно в V-образный паз. V-образная канавка представляет собой прецизионно обработанный канал, предназначенный для физического закрепления и направления волокна. Расположите кончик волокна так, чтобы он находился ровно посередине между краем V-образной канавки и кончиком электрода. Осторожно закройте зажим оболочки, чтобы зафиксировать его на месте. Повторите этот деликатный процесс для второго волокна на противоположной стороне. Убедитесь, что два конца волокна находятся в непосредственной близости друг от друга, но физически не соприкасаются.
Современное оборудование оснащено интуитивно понятными цифровыми меню, в которые предварительно загружены калиброванные температурные профили для различных типов волокон. Перемещайтесь по интерфейсу монитора, чтобы выбрать соответствующий режим работы. Используйте одномодовую программу для дальней связи. И наоборот, выберите многорежимную программу для корпоративных центров обработки данных на небольших расстояниях. Выбор неправильной программы приведет к неправильным параметрам электрической дуги, что неизбежно приведет к кипению или недостаточному нагреву стекла.
Как только вы закроете ветрозащиту и нажмете кнопку запуска, машина возьмет на себя управление. Модели высокого класса выполняют эту последовательность невероятно быстро. Например, ведущие в отрасли устройства выравнивания стержней могут завершить весь процесс сварки всего за 8 секунд.
Первоначально аппарат зажигает предварительную дугу. Это кратковременный электрический разряд, предназначенный для сжигания любых микроскопических частиц пыли, осевших на концах волокна во время загрузки. После этого начинается этап выравнивания. Внутренние камеры увеличивают волокна на мониторе. Сложные шаговые двигатели микрорегулируют нити по осям X и Y до тех пор, пока светонесущие сердечники не будут идеально выровнены.
Далее следует сварочная дуга. Основные электроды срабатывают, генерируя интенсивное локализованное тепло, которое на мгновение плавит стекло. Одновременно двигатели сталкивают волокна вместе, сплавляя их в одну нить. Наконец, машина проводит испытание на растяжение. Он применяет небольшое тянущее усилие к вновь образованному стыку. Это механическое контрольное испытание гарантирует, что сварной шов достаточно физически прочен, чтобы выдержать обращение.
Сразу после завершения испытания на растяжение на мониторе отобразятся расчетные потери в соединении, измеренные в децибелах. Этот алгоритмический расчет анализирует геометрию выравнивания и физические характеристики плавленого стекла для прогнозирования оптических характеристик.
Для одномодового волокна расчетные потери в диапазоне от 0,01 до 0,02 децибел считаются исключительными. Если на экране отображается потеря более 0,05 децибел, стандартные рабочие процедуры указывают на неисправность соединения. Вам следует сломать его и переделать. Однако опытные инженеры никогда не полагаются исключительно на численную оценку. Не менее важно провести тщательный визуальный осмотр.
Проанализируйте увеличенные изображения камеры, представленные на мониторе. Механически прочное соединение должно выглядеть как цельный кусок стекла. Иногда вы можете наблюдать очень слабую, совершенно прямую вертикальную линию в месте слияния. Это нормально и приемлемо.
Напротив, следите за визуальными аномалиями. Темные пузырьки или толстые черные линии указывают на захваченные загрязнения или плохой угол скола. Выпуклое соединение указывает на то, что двигатели слишком сильно сжимали волокна во время дуги. И наоборот, заметное истончение стекла свидетельствует о том, что электрическая дуга была слишком горячей. Если ваше оборудование постоянно производит некачественные соединения, несмотря на безупречную подготовку, необходимо устранить неполадки. Обычными виновниками являются изношенное лезвие скалывателя или мусор, попавший в V-образные канавки.
Успешное сваривание создает непрерывный оптический путь. Однако голое стекло в точке плавления остается невероятно хрупким. При удалении защитного акрилового покрытия обнажается кремнеземная оболочка, толщина которой примерно равна толщине человеческого волоса. Без немедленного усиления малейшая сила изгиба сломает стекло. Следовательно, нанесение термоусадочной защиты сращивания является обязательным шагом.
Сначала откройте ветрозащиту и осторожно поднимите оба зажима чехла одновременно. Поднимите только что сращенное волокно прямо вверх. Держите волокно натянутым обеими руками, чтобы не погнуть место соединения. Затем осторожно наденьте предварительно подготовленную термоусадочную защитную манжету на открытое стекло. Убедитесь, что жесткий стальной прочный элемент внутри втулки полностью охватывает голое стекло и перекрывает акриловое покрытие с обеих сторон. Смещенная от центра втулка создает опасную шарнирную точку, которая в конечном итоге может привести к разрыву волокна.
После идеального расположения поместите сборку во встроенный трубчатый нагреватель и нажмите кнопку нагрева. Машины премиум-класса обладают возможностью быстрого нагрева, позволяя усадку рукава производить всего за 15 секунд. Нагреватель активирует определенный тепловой профиль. Он сжимает внутреннюю клейкую трубку, чтобы герметизировать стекло, а затем внешнюю полиолефиновую трубку, чтобы закрепить сборку в жесткий блок. Снимите горячую муфту и поместите ее на специальный охлаждающий лоток на несколько минут, прежде чем переносить волокно на лоток для сращивания.
Общий успех вашего развертывания оптоволокна во многом зависит от соответствия вашего оборудования конкретным требованиям вашего проекта. Различные сетевые среды требуют совершенно разных технических характеристик. Покупка неправильного устройства приводит либо к массовым оптическим сбоям, либо к напрасным капитальным затратам.
Если ваша команда занимается временным ремонтом или ответвительными кабелями FTTH в жилых районах, может быть достаточно базовой машины для выравнивания оболочки. Более короткие расстояния обычно обеспечивают более высокие допуски на потери. Первоначальные инвестиции ниже, что делает его пригодным для выполнения основных подрядных работ.
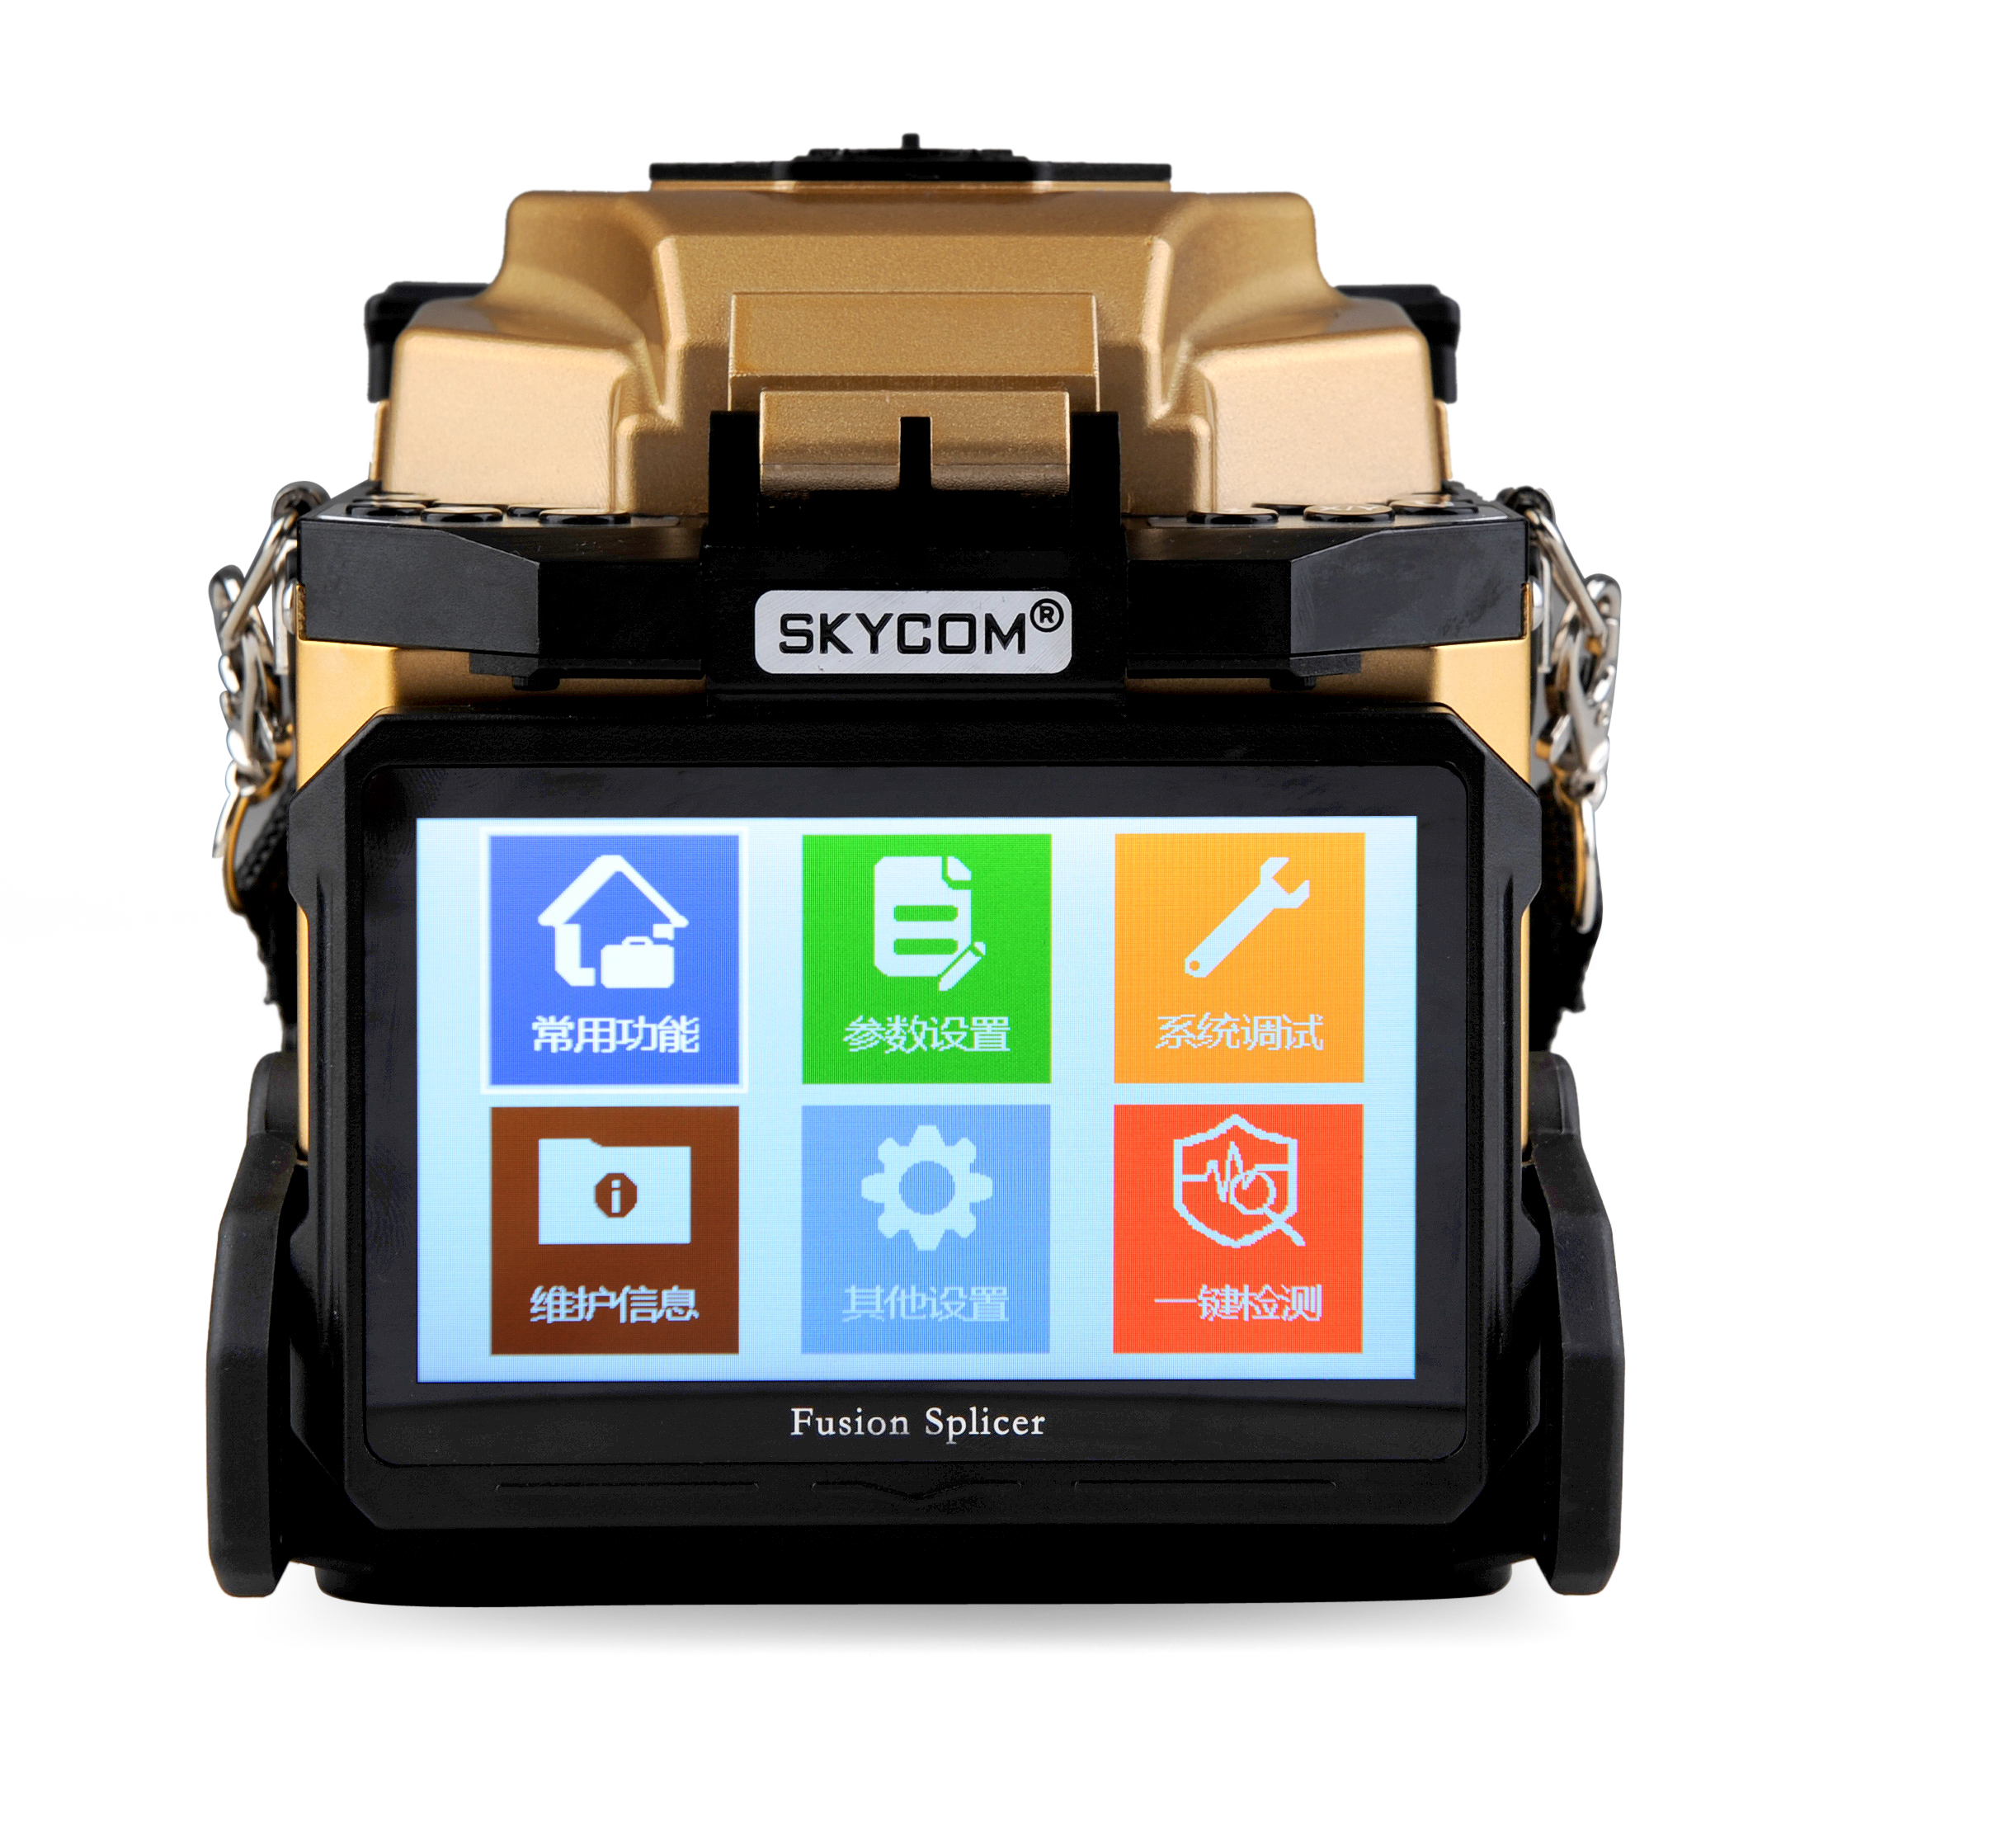
Однако если вы строите магистральные сети дальней связи, вышки сотовой связи 5G или высокоскоростные корпоративные центры обработки данных, вам требуется абсолютная точность. В этих суровых условиях накопленная потеря сигнала в нескольких точках соединения приводит к серьезным задержкам или катастрофическим простоям. Для профессионалов, стремящихся к надежной работе в этих требовательных секторах, инвестиции в сварочный аппарат SKYCOM T-308X . Настоятельно рекомендуется использовать Благодаря выравниванию шести двигателей, аккумулятору высокой емкости 5200 мАч для непрерывной работы в полевых условиях и сверхбыстрому времени сварки (8 секунд) он активно компенсирует ошибки концентричности волокна. Это обеспечивает минимальные вносимые потери с первой попытки.
При оценке техники профессионального уровня отдавайте предпочтение функциям, повышающим эффективность работы в поле. Ищите прочный корпус для надежной защиты от пыли и воды. Выбор правильного инструмента гарантирует долгосрочную целостность сети. Это также значительно снижает непомерные трудозатраты, связанные с устранением неполадок в соединениях.
Сращивание оптоволокна — это кропотливый процесс, в котором идеально сочетаются научная точность и отработанная ловкость рук. Освоение подготовительного этапа – основа успеха. Поддержание абсолютной чистоты и выполнение идеальных сколов предотвратят подавляющее большинство проблем с потерей сигнала. Современное оборудование блестяще автоматизирует сложный процесс сварки, но внимательное обращение со стороны техника гарантирует, что соединение сохранится в реальных условиях.
Для новичков развитие мышечной памяти, необходимой для зачистки и расщепления, требует времени и терпения. Последовательная практика приводит к быстрому улучшению. Всегда не забывайте выполнять плановое ежедневное техническое обслуживание вашего оборудования, чтобы обеспечить надежные результаты. Перед следующим развертыванием потратьте время на проверку своего набора инструментов. Модернизируйте свое оборудование, если ваша сеть требует более высокой точности, и подходите к каждому соединению с осторожностью, необходимой для поддержания связи в нашем цифровом мире.
Для выравнивания ядра используются усовершенствованные камеры и шесть внутренних двигателей, которые позволяют просматривать внешнюю стеклянную оболочку и напрямую выравнивать микроскопическое светонесущее ядро. Этот метод компенсирует производственные дефекты стекла, что приводит к сверхнизким потерям на сварном соединении, что идеально подходит для сетей большой протяженности и высокоскоростных сетей. Выравнивание оболочки выравнивает только внешнюю физическую оболочку волокна с использованием меньшего количества двигателей. Предполагается, что ядро идеально центрировано, что делает его более дешевым, но менее точным и пригодным только для приложений на небольших расстояниях.
Разрывы соединений во время или сразу после процесса термоусадки обычно указывают на микротрещины, возникшие во время подготовки. Если вы порежете голое стекло стриппером для волокон, структурная целостность будет нарушена, и натяжение термоусадочной втулки сломает его. Другая распространенная причина — изгиб волокна при передаче его из V-образных канавок в нагревательную печь. Во время переноса всегда держите волокно идеально натянутым и прямым.
Общее необходимое время во многом зависит от опыта специалиста. Зачистка, очистка и расщепление волокна обычно занимают у опытного специалиста около одной-двух минут. После загрузки высокопроизводительная машина выполняет автоматизированный процесс выравнивания и сварки всего за 8 секунд. Для отверждения термоусадочной защитной втулки требуется около 15 секунд. В общей сложности одно соединение может быть выполнено и надежно защищено менее чем за три минуты.
Высокопроизводительные машины обладают физической способностью сваривать одномодовое стекло с многомодовым. Однако в реальных сетевых средах делать это крайне не рекомендуется. Одномодовое волокно имеет крошечный диаметр сердцевины — 9 микрон, тогда как многомодовое волокно имеет гораздо больший диаметр сердцевины — 50 или 62,5 микрона. Объединение этих несовпадающих ядер создает серьезное оптическое узкое место. Попытка передать свет из 50-микронного ядра в 9-микронное ядро приводит к огромным вносимым потерям и немедленным сбоям передачи.
Если машина останавливает автоматизированный процесс и отображает ошибку до того, как загорится электрическая дуга, она обнаружила физическую аномалию. Наиболее частой причиной является плохой угол скола. Если угол торцевой поверхности превышает 1,0 градуса, протоколы безопасности отклонят его. Другими причинами могут быть микроскопическая пыль на линзах объектива, мусор внутри V-образных канавок или невозможность подтолкнуть концы оптоволокна достаточно близко к электродам во время загрузки.
Электроды — это расходные материалы, которые со временем естественным образом разрушаются из-за сильного нагрева. Во время плавления микроскопические количества кремнезема испаряются из стекла и осаждаются на вольфрамовых наконечниках. Это накопление приводит к нестабильности дуги. Большинство стандартных электродов рассчитаны на 3000–5000 дуговых разрядов. Современные машины активно отслеживают количество дуг и выдают предупреждения о необходимости технического обслуживания. Всегда выполняйте калибровку дуги сразу после установки новых электродов.
Готовы отказаться от дорогостоящих переделок и значительно повысить надежность своей сети? Хватит бороться с устаревшим оборудованием, которое с трудом справляется с современными бюджетами оптических потерь. Ознакомьтесь с нашими ведущими в отрасли решения для сварочных аппаратов сегодня и снабдите свои полевые команды точными инструментами, необходимыми для построения сетей завтрашнего дня.