Visualizações: 0 Autor: Editor do site Horário de publicação: 19/11/2026 Origem: Site
As redes de fibra óptica servem como a espinha dorsal invisível do nosso mundo digital moderno. Eles alimentam tudo, desde os mercados financeiros globais até o streaming de vídeo no seu smartphone. No entanto, a integridade destas enormes redes de comunicação depende inteiramente da perfeição das conexões microscópicas de vidro. Uma única conexão ruim pode causar latência severa. Pior ainda, pode travar completamente um sistema localizado. A emenda inadequada inevitavelmente causa alta perda de sinal e falhas críticas na rede. Dominar as técnicas corretas garante décadas de fluxo de dados ininterrupto.
É aqui que entra a engenharia de precisão. Uma máquina de emenda por fusão é um instrumento altamente especializado projetado para soldar duas fibras ópticas usando um arco elétrico controlado com precisão. Os equipamentos ópticos modernos são fortemente automatizados. No entanto, a máquina não consegue compensar a má preparação humana. A falta de compreensão fundamental durante as fases de decapagem, limpeza ou clivagem resultará em conexões frágeis e retrabalho dispendioso. Os engenheiros de campo sabem que uma viagem de caminhão para consertar uma única emenda ruim pode custar milhares de dólares em mão de obra e tempo de inatividade.
Especificamente, este guia abrangente orientará iniciantes e técnicos intermediários em todo o fluxo de trabalho. Desde a preparação do seu espaço de trabalho e preparação dos delicados fios de vidro até a avaliação da solda óptica final, você aprenderá exatamente como obter sempre um resultado de nível profissional com baixa perda.
A limpeza é um pré-requisito absoluto: partículas microscópicas de poeira ou oleosidade residual da pele podem comprometer instantaneamente uma emenda de fibra perfeita. Decapagem meticulosa, limpeza com álcool isopropílico 99% e clivagem precisa são etapas inegociáveis.
A clivagem determina a qualidade da emenda: Máquinas avançadas não conseguem corrigir uma clivagem irregular ou angular. Conseguir um acabamento espelhado impecável de 90 graus na face final da fibra continua sendo a ação preparatória mais crítica.
A automação depende da precisão manual: depois que as fibras ópticas são carregadas adequadamente, as modernas máquinas de alinhamento de núcleo alinham automaticamente os núcleos de vidro e aplicam o arco elétrico exato. A encenação inicial depende inteiramente das mãos firmes do técnico.
A proteção pós-emenda é obrigatória: toda conexão bem-sucedida deve ser imediatamente reforçada com uma capa protetora termorretrátil. Esta etapa crucial evita que o vidro nu, altamente frágil, se degrade sob estresse ambiental.
A seleção de equipamentos impulsiona o sucesso comercial: investir em tecnologia de alinhamento avançada garante perda de retorno óptico significativamente menor. Isso reduz drasticamente a sobrecarga de manutenção para redes de longa distância e data centers empresariais de alta velocidade.
Basicamente, uma máquina de emenda é um instrumento robótico de precisão projetado para unir duas fibras ópticas de ponta a ponta. O objetivo principal é fundir o vidro de sílica perfeitamente. Os pulsos de luz que passam pela junção não devem ser espalhados nem refletidos de volta para a fonte.
A mecânica interna depende de uma combinação de imagens microscópicas e energia térmica. Depois que o técnico prepara e carrega as fibras, a máquina utiliza câmeras especializadas de alta resolução e motores de passo para alinhar os dois fios microscópicos de vidro. Uma vez perfeitamente alinhados nos eixos X e Y, os eletrodos duplos geram um arco elétrico controlado. Este calor intenso derrete as pontas do vidro, criando um caminho óptico contínuo.
As tendências recentes da indústria revelam uma grande mudança na forma como as operadoras de rede abordam a implantação de fibra. À medida que o setor global de telecomunicações expande agressivamente a infraestrutura 5G e as arquiteturas de fibra para casa de alta densidade, o orçamento para perdas ópticas tornou-se extremamente reduzido. As redes legadas poderiam tolerar uma pequena degradação do sinal. Hoje, as velocidades simétricas multigigabit exigem conexões físicas quase perfeitas. Analistas do setor observam que os principais empreiteiros de telecomunicações estão eliminando totalmente as ferramentas mais antigas de alinhamento de revestimento. Em vez disso, eles estão padronizando avançadas de emenda de fusão de alinhamento de núcleo . Tecnologias Essas unidades modernas aproveitam o processamento de imagem baseado em IA para identificar e alinhar o núcleo exato que transporta a luz, compensando pequenos defeitos de fabricação no próprio vidro.
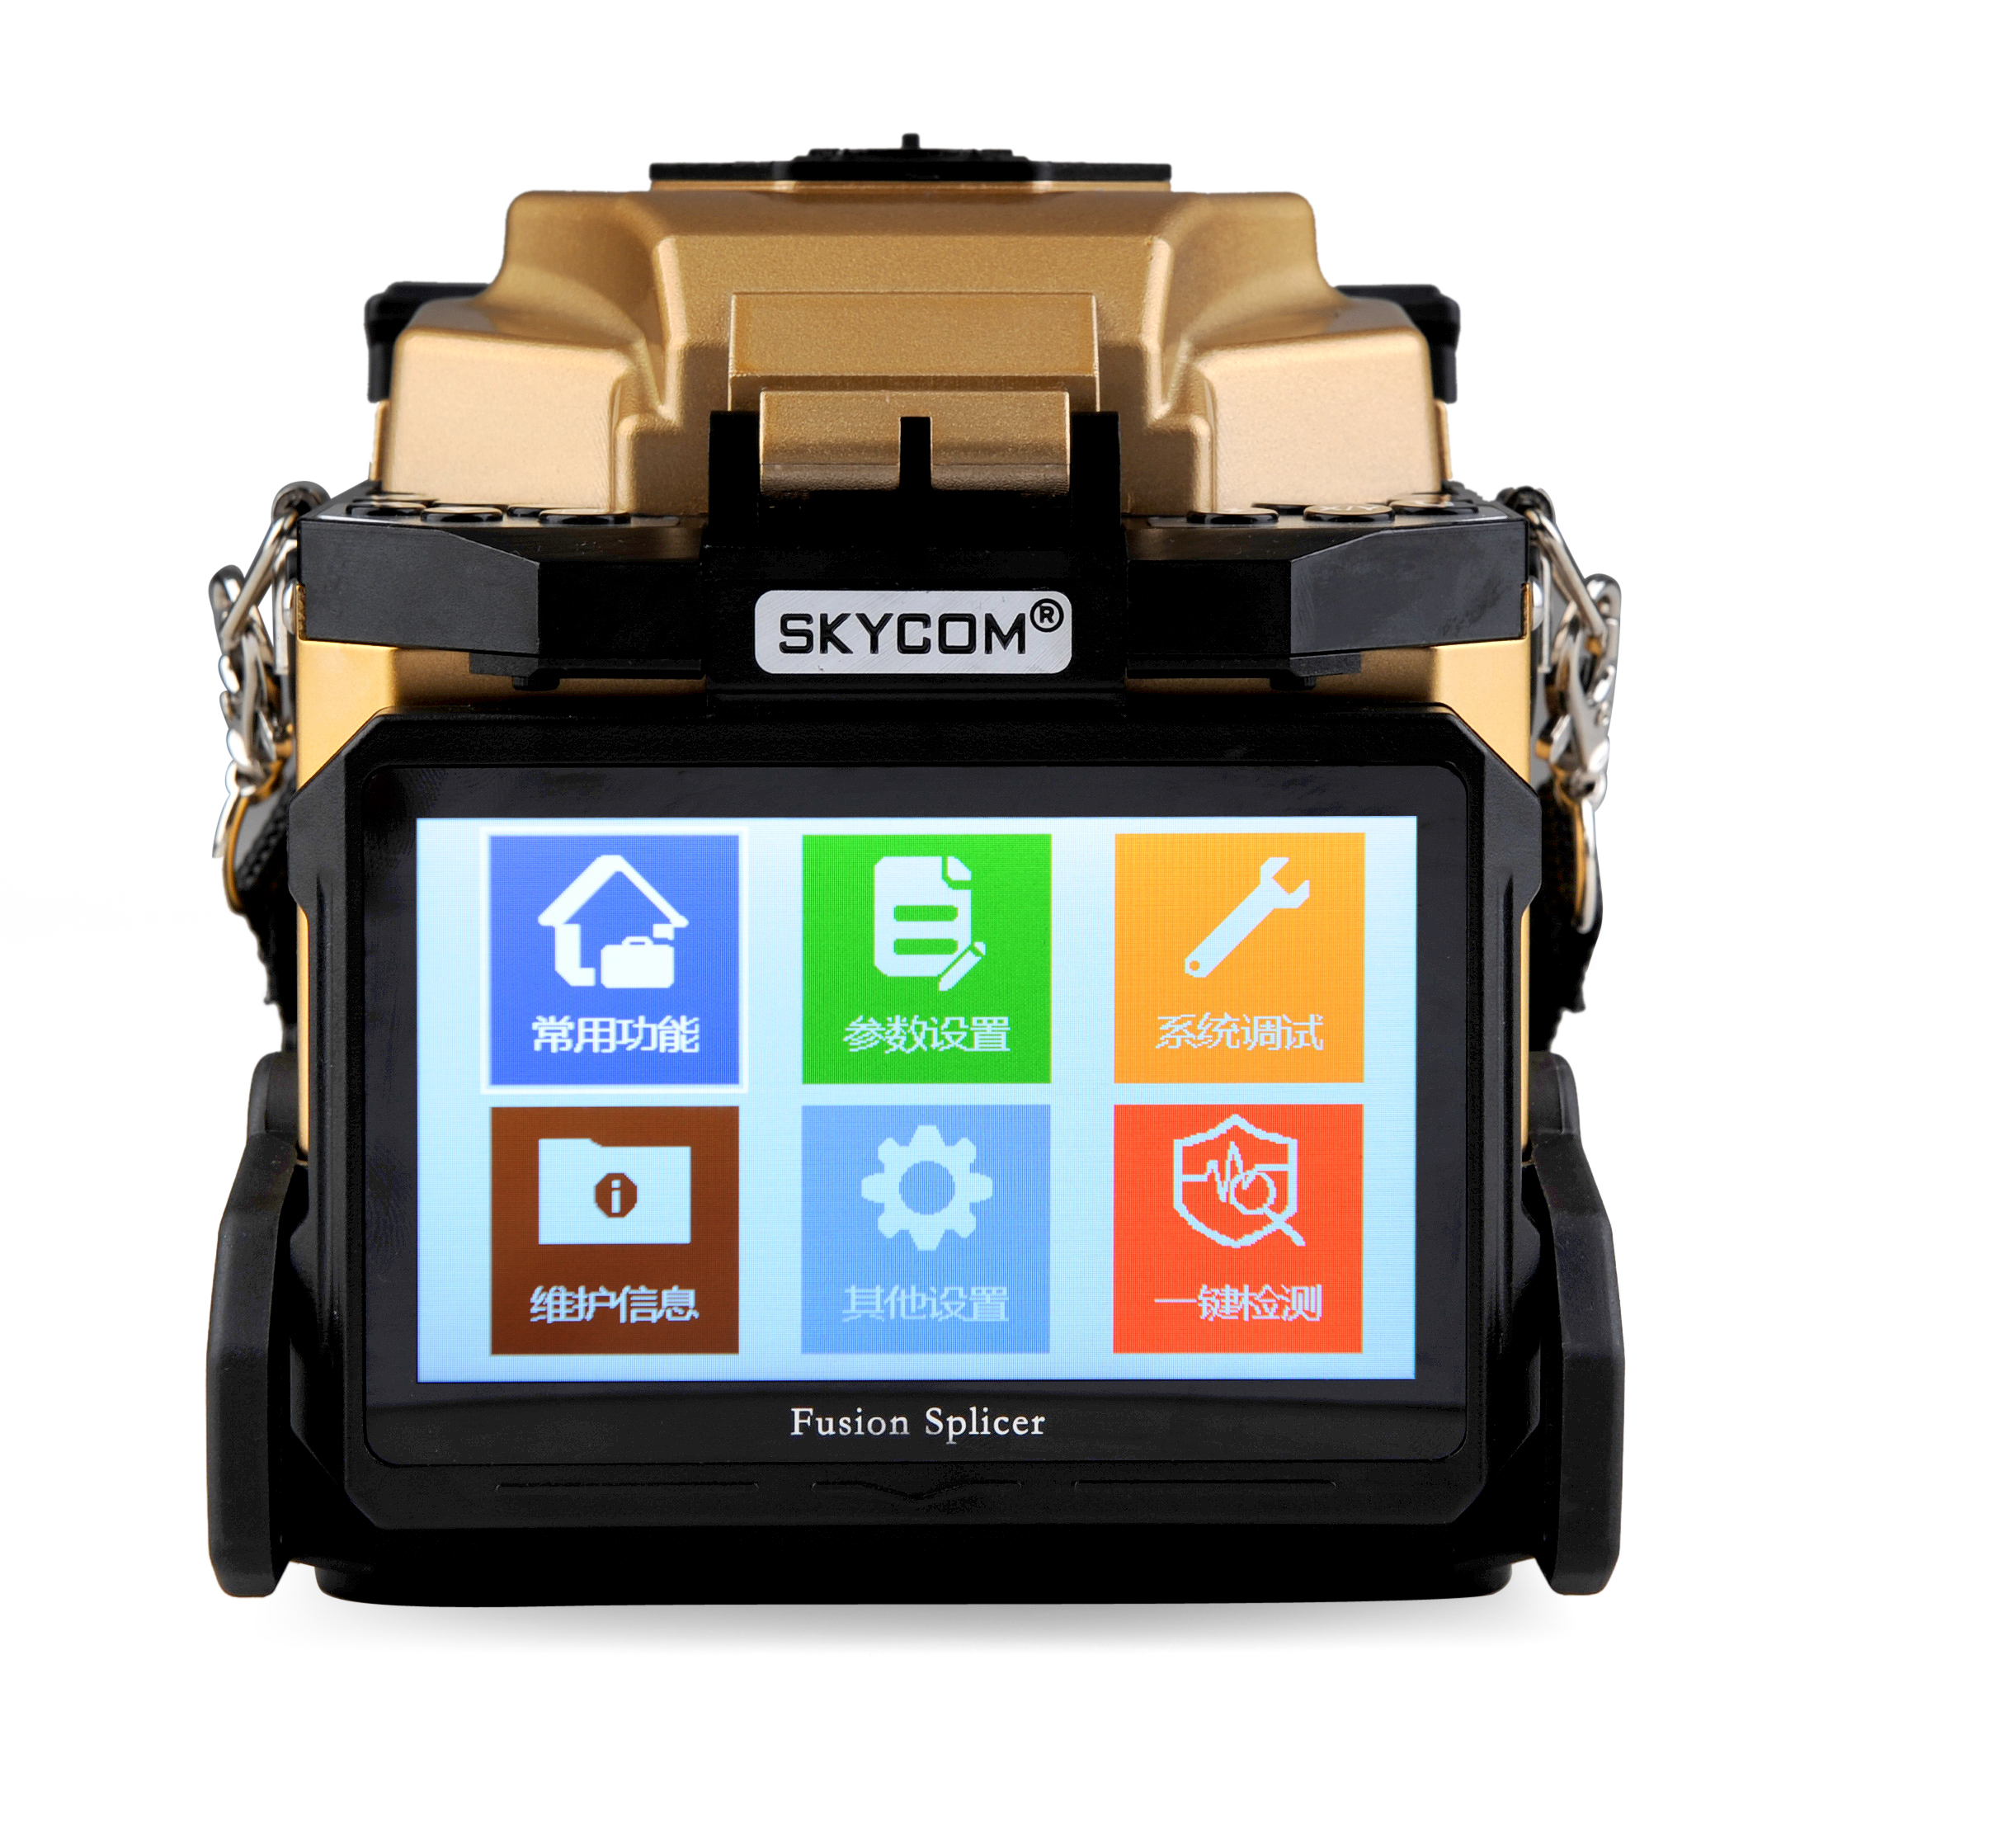
Na indústria de telecomunicações, os técnicos geralmente encontram duas tecnologias principais de alinhamento. O alinhamento do revestimento concentra-se na correspondência do invólucro de vidro externo de 125 mícrons da fibra. É econômico para redes de curta distância, mas carece de precisão absoluta. Em contraste, o alinhamento do núcleo utiliza algoritmos de imagem avançados para observar além da camada externa. Ele alinha o núcleo real de transporte de luz, que tem apenas 9 mícrons de largura em fibra monomodo. Dispositivos como o SKYCOM T-308X utilizam verdadeira tecnologia de alinhamento de núcleo de seis motores. Isso garante a menor perda de inserção possível, atingindo normalmente uma perda impressionante de 0,02 decibéis para fibras monomodo.
Recurso |
Alinhamento Central |
Alinhamento de revestimento |
|---|---|---|
Método de alinhamento |
Alinha o núcleo interno de transporte de luz |
Alinha o invólucro de vidro externo |
Contagem de motores |
Normalmente 6 motores para posicionamento 3D |
Normalmente 2 a 4 motores |
Perda típica de emenda |
0,01 a 0,02 decibéis |
0,03 a 0,05 decibéis |
Melhor Aplicação |
Longo curso, backbones 5G, data centers |
Cabos drop FTTH, links LAN curtos |
Tratamento de erros de concentricidade |
Compensa ativamente defeitos de fibra |
Não é possível compensar a incompatibilidade central |
Conseguir uma emenda de baixa perda requer muito mais do que apenas a máquina de solda primária. Um kit de ferramentas completo e bem conservado é absolutamente necessário para preparar, limpar e proteger as delicadas fibras ópticas. A tentativa de emendar sem os instrumentos preparatórios corretos levará inevitavelmente a uma grande perda de sinal, quebra física e imensa frustração no campo.
Esta é a unidade principal que alinha e solda as fibras ópticas. Uma máquina de nível profissional possui um monitor de alta definição para inspeção visual e uma capa protetora contra vento para proteger o arco elétrico de correntes de ar ambientais. Ele também abriga eletrodos de tungstênio limpos que fornecem energia térmica. Os engenheiros de campo procuram monitores de alta ampliação. Por exemplo, uma ampliação de 300X permite ver imperfeições microscópicas antes mesmo de o arco disparar.
Um cutelo de alta precisão é indiscutivelmente tão importante quanto a própria máquina de emenda. É responsável por marcar e quebrar o vidro para criar uma extremidade perfeitamente plana. Deve atingir um corte preciso de 90 graus, geralmente permanecendo dentro de 0,5 graus de erro. A lâmina cega do cutelo é o pior inimigo do técnico, levando a inúmeras rejeições da máquina.
Os técnicos contam com ferramentas manuais específicas para navegar pelas resistentes camadas externas dos cabos de fibra óptica. É necessário um removedor de fibra calibrado de três furos para remover a capa externa, o tampão e o revestimento acrílico sem riscar o vidro subjacente. Além disso, são necessárias tesouras de Kevlar com lâminas serrilhadas para cortar o fio de aramida resistente dentro do cabo. Tesouras padrão ficarão cegas imediatamente após contato com Kevlar.
Os detritos microscópicos são o principal inimigo da integridade óptica. Os técnicos devem usar lenços sem fiapos de qualidade óptica combinados com álcool isopropílico 99% puro. Concentrações mais baixas de álcool contêm água. A água causa micro-ebulição quando atingida pelo arco elétrico, arruinando instantaneamente a emenda.
Trabalhar com fibras ópticas envolve inerentemente o manuseio de fragmentos microscópicos de vidro de sílica. Quando uma fibra é clivada, o corte resultante é uma lasca minúscula e praticamente invisível. Pode penetrar facilmente na pele ou causar lesões oculares graves. Portanto, os técnicos devem usar óculos de segurança e utilizar um recipiente dedicado para descarte de cacos de vidro. Além disso, nunca olhe diretamente para uma fibra viva. Os lasers infravermelhos utilizados nas telecomunicações modernas são completamente invisíveis ao olho humano, mas possuem potência suficiente para causar danos permanentes à retina.
Antes de qualquer decapagem ou limpeza, você deve deslizar a capa de proteção termorretrátil em uma das extremidades da fibra. Este é um passo aparentemente simples, mas crucial. O erro mais comum que os iniciantes cometem no campo é executar uma emenda perfeita, apenas para perceber que se esqueceram de carregar a capa protetora. Depois que as fibras estiverem fundidas em um único fio, você não poderá colocar a manga sem quebrar intencionalmente a nova conexão.
As fibras ópticas são protegidas por múltiplas camadas protetoras de plástico resistente e acrílico macio. Usando um removedor de fibra padrão de três furos, você deve expor sistematicamente o vidro descoberto. Primeiro, use o orifício maior para remover a capa externa do cabo. Em seguida, use o orifício do meio para remover o revestimento tampão apertado. Finalmente, use o menor orifício para raspar suavemente o revestimento acrílico, expondo o revestimento de vidro nu. As melhores práticas da indústria recomendam a remoção de aproximadamente 40 milímetros de fibra para garantir um comprimento adequado para limpeza e clivagem.
Uma vez removido, o vidro exposto exposto deve ser meticulosamente limpo para remover qualquer resíduo acrílico remanescente. Aplique algumas gotas de álcool isopropílico 99% em um pano sem fiapos. Dobre o lenço úmido sobre a fibra nua e puxe-o firmemente até o final. Ao puxar, você deverá sentir uma resistência física distinta e ouvir um rangido agudo. Esse som é a sua luz verde. É a confirmação universal de que todos os detritos residuais foram removidos com sucesso. Se a fibra deslizar silenciosamente, ainda está suja. Você deve limpá-lo novamente com uma nova seção do pano.
É um equívoco comum pensar que um cutelo de fibra óptica funciona como uma tesoura. Na realidade, não corta o vidro de forma alguma. Em vez disso, opera com base nos princípios físicos de pontuação e tensão. O cutelo utiliza uma lâmina microscópica de carboneto de tungstênio para criar um pequeno arranhão na superfície do vidro. O mecanismo então aplica pressão mecânica calibrada para encaixar a fibra de maneira limpa ao longo dessa linha vincada.
Este processo intrincado deve produzir uma face final perfeitamente plana e espelhada em um ângulo exato de 90 graus. Se o ângulo resultante for irregular ou inclinado, a máquina de emenda por fusão terá dificuldade para alinhar os núcleos corretamente. Em última análise, isso resulta em alta perda de retorno óptico.
Primeiro, abra a tampa do cutelo e coloque cuidadosamente a fibra descascada no canal guia. Você deve alinhar a borda do revestimento de fibra restante com a marca de medição apropriada na almofada do cutelo. Em seguida, feche a tampa para prender a fibra com segurança no lugar. Deslize o carro da lâmina para frente em um movimento suave e contínuo para marcar e quebrar a fibra. Por fim, abra a tampa com cuidado e retire a fibra clivada. Esteja atento para descartar com segurança os restos de vidro.
Depois que a fibra for clivada com sucesso, a face final do vidro nunca deve tocar em nada. Não deve roçar na bancada, nos dedos ou mesmo em um pano limpo com álcool. Qualquer contato físico contaminará ou microchipará instantaneamente a frágil face final. A fibra deve viajar diretamente do cutelo para o emendador de fusão.
Comece abrindo o capô protetor contra vento da máquina e levantando os grampos da bainha em ambos os lados da câmara de emenda. Abaixe cuidadosamente a primeira fibra clivada na ranhura em V. A ranhura em V é um canal usinado com precisão projetado para embalar e guiar fisicamente a fibra. Posicione a ponta da fibra de forma que fique exatamente a meio caminho entre a borda da ranhura em V e a ponta do eletrodo. Feche cuidadosamente a braçadeira da bainha para travá-la no lugar. Repita este processo delicado para a segunda fibra do lado oposto. Verifique se as duas extremidades da fibra estão próximas uma da outra, mas não se tocam fisicamente.
Equipamentos modernos apresentam menus digitais intuitivos pré-carregados com perfis térmicos calibrados para diversos tipos de fibra. Navegue pela interface do monitor para selecionar o modo operacional apropriado. Use o programa monomodo para telecomunicações de longa distância. Por outro lado, selecione o programa multimodo para data centers corporativos de curta distância. A seleção do programa incorreto aplicará parâmetros de arco elétrico incorretos, inevitavelmente fervendo ou subaquecendo o vidro.
Depois de fechar o protetor contra vento e pressionar o botão Iniciar, a máquina assume o controle. Modelos de última geração executam essa sequência com incrível rapidez. Por exemplo, unidades de alinhamento de núcleo líderes do setor podem concluir todo o processo de fusão em apenas 8 segundos.
Inicialmente, a máquina dispara um arco de pré-fusão. Esta é uma breve descarga elétrica projetada para queimar quaisquer partículas microscópicas de poeira que se depositaram nas extremidades da fibra durante o carregamento. Em seguida, começa a fase de alinhamento. Câmeras internas ampliam as fibras do monitor. Motores de passo sofisticados micro-ajustam os fios ao longo dos eixos X e Y até que os núcleos portadores de luz estejam perfeitamente alinhados.
Em seguida vem o arco de fusão. Os eletrodos principais disparam, gerando intenso calor localizado que derrete momentaneamente o vidro. Simultaneamente, os motores unem as fibras, fundindo-as num único fio. Finalmente, a máquina realiza um teste de tensão. Aplica uma leve força de tração à emenda recém-formada. Este teste de prova mecânica garante que a solda seja fisicamente robusta o suficiente para suportar o manuseio.
Imediatamente após a conclusão do teste de tensão, o monitor exibirá uma perda estimada de emenda medida em decibéis. Este cálculo algorítmico analisa a geometria do alinhamento e as características físicas do vidro fundido para prever o desempenho óptico.
Para fibra monomodo, uma perda estimada variando de 0,01 a 0,02 decibéis é considerada excepcional. Se a tela exibir uma perda superior a 0,05 decibéis, os procedimentos operacionais padrão determinarão que a emenda está defeituosa. Você deveria quebrá-lo e refazê-lo. No entanto, engenheiros experientes nunca confiam apenas na estimativa numérica. Realizar uma inspeção visual completa é igualmente crítico.
Analise as visualizações ampliadas da câmera apresentadas no monitor. Uma emenda mecanicamente sólida deve aparecer como um pedaço de vidro contínuo e sem emendas. Ocasionalmente, você pode observar uma linha vertical muito tênue e perfeitamente reta onde ocorreu a fusão. Isso é normal e aceitável.
Por outro lado, esteja atento a anomalias visuais. Bolhas escuras ou linhas pretas grossas indicam contaminantes presos ou um ângulo de clivagem ruim. Uma emenda protuberante sugere que os motores uniram as fibras com muita força durante o arco. Por outro lado, um afinamento perceptível do vidro indica que o arco elétrico estava muito quente. Se o seu equipamento produzir consistentemente emendas ruins, apesar da preparação impecável, será necessária a solução de problemas. Os culpados comuns incluem uma lâmina de cutelo degradada ou detritos presos nas ranhuras em V.
Uma emenda de fusão bem-sucedida cria um caminho óptico contínuo. No entanto, o vidro nu no ponto de fusão permanece incrivelmente frágil. A remoção do revestimento acrílico protetor expõe o revestimento de sílica, que tem aproximadamente a espessura de um fio de cabelo humano. Sem reforço imediato, a menor força de flexão quebrará o vidro. Conseqüentemente, a aplicação de um protetor de emenda termorretrátil é uma etapa obrigatória.
Primeiro, abra o protetor contra vento e levante suavemente os dois grampos da bainha simultaneamente. Levante a fibra recém-emendada para cima. Mantenha a fibra esticada com ambas as mãos para evitar entortar o ponto de emenda. Em seguida, deslize cuidadosamente a capa de proteção termorretrátil pré-preparada sobre o vidro exposto. Certifique-se de que o membro de resistência de aço rígido dentro da luva se estende inteiramente através do vidro descoberto e se sobrepõe aos revestimentos acrílicos em ambos os lados. Uma luva descentralizada cria um ponto de articulação perigoso que eventualmente causará a quebra da fibra.
Uma vez perfeitamente posicionado, coloque o conjunto no aquecedor tubular embutido e pressione o botão de aquecimento. As máquinas Premium apresentam capacidade de aquecimento rápido, encolhendo a manga em apenas 15 segundos. O aquecedor ativa um perfil térmico específico. Ele encolhe o tubo adesivo interno para encapsular o vidro, seguido pelo tubo externo de poliolefina para fixar o conjunto em um bloco rígido. Remova a manga quente e coloque-a em uma bandeja de resfriamento designada por alguns minutos antes de transferir a fibra para uma bandeja de emenda.
O sucesso geral da sua implantação de fibra óptica depende muito da adequação do seu equipamento às demandas específicas do seu projeto. Diferentes ambientes de rede exigem especificações técnicas muito diferentes. Comprar a máquina errada leva a falhas ópticas massivas ou a gastos de capital desperdiçados.
Se sua equipe lida com reparos temporários ou cabos drop FTTH em áreas residenciais, uma máquina básica de alinhamento de revestimento pode ser suficiente. Distâncias mais curtas geralmente permitem tolerâncias de perda mais altas. O investimento inicial é menor, tornando-o adequado para empreitadas básicas.
No entanto, se você estiver construindo redes backbone de longa distância, torres de celular 5G ou data centers empresariais de alta velocidade, você exige precisão absoluta. Nesses ambientes implacáveis, a perda acumulada de sinal em vários pontos de emenda causa latência severa ou tempo de inatividade catastrófico. Para profissionais que buscam atuação confiável nestes exigentes setores, investindo na O splicer de fusão SKYCOM T-308X é altamente recomendado. Apresentando alinhamento de núcleo de seis motores, uma bateria de alta capacidade de 5200mAh para operações de campo contínuas e um tempo de emenda ultrarrápido de 8 segundos, ele compensa ativamente os erros de concentricidade da fibra. Isso garante a menor perda de inserção possível na primeira tentativa.
Ao avaliar máquinas de nível profissional, priorize recursos que melhorem a eficiência em campo. Procure uma caixa robusta para proteção robusta contra poeira e água. A seleção da ferramenta certa garante a integridade da rede a longo prazo. Ele também reduz significativamente os custos exorbitantes de mão de obra associados à solução de problemas de conexões com falha.
A emenda de fibra óptica é um processo meticuloso que combina perfeitamente a precisão científica com a destreza manual praticada. Dominar a fase de preparação é a base do sucesso. Manter a limpeza absoluta e executar clivagens perfeitas evitará a grande maioria dos problemas de perda de sinal. Embora equipamentos modernos automatizem de forma brilhante o complexo processo de soldagem, o manuseio cuidadoso do técnico garante que a conexão sobreviva no mundo real.
Para iniciantes, desenvolver a memória muscular necessária para decapagem e clivagem exige tempo e paciência. A prática consistente produz uma melhoria rápida. Lembre-se sempre de realizar manutenção diária de rotina em seu equipamento para garantir resultados confiáveis. Reserve um tempo para auditar seu kit de ferramentas antes da próxima implantação. Atualize seu maquinário se sua rede exigir maior precisão e aborde cada emenda com o cuidado necessário para manter nosso mundo digital conectado.
O alinhamento do núcleo usa câmeras avançadas e seis motores internos para olhar através do invólucro de vidro externo e alinhar diretamente o núcleo microscópico que transporta a luz. Este método compensa defeitos de fabricação no vidro, resultando em perda de emenda ultrabaixa, ideal para redes de longa distância e alta velocidade. O alinhamento do revestimento alinha apenas o invólucro físico externo da fibra usando menos motores. Ele pressupõe que o núcleo esteja perfeitamente centralizado, o que o torna mais barato, porém menos preciso, sendo adequado apenas para aplicações de curta distância.
A quebra das emendas durante ou imediatamente após o processo de termorretrátil geralmente indica microfraturas introduzidas durante a preparação. Se você cortar o vidro descoberto com seus removedores de fibra, a integridade estrutural será comprometida e a tensão da luva retrátil irá quebrá-lo. Outra causa comum é dobrar a fibra durante a transferência das ranhuras em V para o forno de aquecimento. Mantenha sempre a fibra perfeitamente esticada e reta durante esta transferência.
O tempo total necessário depende muito da experiência do técnico. Decapar, limpar e clivar a fibra normalmente leva cerca de um a dois minutos para um técnico experiente. Depois de carregada, uma máquina de última geração conclui o processo automatizado de alinhamento e fusão em apenas 8 segundos. A cura da manga de proteção termorretrátil requer cerca de 15 segundos. No total, uma única emenda pode ser concluída e protegida com segurança em menos de três minutos.
Máquinas de última geração possuem a capacidade física de soldar vidro monomodo em vidro multimodo. No entanto, fazer isso é altamente desencorajado em ambientes de rede práticos. A fibra monomodo apresenta um diâmetro de núcleo minúsculo de 9 mícrons, enquanto a fibra multimodo tem um diâmetro de núcleo muito maior de 50 ou 62,5 mícrons. A fusão desses núcleos incompatíveis cria um grave gargalo óptico. A tentativa de transmitir luz de um núcleo de 50 mícrons para um núcleo de 9 mícrons resulta em perda massiva de inserção e falhas imediatas de transmissão.
Se a máquina interromper o processo automatizado e exibir um erro antes do arco elétrico disparar, ela detectou uma anomalia física. A causa mais frequente é um ângulo de clivagem inadequado. Se o ângulo da face final exceder 1,0 grau, os protocolos de segurança irão rejeitá-lo. Outros culpados incluem poeira microscópica nas lentes objetivas, detritos dentro das ranhuras em V ou falha em empurrar as extremidades da fibra perto o suficiente dos eletrodos durante o carregamento.
Os eletrodos são componentes consumíveis que se degradam naturalmente com o tempo devido ao calor extremo. Durante a fusão, quantidades microscópicas de sílica vaporizam do vidro e se depositam nas pontas de tungstênio. Esse acúmulo faz com que o arco se torne instável. A maioria dos eletrodos padrão são classificados para 3.000 a 5.000 descargas de arco. As máquinas modernas rastreiam ativamente a contagem de arcos e enviam um aviso de manutenção. Sempre execute uma sequência de calibração de arco imediatamente após instalar novos eletrodos.
Pronto para eliminar o retrabalho dispendioso e melhorar drasticamente a confiabilidade da sua rede? Pare de lutar com equipamentos desatualizados que lutam para atender aos orçamentos modernos de perda óptica. Explore nosso líder do setor soluções de emenda por fusão hoje e equipe suas equipes de campo com as ferramentas de precisão necessárias para construir as redes do futuro.