Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-19 Kaynak: Alan
En son fiber birleştirmeniz OTDR testinde başarısız oldu mu? Bu derin hayal kırıklığını her saha teknisyeni bilir. Bardağı özenle hazırlıyorsunuz. Eklemeyi tamamlıyorsunuz. Kusursuz bir bağlantı beklersiniz. Daha sonra makine kabul edilemeyecek kadar yüksek bir dB kaybı bildirir. Yüksek kayıp ağ performansını bozar. Ciddi sinyal bozulmasını tetikler ve değerli saatleri maliyetli yeniden işlemeyle boşa harcar.
Neyse ki bu hatalar nadiren sebepsiz gerçekleşir. Zayıflama sorunlarının çoğu mikroskobik kirden, bozulmuş bir satır bıçağından, yıpranmış elektrotlardan veya eskimiş bir makineden kaynaklanmaktadır. Bu kapsamlı kılavuzda ekipmanınızın neden düşük performans gösterdiğini araştırıyoruz. Mevcut kurulumunuzu düzeltmek için adım adım sorun gidermeyi öğrenecek, sahada test edilmiş en iyi uygulamaları keşfedecek ve güvenilir bir çözüme yatırım yapma zamanının tam olarak ne zaman geldiğini anlayacaksınız. füzyon birleştirici.
Temizlik Çok Önemlidir: Optik birleştirmedeki yüksek kayıp sorunlarının %80'inden fazlası V-oluklardaki, objektif merceklerdeki veya çıplak fiberin kendisindeki mikroskobik kirden kaynaklanır.
Cleaver Önemlidir: Kötü bir yarma açısı, hizalama donanımınız ne kadar gelişmiş olursa olsun, yüksek kayıplı bir eklemeyi garanti eder.
Rutin Bakım: Düzenli ark kalibrasyonu ve zamanında elektrot değişimi, optimum performansı korumak için tartışılamaz prosedürlerdir.
Donanım Sınırlamaları: Kronik yüksek kayıp genellikle terminal donanımının bozulduğunu gösterir. Modern bir çekirdek hizalama sistemine yükseltme, kalıcı hizalama hatalarını kalıcı olarak çözer.
Şimdi mevcut telekomünikasyon ortamına bakalım. Küresel ağlar agresif bir şekilde 5G altyapısına ve eve kadar fiberin yaygın şekilde kullanıma sunulmasına doğru yöneliyor. Sonuç olarak, optik kayıp bütçeleri hiç bu kadar sıkı olmamıştı. Modern ağ mimarileri neredeyse sıfır hata payı bırakır. Eski birleştirme ekipmanlarının, yüksek yoğunluklu veri merkezlerinin gerektirdiği katı zayıflama standartlarını karşılamakta zorlandığı açık bir endüstri eğilimi görüyoruz. Sinyal bozulmasının temel nedenlerini anlamak artık sadece en iyi uygulama değil. Pahalı ağ darboğazlarının önlenmesi mutlak bir zorunluluktur.
Arızalı bir makineyi teşhis etmeden önce teknisyenlerin bir temel oluşturması gerekir. Ekleme kaybı basitçe iki optik fiberin buluştuğu bağlantı noktasında kaybedilen optik gücü ölçer.
Kabul edilebilir standartlar ağ mimarisine ve fiber tipine göre değişmektedir. Telekomünikasyon endüstrisi, TIA ve ITU gibi kuruluşlar tarafından belirlenen katı eşiklere genel olarak uymaktadır.
Standart kurulumlar için kabul edilebilir maksimum ekleme kaybı aşağıdaki şekilde tanımlanır:
Elyaf Tipi |
Tipik Kabul Edilebilir Ekleme Kaybı |
Maksimum Eşik (Eklemeyi Yinele) |
|---|---|---|
Tek Modlu, SM |
<0,05 dB |
> 0,10 dB |
Çok Modlu, MM |
<0,02 dB |
> 0,05 dB |
Dağılım Kaydırmalı, DS |
<0,05 dB |
> 0,10 dB |
Cihazınız sürekli olarak bu maksimum eşik değerlerin üzerinde kayıplar rapor ediyorsa, ekleme işlemini kesmeli ve yeniden yapmalısınız. Kronik yüksek okumalar ekipmanla, yakın çevreyle veya hazırlık sürecinizle ilgili temel bir soruna işaret eder.
Tahmini kayıp ile gerçek kayıp arasındaki farkı anlamak kritik öneme sahiptir. Modern üniteler Profil Hizalama Sistemi kullanır. Cihaz, plazma arkının camı eritmesi öncesinde ve sonrasında X ve Y eksenlerindeki fiber çekirdeklerin görüntülerini yakalamak için yüksek çözünürlüklü kameralar kullanıyor. Algoritmalar daha sonra tahmini bir değer oluşturmak için çekirdek hizalamasını ve mikro bükülmeyi analiz eder.
Ancak bu yalnızca bir tahmindir. Objektif lensler silika tozuyla bulanıklaşırsa kamera hizalamayı yanlış hesaplar. Optik Zaman Alanı Reflektometresi ciddi bir gerçek kaybı ölçerken, 0,00 dB gibi yanlış düşük kayıplı bir okuma sağlayabilir. Nesnel doğrulama için daima bir OTDR kullanın.
Optik fiberlerin çekirdek çapları 9 mikron kadar küçüktür. Bu mikroskobik ölçekte, tek bir toz parçacığı bir kaya gibi davranır. İstatistiksel olarak, bir yapıştırma makinesinin kötü sonuçlar vermesinin en yaygın nedeni kirlenme olmaya devam etmektedir.
V-oluklar, hizalama sırasında optik fiberleri barındıran hassas işlenmiş kanallardır. Tozları çıplak gözle göremeyebilirsiniz ancak makine optikleri kesinlikle bunu görmektedir. Burada silika parçacıkları veya parmak yağları birikirse lif yukarıya veya yana doğru itilir.
Bu fiziksel yer değiştirme, kaplamanın kaymasına neden olur. İki tek modlu fiber çekirdek arasındaki 1 mikronluk sapma bile önemli optik kayıplara neden olur. Lifleri çıkarın ve kalıntıları süpürmek için sert, tüy bırakmayan bir fırça kullanın. Tüy bırakmayan bir çubuğu %99 yüksek saflıkta izopropil alkolle nemlendirerek takip edin. Oluklar boyunca yavaşça gezdirin ve solvent kalıntısını önlemek için hemen kurulayın.
Hizalama sürecinin tamamı, elektrotların altındaki objektif merceklerden bakan kameralara dayanır. Füzyon döngüsü sırasında yoğun plazma arkı eser miktardaki silikayı buharlaştırır. Bu, sonunda lenslerin üzerinde bulutlu beyaz bir kalıntı olarak yerleşir.
Lensler kapatıldığında görüntü işlemcisi fiber çekirdeği doğru bir şekilde algılayamaz. Makine yanlış hizalamayı zorluyor. Bunları temizlemek için alkolle hafifçe nemlendirilmiş pamuklu çubuk kullanın. Merkezden dışarıya doğru hafif dairesel bir süpürme hareketi uygulayın. Asla ağır baskı uygulamayın. Objektif merceğin çizilmesi makinenizin kalıcı olarak bozulmasına neden olur.
Kirlenme genellikle doğrudan elyafın kendisi yoluyla girerek savunmaları atlar. Akrilik kaplamanın çıkarılmasından sonra çıplak cam iyice temizlenmezse, artık kalıntılar doğrudan V oluklarına sürüklenir. Saha hazırlığının temel kuralı basittir. Soyun, temizleyin ve ardından parçalayın. Mükemmel temiz camın belirgin gıcırtısını hissedene ve duyana kadar soyulmuş elyafı alkole batırılmış bir bezle silin. Bir kez yarıldıktan sonra lifin ucu asla başka bir yüzeye temas etmemelidir.
Bir yapıştırma makinesi yalnızca aldığı camla çalışır. Fiber uçları kötü hazırlanmışsa dahili bilgisayar bunları sihirli bir şekilde düzeltemez. Spesifik olarak, satırınızın kalitesi de en az kalitesi kadar önemlidir. optik fiber füzyon birleştiricinin kendisi.
Mükemmel bir birleştirme için her iki elyafın uçları tam olarak 90 derecelik bir açıyla kesilmelidir. Fiber eksenine tamamen dik olmalıdırlar. Plazma arkı ateşlendiğinde cam erir ve simetrik olarak birlikte itilir.
Yarma açısı zayıfsa düzgün olmayan yüzeyler eşit şekilde erimez. Bu asimetri eklemin içindeki mikroskobik hava kabarcıklarını hapseder. Ayrıca erimiş camın dışarı doğru taşmasına ve optik yolun bozulmasına neden olabilir. Çekirdekten geçen ışık bu bozulmada dağılır. Sektördeki en iyi uygulama, 1,0 dereceyi aşan herhangi bir ayrılma açısının derhal reddedilmesini gerektirir.
Fiber satırlar, camı gerilim kırılmadan önce çentiklemek için dairesel bir tungsten karbür bıçak kullanır. Zamanla keskin kenar körelir. Kör bir bıçak, camı temiz bir şekilde çizmek yerine agresif bir şekilde kırar.
Bu kırma eylemi, dudaklar, tüyler veya mikro çatlaklar gibi ciddi uç yüz kusurlarına neden olur. Cihazınız sürekli olarak uç yüz kalitesiyle ilgili hata mesajları görüntülüyorsa satır bıçağını bir sonraki numaralı konuma çevirin. Arıza için birleştirme donanımını suçlamadan önce bıçağı tamamen değiştirin.
Ekleme işlemi, iki tungsten elektrot boyunca yüksek voltajlı bir plazma arkı oluşturarak camı birleştirir. Bu arkın kararlılığı, kesin sıcaklığı ve süresi kesinlikle kritiktir.
Elektrotlar sarf malzemeleridir. Ark her ateşlendiğinde mikroskobik miktarda tungsten bozunur. Aşındıkça uçlar körelir veya bükülür. Silika birikintileri metal noktaların çevresinde siyah kurum olarak birikir.
Aşınmış elektrotlar düzensiz veya asimetrik bir ark üretir. Ark çok zayıfsa cam yeterince erimez. Asimetrikse bir lifi diğerinden daha fazla eritir. Çoğu üretici, elektrotların her 3.000 ila 5.000 eklemede bir değiştirilmesini önerir. Bu programın göz ardı edilmesi sinyal zayıflamasını garanti eder.
Ayrıca çevresel faktörler plazma arkı ısı yoğunluğunu büyük ölçüde etkiler. Ortam sıcaklığındaki, barometrik basınçtaki ve nemdeki değişiklikler havanın elektriksel direncini değiştirir. Sıcak bir sahil şehrinde kalibre edilmiş bir makine, soğuk bir dağ ortamında yanlış miktarda ısı uyguluyor.
Telafi etmek için teknisyenlerin bir ark kalibrasyon testi yapması gerekir. Ünite, iki ayrık fiberi birbirine itmeden bir yay oluşturur. Camın ne kadar eridiğini ölçer. Yazılım daha sonra optimum erime sıcaklığına ulaşmak için elektrik akımını ayarlar. Bunu her gün veya ekipmanı yeni bir ortama taşıdığınızda yapın.
Bazen donanım mükemmel çalışır ancak optik kabloların fiziksel özellikleri daha yüksek bir kayıp gerektirir.
Farklı optik geometrilere sahip iki fiber birleştirildiğinde doğası gereği yüksek kayıp meydana gelir. En yaygın uyumsuzluk mod alanı çapıyla ilgilidir. Bu, ışığın fiber çekirdekten geçtiği gerçek alandır.
Eski bir ITU-T G.652 tek modlu fiberi daha yeni bir G.655 sıfır olmayan dağılım kaydırmalı fibere bağlarsanız mod alanı çapları farklılık gösterir. Büyük çekirdekten küçük çekirdeğe doğru geçiş yapan ışık doğal olarak dağılır. Bu içsel kayıp fizik temellidir. Hiçbir hassas hizalama bunu tamamen ortadan kaldırmaz.
Ayrıca hizalama yöntemi nihai sonucu önemli ölçüde etkiler. Eski kaplama hizalama sistemleri, fiberlerin dış çapını hizalamak için sabit V-oluklar kullanır. Çekirdeğin mükemmel şekilde merkezlendiğini varsayıyorlar. Fiberin çekirdek eksantrikliği varsa, kaplama hizalaması yanlış hizalanmış çekirdeklerle sonuçlanır.
Bunun aksine, modern çekirdek hizalama sistemleri, fiberleri X, Y ve Z eksenlerinde aktif olarak ayarlamak için hassas motorlar kullanır. Gerçek ışık taşıyan çekirdekleri mükemmel şekilde hizalayarak dışmerkezlik hatalarını azaltırlar.
Bir birleştirme makinesinin özünde son derece gelişmiş bir bilgisayar yer alır. Yanlış parametrelerle çalıştırmak kaçınılmaz olarak kötü fiziksel sonuçlar doğurur.
Bu cihazlar, belirli fiber türlerine göre uyarlanmış düzinelerce önceden yapılandırılmış program içerir. Her program belirli bir ark gücünü, ark süresini ve örtüşme mesafesini belirler.
Çok modlu fiberler, tek modlu fiberlere göre daha büyük bir çekirdeğe ve farklı erime özelliklerine sahiptir. Bir teknisyen, tek modlu fiberi eklerken yanlışlıkla makineyi çok modlu bir programda bırakırsa, cam az ısınır veya aşırı ısınır. Bu çekirdek deformasyonuna neden olur. Çalışmaya başlamadan önce her zaman doğru programın etkin olduğunu doğrulayın.
Üreticiler görüntü işleme algoritmalarını ve ark kontrol mekanizmalarını sürekli olarak geliştiriyorlar. Bir ünite eski donanım yazılımıyla çalışıyorsa, daha yeni fiber kaplamaları tanımakta zorluk çeker. Aygıt yazılımının USB aracılığıyla düzenli olarak güncellenmesi, yazılımdan kaynaklanan hataları ortadan kaldırır ve kamera tanıma kararlılığını artırır.
Titiz bakım ve sık ark kalibrasyonları yapılsa bile optik ekipmanın sınırlı bir çalışma ömrü vardır. Tüm temel sorun giderme adımlarını geçmesine rağmen sürekli olarak yüksek kayıplı okumalar sunan bir makinede muhtemelen donanım bozulması yaşanmaktadır. Bu mekanik eşiklerin tanınması, proje verimliliğinin sürdürülmesi açısından kritik öneme sahiptir.
İç mimari son derece hassas bileşenlere dayanır. Zorlu saha ortamlarında yıllarca kullanıldıkça bu bileşenler doğal aşınmaya maruz kalır. Modern sistemler hassas step motorları kullanır. Binlerce döngüden sonra mikroskobik dişliler mekanik aşınmaya maruz kalır. Bu, hizalama mekanizmasına fiziksel bir oyun katar. Cihazınız sürekli olarak motor aşırı çalışma hataları gösteriyorsa, sürücü sistemi tehlikeye girmiştir.
Benzer şekilde, mikroskobik toz girişi objektif lenslerdeki koruyucu kaplamaları bozar. Kamera sensörleri ölü pikseller oluşturur. Eskiyen mantık kartları nedeniyle güç dağıtımı düzensiz hale geldiğinde ark sıcaklığı dalgalanır. Bu, camda termal şoka yol açar.
Aşağılayıcı bir makineyi elinde tutmak, maliyet tasarrufu sağlayan bir önlem gibi geliyor. Ancak ampirik veriler, gizli operasyonel maliyetlerin yeni bir birimin sermaye harcamalarını hızla geride bıraktığını gösteriyor. Yüksek kayıplı hataları gidermek için muhafaza başına fazladan 20 dakika harcayan bir teknisyen, her hafta saatlerce boşa giden iş gücü biriktirir. Dahili tahmini geçen ancak OTDR testini geçemeyen eklemeler yeniden çalışma gerektirir. Bu, ciddi proje gecikmelerine neden olur ve ek bağlantı koruma kılıflarının tüketilmesine neden olur.
Saha tanılamaları mevcut ekipmanınızın ekonomik onarımın ötesinde olduğunu onayladığında, modern kurumsal düzeyde teknolojiye geçiş gerekli hale gelir. Temel modellere bakmayı bırakın ve saha verimliliğini doğrudan etkileyen spesifikasyonlara öncelik verin.
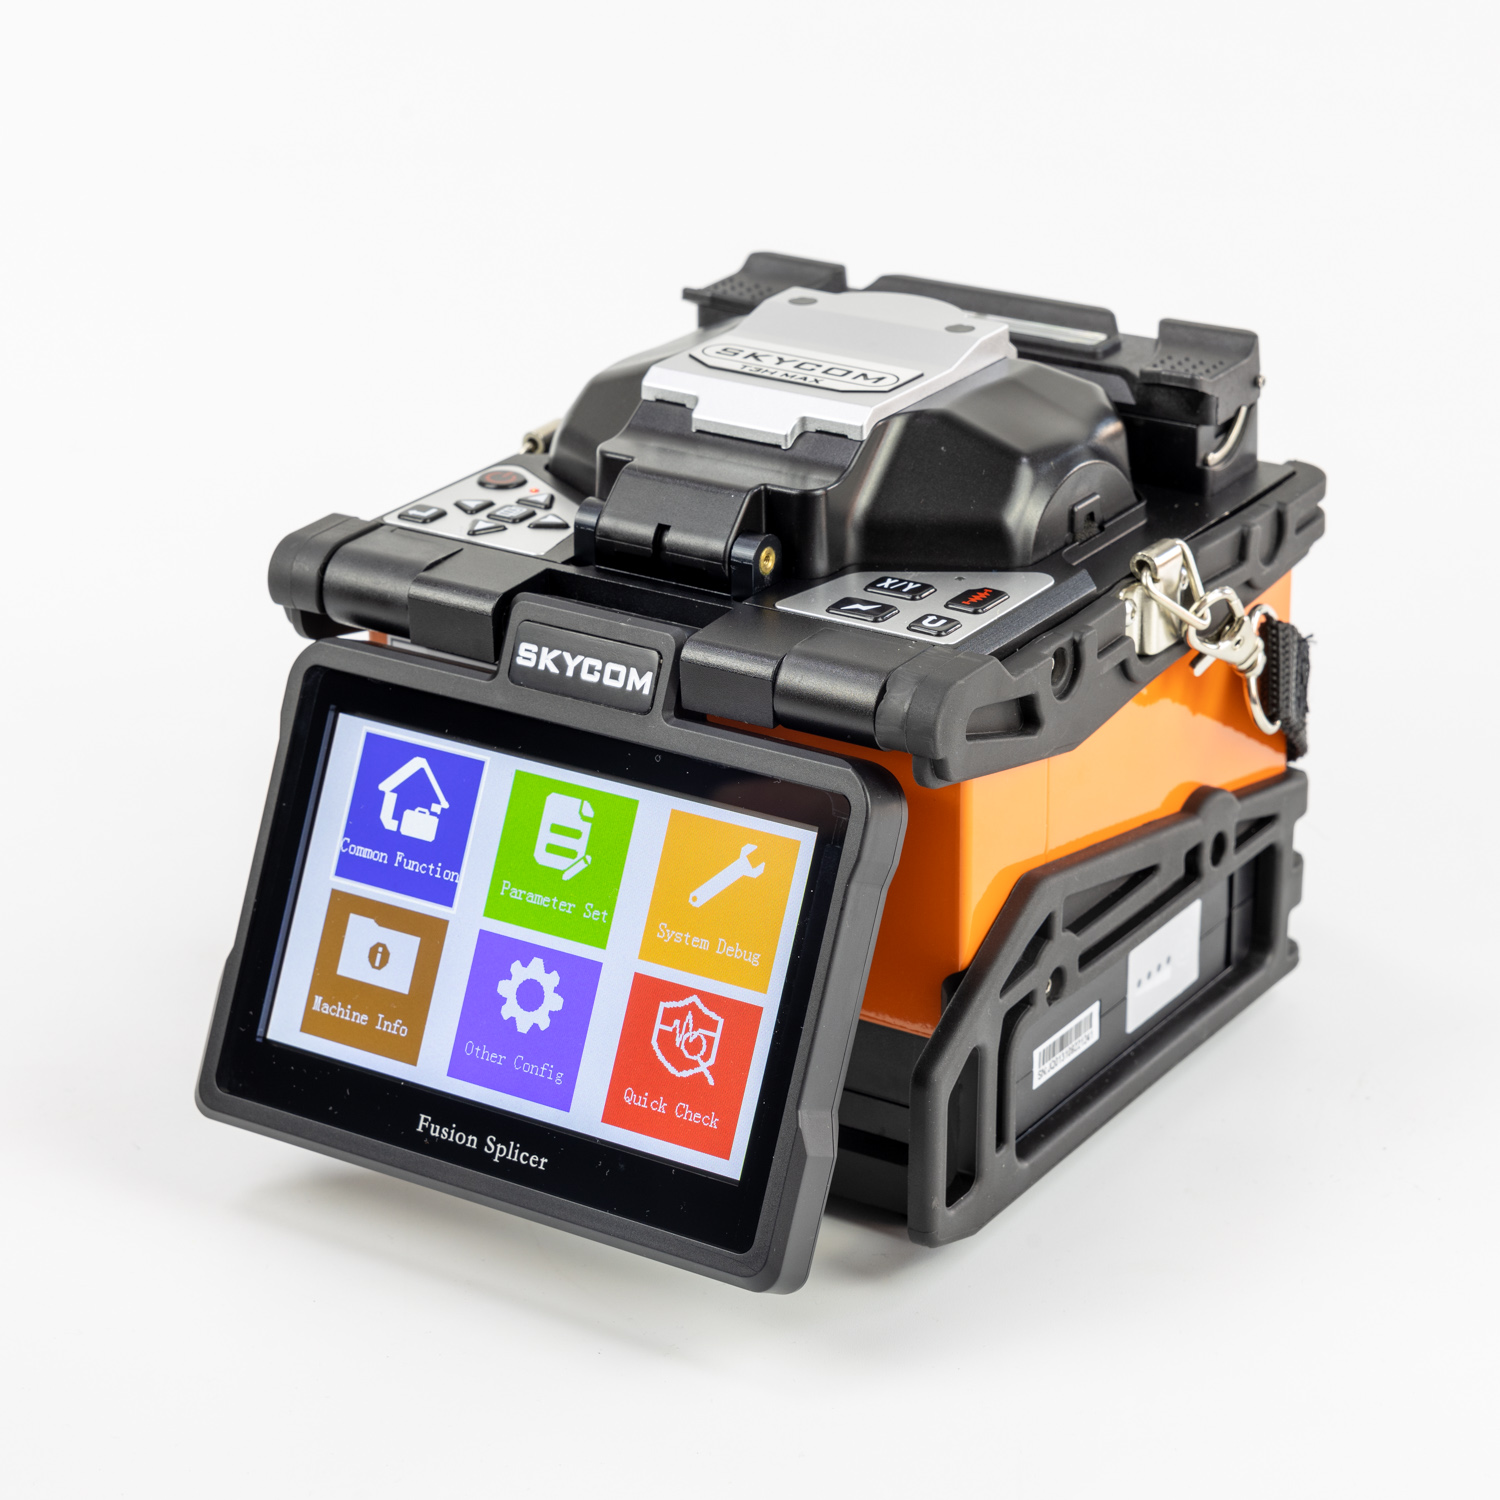
Gelişmiş 6 motorlu çekirdek hizalama sistemlerini arayın. Bunlar, eşmerkezlilik hatalarını nötralize etmek için çekirdeğin kendisinin kırılma indeksini aktif olarak tanımlar. Hızlandırılmış işleme de hayati öneme sahiptir. Mesela üst seviye modeller Skycom T3H füzyon birleştirici, termal ısıtma elemanlarını optimize ederek birleştirme sürelerini etkileyici bir şekilde 6 saniyeye ve ısıtma sürelerini 15 saniyenin altına düşürür.
Son olarak, sağlamlaştırılmış çevre koruması tartışılamaz. Güvenilir bir modern ünite, hassas optik yolları rüzgarla savrulan tozdan ve ani yağışlardan korumak için IP52 giriş koruma derecesine sahip olmalıdır. Otomatik çekirdek profili oluşturmayı sağlam çevresel korumayla birleştiren bir değişimi değerlendirmek, ileriye yönelik en iyi yolunuzdur.
Yüksek kayıplı birleştirme sorunlarının çözümü genellikle temel bakımın yürütülmesiyle sonuçlanır. V-oluklarını ve merceklerini dikkatlice temizleyin. Satır bıçağınızı düzenli olarak döndürün. Ortam koşulları değiştiğinde ark kalibrasyonlarını gerçekleştirin. Bu adımlar sinyal zayıflama sorunlarının büyük çoğunluğunu ortadan kaldırır.
Ekleme makinesi, günlük bakım gerektiren hassas bir alettir. Bununla birlikte, mekanik aşınma ve eskiyen optikler makineyi kullanım ömrünün ötesine ittiğinde, hiçbir temizlik işlemi eklemeyi kurtaramaz. Sürekli olarak açıklanamayan hatalarla mücadele ediyorsanız ve OTDR testlerinde başarısız oluyorsanız, eski ekipmanınızı kullanımdan kaldırmanın zamanı gelmiştir.
Yüksek kaliteli bir çözüme yatırım yapmak sahadaki güveninizi geri kazandırır. Saatler süren sinir bozucu yeniden çalışmalardan tasarruf etmenizi sağlar ve kritik altyapı projelerinizin sorunsuz çalışmasını sağlar. Sorunsuz bir yükseltme için şunları keşfetmeyi düşünün: Skycom T3H . Hizalama darboğazlarını kalıcı olarak ortadan kaldırmak ve günlük üretkenliğinizi artırmak için
Makine fiberden geçen optik ışığı fiziksel olarak ölçmez. Bunun yerine, fiziksel cam bağlantısının yüksek çözünürlüklü görüntülerini yakalamak için Profil Hizalama Sistemini kullanır. Çekirdek hizalama görünürlüğüne dayalı olarak kaybı tahmin etmek için matematiksel bir algoritma kullanır. Çekirdekte kameranın tespit edemeyeceği mikroskobik bir kusur varsa tahmin hatalı bir şekilde iyimser olacaktır. OTDR, gerçek geri saçılan ışık darbesini ölçerek eklemdeki gerçek fiziksel kaybı ortaya çıkarır.
Bakım programları çalışma ortamına bağlıdır, ancak sektördeki en iyi uygulamalar sıkı bir günlük bakım rejimi önermektedir. Her vardiyanın başında V-oluklarını, çıplak fiber pedleri ve objektif lensleri %99 izopropil alkol ve tüy bırakmayan bezlerle inceleyin ve temizleyin. Yol kenarındaki inşaat alanları gibi zorlu ortamlarda temizlik günde birkaç kez yapılmalıdır.
Kesinlikle. Ekleme makinesi yalnızca aldığı cam geometrisini birleştirebilir. Yüksek kaliteli bir ekleme, 0,5 dereceden daha az bir ayrılma açısına sahip, tamamen düz bir uç yüz gerektirir. Bozulmuş satırlar düzensiz açılar, mikroskobik dudaklar veya parçalanmış cam kenarları üretir. Plazma arkı düzgün olmayan bir uç yüzeyi eritmeye çalıştığında, camın eşit olmayan hacmi bağlantının şişmesine neden olarak ışığın dağılmasına neden olur.
Kabul edilebilir kayıp eşikleri, uluslararası telekomünikasyon standartları ve özel ağ mühendisliği bütçeleri tarafından tanımlanır. Genel endüstri kurallarına göre, başarılı bir tek modlu füzyon eklemenin 0,05 dB veya daha düşük bir optik kayıp sergilemesi gerekir. Birçok 1. Kademe telekomünikasyon taşıyıcısı, 0,10 dB'yi aşmaları durumunda eklemelerin yeniden yapılmasını gerektiren katı sözleşme sınırları uygulamaktadır.
Ekleme döngüsü sırasında veya hemen sonrasında lif kırılması genellikle sıyırma veya yarma işlemi sırasında ortaya çıkan mikro çatlaklardan kaynaklanır. Sıyırma aletiniz körelmişse veya yanlış kalibre edilmişse, cam kaplamayı puanlar. Deneme testi sırasında makine gerilim uyguladığında zayıflayan cam kırılır. Çıplak elyafın yapısal hasar görmesini önlemek için sıyırma aletlerinizin keskin olduğundan ve satır bıçağınızın doğru yükseklikte olduğundan emin olun.
Kaynaşmış bağlantının içinde sıkışıp kalan kabarcıklar, zayıf fiber hazırlığının veya yanlış ark parametrelerinin klasik bir belirtisidir. Fiberin uç yüzeyleri kir veya artık alkolle kirlenmişse, plazma arkının yoğun ısısı yabancı maddeleri buharlaştırarak erimiş camın içinde gaz cepleri hapseder. Ek olarak, zayıf bir ayrılma açısı veya düşük güçlü bir ark, camın eşit şekilde erimesini engelleyerek çekirdek birleşim yerinde mikroskobik hava boşlukları bırakabilir.