Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.11.2026 Herkunft: Website
Did your latest fiber splice fail the OTDR test? Jeder Außendiensttechniker kennt diese tiefe Frustration. You meticulously prep the glass. Sie schließen die Verbindung ab. You expect a flawless connection. Dann meldet das Gerät einen unzulässig hohen dB-Verlust. High loss ruins network performance. Dies führt zu einer starken Signalverschlechterung und verschwendet wertvolle Stunden durch kostspielige Nacharbeiten.
Glücklicherweise passieren diese Fehler selten ohne Grund. Die meisten Dämpfungsprobleme lassen sich auf mikroskopisch kleinen Schmutz, eine beschädigte Hackmesserklinge, abgenutzte Elektroden oder eine alternde Maschine zurückführen. In diesem umfassenden Leitfaden untersuchen wir, warum Ihre Ausrüstung leistungsschwach ist. Sie lernen Schritt für Schritt die Fehlerbehebung kennen, um Ihr aktuelles Setup zu reparieren, entdecken praxiserprobte Best Practices und finden genau heraus, wann es Zeit ist, in ein zuverlässiges Gerät zu investieren Fusionsspleißer.
Sauberkeit ist entscheidend: Über 80 % der Probleme mit hohen Verlusten beim optischen Spleißen werden durch mikroskopischen Schmutz in den V-Nuten, auf den Objektivlinsen oder auf der blanken Faser selbst verursacht.
Auf das Trenngerät kommt es an: Ein schlechter Trennwinkel garantiert eine Verbindung mit hohem Verlust, unabhängig davon, wie fortschrittlich Ihre Ausrichtungshardware ist.
Routinewartung: Regelmäßige Lichtbogenkalibrierung und rechtzeitiger Elektrodenaustausch sind nicht verhandelbare Maßnahmen zur Aufrechterhaltung einer optimalen Leistung.
Hardwareeinschränkungen: Chronisch hohe Verluste weisen häufig auf eine Verschlechterung der Terminal-Hardware hin. Durch das Upgrade auf ein modernes Kernausrichtungssystem werden hartnäckige Ausrichtungsfehler dauerhaft behoben.
Werfen wir einen Blick auf die aktuelle Telekommunikationslandschaft. Globale Netzwerke schwenken aggressiv auf die 5G-Infrastruktur und den massiven Ausbau von Fiber-to-the-Home um. Folglich waren die Budgets für optische Verluste noch nie so knapp. Moderne Netzwerkarchitekturen lassen praktisch keinen Spielraum für Fehler. Wir sehen einen klaren Branchentrend, bei dem veraltete Spleißgeräte Schwierigkeiten haben, die strengen Dämpfungsstandards zu erfüllen, die für Rechenzentren mit hoher Dichte erforderlich sind. Das Verständnis der Grundursachen für Signalverschlechterungen ist nicht mehr nur eine bewährte Methode. Es ist eine absolute Notwendigkeit, kostspielige Netzwerkengpässe zu verhindern.
Bevor Techniker eine Fehlfunktion einer Maschine diagnostizieren, müssen sie eine Ausgangslage festlegen. Der Spleißverlust misst einfach die optische Leistung, die an der Verbindungsstelle zweier Glasfasern verloren geht.
Akzeptable Standards variieren je nach Netzwerkarchitektur und Fasertyp. Die Telekommunikationsbranche hält sich weitgehend an strenge Grenzwerte, die von Organisationen wie TIA und ITU festgelegt werden.
Für Standardinstallationen ist die maximal zulässige Spleißdämpfung wie folgt definiert:
Fasertyp |
||
|---|---|---|
Single-Mode, SM |
< 0,05 dB |
> 0,10 dB |
Multimodus, MM |
< 0,02 dB |
> 0,05 dB |
Dispersionsverschoben, DS |
< 0,05 dB |
> 0,10 dB |
Wenn Ihr Gerät dauerhaft Verluste über diesen maximalen Schwellenwerten meldet, müssen Sie den Spleiß unterbrechen und erneut durchführen. Chronisch hohe Messwerte deuten auf ein zugrunde liegendes Problem mit der Ausrüstung, der unmittelbaren Umgebung oder Ihrem Vorbereitungsprozess hin.
Es ist wichtig, den Unterschied zwischen geschätztem und tatsächlichem Verlust zu verstehen. Modern units use a Profile Alignment System. Das Gerät nutzt hochauflösende Kameras, um Bilder der Faserkerne auf der X- und Y-Achse vor und nach dem Schmelzen des Glases durch den Plasmalichtbogen aufzunehmen. Anschließend analysieren Algorithmen die Kernausrichtung und Mikrobiegung, um einen Schätzwert zu generieren.
However, this is only an estimate. Wenn Objektivlinsen durch Quarzstaub getrübt sind, berechnet die Kamera die Ausrichtung falsch. Es könnte einen falschen Messwert für geringe Verluste wie 0,00 dB liefern, während ein optisches Zeitbereichsreflektometer einen erheblichen tatsächlichen Verlust misst. Always use an OTDR for objective verification.
Optische Fasern haben Kerndurchmesser von nur 9 Mikrometern. Auf dieser mikroskopischen Skala wirkt ein einzelnes Staubpartikel wie ein Felsbrocken. Statistisch gesehen ist Kontamination nach wie vor der häufigste Grund dafür, dass eine Spleißmaschine schlechte Ergebnisse liefert.
Die V-Nuten sind präzisionsgefertigte Kanäle, die die optischen Fasern während der Ausrichtung halten. Mit bloßem Auge sieht man Staub vielleicht nicht, die Optik der Maschine schon. Wenn sich hier Kieselsäuresplitter oder Fingeröle ansammeln, wird die Faser nach oben oder zur Seite gedrückt.
Diese physikalische Verschiebung führt zu einem Verkleidungsversatz. Selbst ein Versatz von 1 Mikrometer zwischen zwei Singlemode-Faserkernen verursacht erhebliche optische Verluste. Entfernen Sie die Fasern und fegen Sie die Rückstände mit einer harten, fusselfreien Bürste heraus. Befeuchten Sie anschließend ein fusselfreies Tupfer mit 99 % hochreinem Isopropylalkohol. Lassen Sie es vorsichtig über die Rillen laufen und trocknen Sie es sofort, um Lösungsmittelrückstände zu vermeiden.
Der gesamte Ausrichtungsprozess beruht auf Kameras, die durch Objektivlinsen unter den Elektroden blicken. Während des Fusionszyklus verdampft der intensive Plasmalichtbogen Spuren von Siliziumdioxid. Dies setzt sich schließlich als trüber weißer Rückstand auf den Linsen ab.
Wenn die Linsen verdeckt sind, kann der Bildprozessor den Faserkern nicht genau erkennen. Die Maschine erzwingt eine falsche Ausrichtung. Verwenden Sie zum Reinigen ein leicht mit Alkohol angefeuchtetes Wattestäbchen. Führen Sie eine sanfte kreisende Streichbewegung von der Mitte nach außen aus. Üben Sie niemals starken Druck aus. Durch Zerkratzen der Objektivlinse wird Ihr Gerät dauerhaft beschädigt.
Kontaminationen umgehen häufig die Abwehrkräfte, indem sie direkt über die Faser selbst eindringen. Wenn das blanke Glas nach dem Abziehen der Acrylbeschichtung nicht gründlich gereinigt wird, gelangen Rückstände direkt in die V-Nuten. Die Grundregel der Feldvorbereitung ist einfach. Abstreifen, reinigen und dann spalten. Wischen Sie die abisolierte Faser mit einem alkoholgetränkten Tuch ab, bis Sie das deutliche Quietschen von vollkommen sauberem Glas spüren und hören. Nach der Spaltung darf das Faserende niemals eine andere Oberfläche berühren.
Eine Spleißmaschine funktioniert nur mit dem Glas, das sie erhält. Wenn die Faserenden schlecht vorbereitet sind, kann der interne Computer sie nicht auf magische Weise reparieren. Insbesondere ist die Qualität Ihres Hackbeils genauso wichtig wie das Glasfaser-Spleißgerät selbst.
Für eine perfekte Verbindung müssen die Enden beider Fasern im exakten 90-Grad-Winkel gespalten werden. Sie müssen vollkommen senkrecht zur Faserachse sein. Beim Zünden des Plasmalichtbogens schmilzt das Glas und schiebt sich symmetrisch zusammen.
Wenn der Spaltwinkel schlecht ist, schmelzen die unebenen Oberflächen nicht gleichmäßig. Durch diese Asymmetrie werden mikroskopisch kleine Luftblasen im Gelenk eingeschlossen. Es kann auch dazu führen, dass sich geschmolzenes Glas nach außen wölbt und den optischen Weg verzerrt. Licht, das durch den Kern wandert, wird an dieser Verzerrung gestreut. Die bewährte Branchenpraxis schreibt vor, jeden Spaltwinkel, der 1,0 Grad übersteigt, sofort abzulehnen.
Faserspalter verwenden eine kreisförmige Wolframkarbidklinge, um das Glas einzuritzen, bevor es durch Spannung zerreißt. Mit der Zeit wird die scharfe Kante stumpf. Eine stumpfe Klinge zerdrückt das Glas aggressiv, anstatt es sauber einzuritzen.
Diese Quetschwirkung führt zu schwerwiegenden Endflächendefekten wie Lippen, Nackenhaaren oder Mikrorissen. Wenn Ihr Gerät ständig Fehlermeldungen zur Endflächenqualität anzeigt, drehen Sie die Hackmesserklinge auf die nächste nummerierte Position. Ersetzen Sie die Klinge vollständig, bevor Sie die Verbindungshardware für den Fehler verantwortlich machen.
Beim Spleißvorgang wird Glas durch die Erzeugung eines Hochspannungs-Plasmalichtbogens über zwei Wolframelektroden verbunden. Die Stabilität, die genaue Temperatur und die Dauer dieses Lichtbogens sind absolut entscheidend.
Elektroden sind Verschleißteile. Jedes Mal, wenn der Lichtbogen zündet, wird eine mikroskopische Menge Wolfram abgebaut. Mit zunehmender Abnutzung werden die Spitzen stumpf oder verbiegen sich. Um die Metallspitzen bilden sich Siliziumablagerungen als schwarzer Ruß.
Abgenutzte Elektroden erzeugen einen unregelmäßigen oder asymmetrischen Lichtbogen. Ist der Lichtbogen zu schwach, schmilzt das Glas nicht ausreichend. Wenn es asymmetrisch ist, schmilzt es eine Faser mehr als die andere. Die meisten Hersteller empfehlen, die Elektroden alle 3.000 bis 5.000 Spleiße auszutauschen. Das Ignorieren dieses Zeitplans garantiert eine Signaldämpfung.
Darüber hinaus beeinflussen Umweltfaktoren die Wärmeintensität des Plasmabogens stark. Änderungen der Umgebungstemperatur, des Luftdrucks und der Luftfeuchtigkeit verändern den elektrischen Widerstand der Luft. Eine in einer warmen Küstenstadt kalibrierte Maschine liefert in einer kalten Bergumgebung die falsche Wärmemenge.
Zum Ausgleich müssen Techniker einen Lichtbogenkalibrierungstest durchführen. Das Gerät feuert einen Lichtbogen über zwei gespaltene Fasern, ohne diese zusammenzudrücken. Es misst, wie weit das Glas zurückschmilzt. Die Software passt dann den elektrischen Strom an, um die optimale Schmelztemperatur zu erreichen. Führen Sie dies täglich oder immer dann durch, wenn Sie die Ausrüstung in eine neue Umgebung bringen.
Manchmal funktioniert die Hardware einwandfrei, aber die physikalischen Eigenschaften der optischen Kabel erfordern einen höheren Verlust.
Bei der Verbindung zweier Fasern mit unterschiedlichen optischen Geometrien treten grundsätzlich hohe Verluste auf. Die häufigste Nichtübereinstimmung betrifft den Modenfelddurchmesser. Dies ist der eigentliche Bereich, in dem Licht durch den Faserkern wandert.
Wenn Sie eine ältere ITU-T G.652-Singlemode-Faser mit einer neueren G.655-Faser mit Dispersionsverschiebung ungleich Null spleißen, unterscheiden sich die Modenfelddurchmesser. Licht, das vom größeren Kern zum kleineren Kern übergeht, wird auf natürliche Weise gestreut. Dieser intrinsische Verlust ist physikalisch bedingt. Keine noch so präzise Ausrichtung kann es vollständig beseitigen.
Darüber hinaus hat die Ausrichtungsmethode einen erheblichen Einfluss auf das Endergebnis. Ältere Mantelausrichtungssysteme verwenden feste V-Nuten, um den Außendurchmesser der Fasern auszurichten. Sie gehen davon aus, dass der Kern perfekt zentriert ist. Wenn die Faser eine Kernexzentrizität aufweist, führt die Ausrichtung des Mantels zu einer Fehlausrichtung der Kerne.
Im Gegensatz dazu verwenden moderne Kernausrichtungssysteme Präzisionsmotoren, um die Fasern aktiv auf der X-, Y- und Z-Achse auszurichten. Sie richten die eigentlichen lichtführenden Kerne perfekt aus und verringern so Exzentrizitätsfehler.
Im Kern ist eine Spleißmaschine ein hochentwickelter Computer. Der Betrieb mit falschen Parametern führt zwangsläufig zu schlechten physikalischen Ergebnissen.
Diese Geräte enthalten Dutzende vorkonfigurierter Programme, die auf bestimmte Fasertypen zugeschnitten sind. Jedes Programm gibt eine bestimmte Lichtbogenleistung, Lichtbogendauer und Überlappungsentfernung vor.
Multimode-Fasern haben einen größeren Kern und andere Schmelzeigenschaften als Singlemode-Fasern. Wenn ein Techniker die Maschine beim Spleißen von Singlemode-Fasern versehentlich auf einem Multimode-Programm laufen lässt, wird das Glas unter- oder überhitzt. Dies führt zu einer Verformung des Kerns. Überprüfen Sie immer, ob das richtige Programm aktiv ist, bevor Sie mit der Arbeit beginnen.
Hersteller entwickeln kontinuierlich Bildverarbeitungsalgorithmen und Lichtbogenkontrollmechanismen weiter. Wenn ein Gerät mit veralteter Firmware läuft, hat es Schwierigkeiten, neuere Faserbeschichtungen zu erkennen. Durch die regelmäßige Aktualisierung der Firmware über USB werden softwarebedingte Fehler beseitigt und die Stabilität der Kameraerkennung verbessert.
Selbst bei sorgfältiger Wartung und häufigen Lichtbogenkalibrierungen haben optische Geräte eine begrenzte Lebensdauer. Eine Maschine, die trotz Durchführung aller grundlegenden Schritte zur Fehlerbehebung ständig verlustbehaftete Messwerte liefert, weist wahrscheinlich eine Verschlechterung der Hardware auf. Das Erkennen dieser mechanischen Schwellenwerte ist für die Aufrechterhaltung der Projekteffizienz von entscheidender Bedeutung.
Die interne Architektur basiert auf hochsensiblen Komponenten. Im Laufe der Jahre im Einsatz in rauen Feldumgebungen unterliegen diese Komponenten einem natürlichen Verschleiß. Moderne Systeme nutzen Präzisions-Schrittmotoren. Über Tausende von Zyklen unterliegen mikroskopisch kleine Zahnräder mechanischem Verschleiß. Dies führt zu physischem Spiel im Ausrichtungsmechanismus. Wenn Ihr Gerät ständig Motorüberlauffehler anzeigt, ist das Antriebssystem gefährdet.
Ebenso beeinträchtigt das Eindringen von mikroskopisch kleinem Staub die Schutzbeschichtungen der Objektivlinsen. Kamerasensoren entwickeln tote Pixel. Wenn die Stromversorgung aufgrund alternder Logikplatinen unregelmäßig wird, schwankt die Lichtbogentemperatur. Dies führt zu einem Thermoschock des Glases.
Das Festhalten an einer sich verschlechternden Maschine fühlt sich wie eine kostensparende Maßnahme an. Empirische Daten deuten jedoch darauf hin, dass die versteckten Betriebskosten schnell die Investitionsausgaben einer neuen Einheit übersteigen. Ein Techniker, der zusätzlich 20 Minuten pro Gehäuse für die Behebung von Fehlern mit hohen Verlusten aufwendet, summiert sich jede Woche zu Stunden verschwendeter Arbeit. Spleiße, die die interne Schätzung bestehen, aber einen OTDR-Test nicht bestehen, müssen nachgearbeitet werden. Dies führt zu erheblichen Projektverzögerungen und verbraucht zusätzliche Spleißschutzhülsen.
Wenn die Felddiagnose bestätigt, dass Ihre aktuelle Ausrüstung nicht mehr wirtschaftlich zu reparieren ist, wird der Übergang zu moderner Unternehmenstechnologie notwendig. Hören Sie auf, sich auf Basismodelle zu konzentrieren, und priorisieren Sie Spezifikationen, die sich direkt auf die Feldeffizienz auswirken.
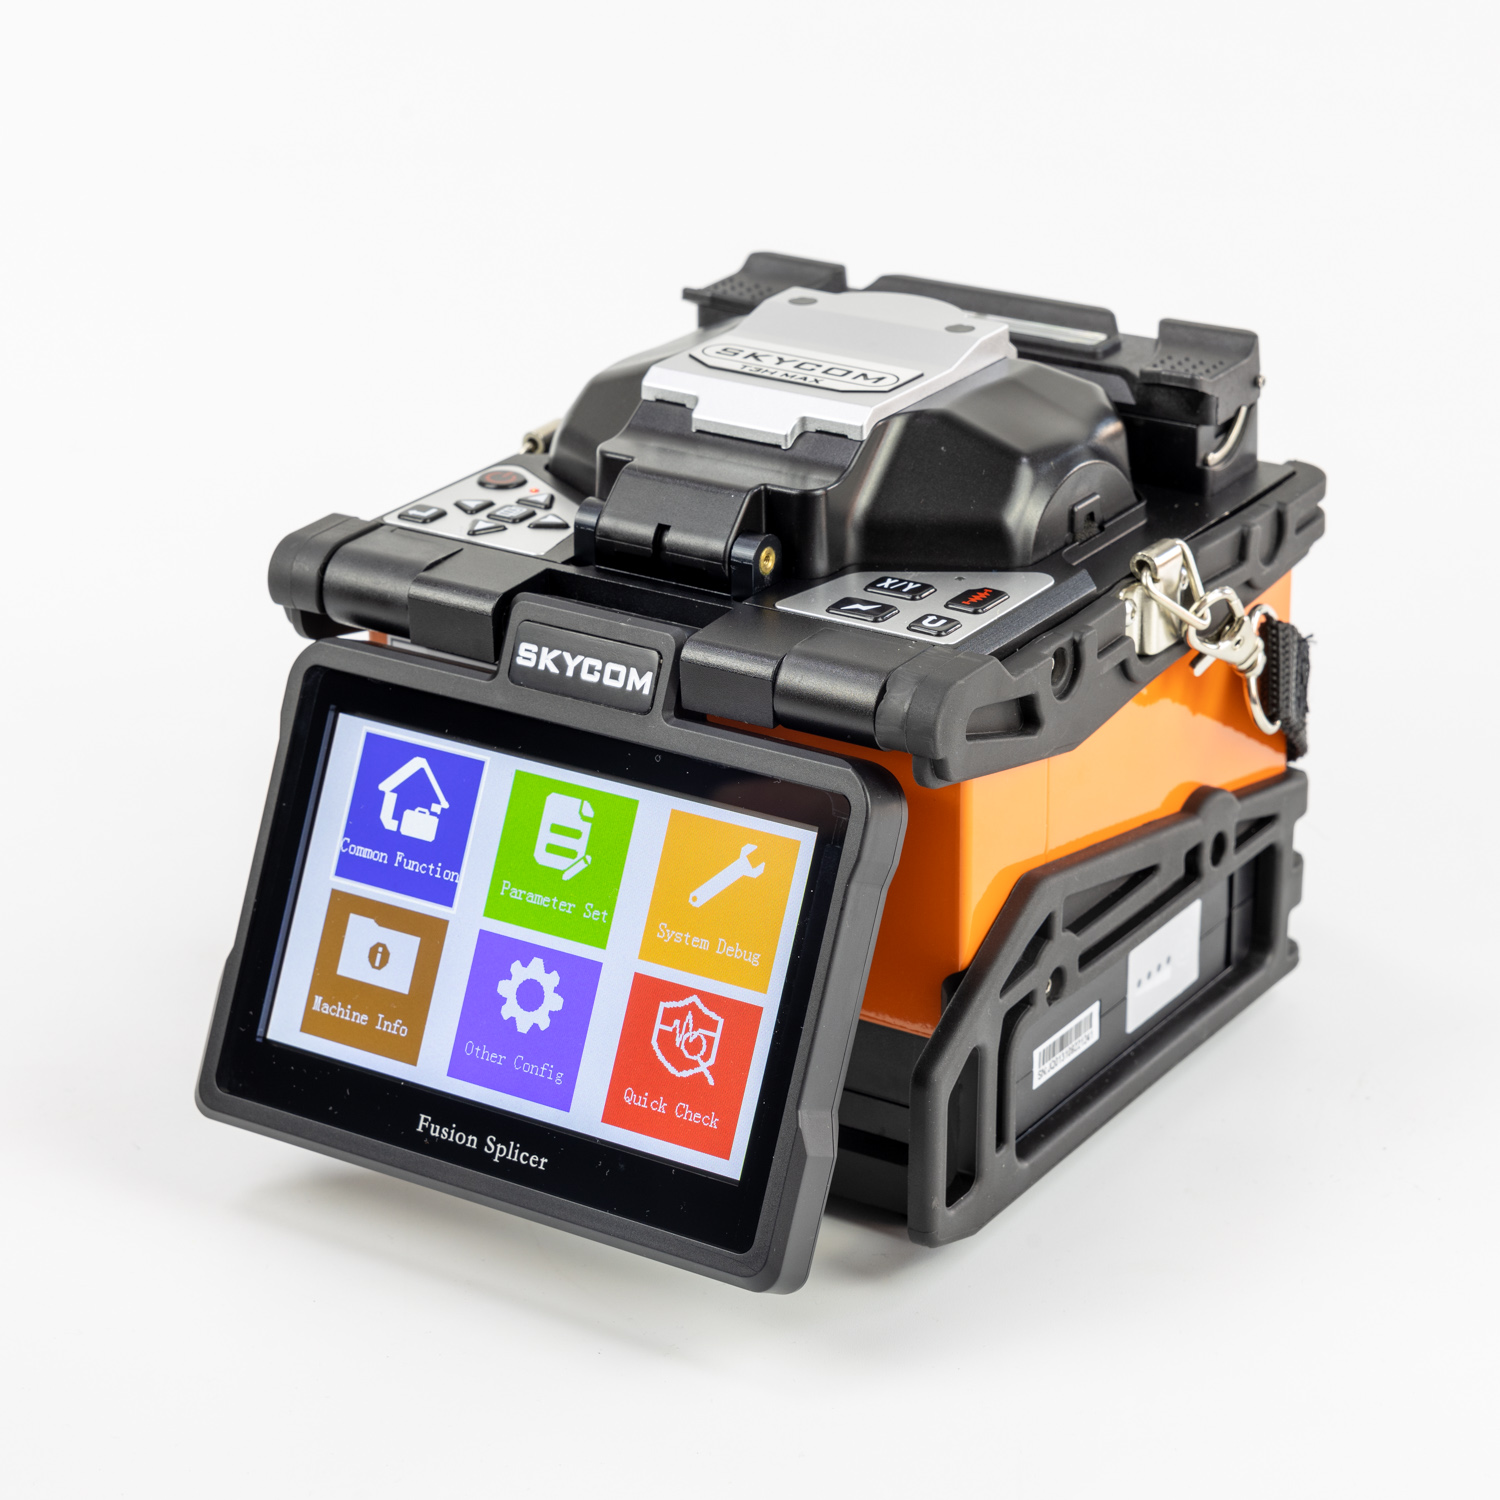
Suchen Sie nach fortschrittlichen Kernausrichtungssystemen mit 6 Motoren. Diese ermitteln aktiv den Brechungsindex des Kerns selbst, um Konzentrizitätsfehler zu neutralisieren. Eine beschleunigte Verarbeitung ist ebenfalls von entscheidender Bedeutung. Zum Beispiel High-End-Modelle wie das Das Fusionsspleißgerät T3H von Skycom optimiert die thermischen Heizelemente, um die Spleißzeiten auf beeindruckende 6 Sekunden und die Aufheizzeiten auf unter 15 Sekunden zu reduzieren.
Schließlich ist robuster Umweltschutz nicht verhandelbar. Ein zuverlässiges, modernes Gerät muss über die Schutzart IP52 verfügen, um empfindliche optische Pfade vor windverwehtem Staub und plötzlichen Niederschlägen zu schützen. Die Evaluierung eines Ersatzes, der automatisierte Kernprofilierung mit robuster Umgebungsabschirmung integriert, ist Ihr bester Weg nach vorne.
Die Lösung von Problemen beim Spleißen mit hohem Verlust hängt in der Regel von der Durchführung grundlegender Wartungsarbeiten ab. Reinigen Sie die V-Nuten und Linsen sorgfältig. Drehen Sie die Klinge Ihres Hackbeils regelmäßig. Führen Sie Lichtbogenkalibrierungen durch, wenn sich die Umgebungsbedingungen ändern. Diese Schritte beseitigen die überwiegende Mehrheit der Probleme mit der Signaldämpfung.
Eine Spleißmaschine ist ein Präzisionsgerät, das tägliche Pflege erfordert. Wenn jedoch mechanischer Verschleiß und alternde Optik dazu führen, dass eine Maschine ihre Nutzungsdauer überschreitet, rettet keine noch so große Reinigung die Verbindung. Wenn Sie ständig mit unerklärlichen Fehlern und fehlgeschlagenen OTDR-Tests zu kämpfen haben, ist es an der Zeit, Ihre veralteten Geräte auszumustern.
Die Investition in eine qualitativ hochwertige Lösung stellt Ihr Vertrauen in die Praxis wieder her. Es erspart unzählige Stunden frustrierender Nacharbeit und sorgt dafür, dass Ihre kritischen Infrastrukturprojekte reibungslos laufen. Erwägen Sie für ein nahtloses Upgrade die Erkundung Skycom T3H zur dauerhaften Beseitigung von Ausrichtungsengpässen und zur Steigerung Ihrer täglichen Produktivität.
Das Gerät misst das durch die Faser hindurchtretende optische Licht nicht physikalisch. Stattdessen wird ein Profilausrichtungssystem verwendet, um hochauflösende Bilder der physischen Glasverbindung zu erfassen. Es verwendet einen mathematischen Algorithmus, um den Verlust basierend auf der Sichtbarkeit der Kernausrichtung abzuschätzen. Wenn im Kern ein mikroskopischer Defekt vorliegt, den die Kamera nicht erkennen kann, ist die Schätzung falsch optimistisch. Ein OTDR misst den tatsächlichen rückgestreuten Lichtimpuls und zeigt so den tatsächlichen physischen Verlust des Gelenks auf.
Wartungspläne hängen von der Betriebsumgebung ab, die Best Practices der Branche empfehlen jedoch ein strenges tägliches Programm. Überprüfen und reinigen Sie die V-Nuten, blanken Faserpolster und Objektivlinsen zu Beginn jeder Schicht mit 99 %igem Isopropylalkohol und fusselfreien Tupfern. In rauen Umgebungen wie Baustellen am Straßenrand muss die Reinigung mehrmals täglich durchgeführt werden.
Absolut. Die Spleißmaschine kann nur die Glasgeometrie verschmelzen, die sie erhält. Für eine hochwertige Verbindung ist eine vollkommen ebene Endfläche mit einem Spaltwinkel von weniger als 0,5 Grad erforderlich. Abgenutzte Spaltmesser führen zu ungleichmäßigen Winkeln, mikroskopisch kleinen Lippen oder zerbrochenen Glaskanten. Wenn der Plasmalichtbogen versucht, eine unebene Endfläche zu schmelzen, führt das ungleiche Glasvolumen zu einer Ausbeulung der Verbindung, wodurch das Licht gestreut wird.
Akzeptable Verlustschwellen werden durch internationale Telekommunikationsstandards und spezifische Budgets für die Netzwerktechnik definiert. Gemäß allgemeinen Branchenrichtlinien sollte ein erfolgreicher Singlemode-Fusionsspleiß einen optischen Verlust von 0,05 dB oder weniger aufweisen. Viele Tier-1-Telekommunikationsbetreiber setzen strenge vertragliche Grenzwerte durch und verlangen, dass Spleiße erneuert werden, wenn sie 0,10 dB überschreiten.
Faserbrüche während oder unmittelbar nach dem Spleißzyklus sind in der Regel auf Mikrorisse zurückzuführen, die während des Abisolier- oder Spaltvorgangs entstehen. Wenn Ihr Abisolierwerkzeug stumpf oder falsch kalibriert ist, zerkratzt es die Glasverkleidung. Wenn die Maschine während des Proof-Tests Spannung anwendet, bricht das geschwächte Glas. Stellen Sie sicher, dass Ihre Abisolierwerkzeuge scharf sind und dass sich die Klinge Ihres Hackmessers in der richtigen Höhe befindet, um strukturelle Schäden an der blanken Faser zu vermeiden.
In der Schweißverbindung eingeschlossene Blasen sind ein klassisches Symptom für eine schlechte Faservorbereitung oder falsche Lichtbogenparameter. Wenn die Faserendflächen mit Schmutz oder Restalkohol verunreinigt sind, verdampft die starke Hitze des Plasmalichtbogens die Verunreinigungen und schließt Gastaschen im geschmolzenen Glas ein. Darüber hinaus kann ein schlechter Spaltwinkel oder ein zu schwacher Lichtbogen verhindern, dass das Glas gleichmäßig schmilzt, wodurch mikroskopisch kleine Luftspalte an der Kernverbindung entstehen.