Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-19 Origine : Site
Votre dernière épissure de fibre a-t-elle échoué au test OTDR ? Chaque technicien de terrain connaît cette profonde frustration. Vous préparez minutieusement le verre. Vous terminez l'épissure. Vous attendez une connexion impeccable. Ensuite, la machine signale une perte de dB inacceptablement élevée. Des pertes élevées ruinent les performances du réseau. Cela déclenche une grave dégradation du signal et fait perdre de précieuses heures à des retouches coûteuses.
Heureusement, ces erreurs se produisent rarement sans raison. La plupart des problèmes d'atténuation se résument à de la saleté microscopique, à une lame de couperet dégradée, à des électrodes usées ou à une machine vieillissante. Dans ce guide complet, nous explorons pourquoi votre équipement est sous-performant. Vous apprendrez le dépannage étape par étape pour réparer votre configuration actuelle, découvrirez les meilleures pratiques testées sur le terrain et déterminerez exactement quand il est temps d'investir dans un système fiable. épisseuse à fusion.
La propreté est cruciale : plus de 80 % des problèmes de pertes élevées lors de l'épissage optique sont causés par des saletés microscopiques dans les rainures en V, sur les lentilles d'objectif ou sur la fibre nue elle-même.
L'importance du couperet : un angle de clivage médiocre garantit une épissure à pertes élevées, quelle que soit l'avancée de votre matériel d'alignement.
Entretien de routine : l'étalonnage régulier de l'arc et le remplacement rapide des électrodes sont des procédures non négociables pour maintenir des performances optimales.
Limitations matérielles : une perte chronique élevée indique souvent une dégradation du matériel du terminal. La mise à niveau vers un système d'alignement de base moderne résout de manière permanente les erreurs d'alignement persistantes.
Examinons le paysage actuel des télécommunications. Les réseaux mondiaux s’orientent de manière agressive vers l’infrastructure 5G et les déploiements massifs de fibre optique jusqu’au domicile. Par conséquent, les budgets de perte optique n’ont jamais été aussi serrés. Les architectures de réseau modernes ne laissent pratiquement aucune marge d’erreur. Nous constatons une tendance claire du secteur selon laquelle les équipements d'épissage existants ont du mal à répondre aux normes d'atténuation strictes requises par les centres de données à haute densité. Comprendre les causes profondes de la dégradation du signal n’est plus seulement une bonne pratique. Il s’agit d’une nécessité absolue pour éviter les goulots d’étranglement coûteux du réseau.
Avant de diagnostiquer une machine défectueuse, les techniciens doivent établir une base de référence. La perte d'épissure mesure simplement la puissance optique perdue à la jonction où deux fibres optiques se rencontrent.
Les normes acceptables varient en fonction de l'architecture du réseau et du type de fibre. Le secteur des télécommunications adhère largement aux seuils stricts fixés par des organisations comme la TIA et l'UIT.
Pour les installations standards, la perte d’épissure maximale acceptable est définie comme suit :
Type de fibre |
Perte d'épissure acceptable typique |
Seuil maximum (refaire l'épissure) |
|---|---|---|
Monomode, SM |
< 0,05 dB |
> 0,10 dB |
Multimode, MM |
< 0,02 dB |
> 0,05 dB |
Dispersion décalée, DS |
< 0,05 dB |
> 0,10 dB |
Si votre appareil signale systématiquement des pertes supérieures à ces seuils maximaux, vous devez rompre et refaire l'épissure. Des lectures élevées et chroniques indiquent un problème sous-jacent avec l’équipement, l’environnement immédiat ou votre processus de préparation.
Il est essentiel de comprendre la différence entre la perte estimée et la perte réelle. Les unités modernes utilisent un système d'alignement de profil. L'appareil utilise des caméras haute résolution pour capturer des images des noyaux de fibres sur les axes X et Y avant et après la fonte du verre par l'arc plasma. Les algorithmes analysent ensuite l'alignement du noyau et la micro-courbure pour générer une valeur estimée.
Cependant, il ne s'agit que d'une estimation. Si les objectifs sont obscurcis par la poussière de silice, l'appareil photo calcule mal l'alignement. Il peut fournir une fausse lecture de faible perte telle que 0,00 dB, tandis qu'un réflectomètre optique dans le domaine temporel mesure une perte réelle importante. Utilisez toujours un OTDR pour une vérification objective.
Les fibres optiques ont des diamètres de cœur aussi petits que 9 microns. À cette échelle microscopique, une seule particule de poussière agit comme un rocher. Statistiquement, la contamination reste la raison la plus courante pour laquelle une machine d'épissage donne de mauvais résultats.
Les rainures en V sont des canaux usinés avec précision qui accueillent les fibres optiques pendant l'alignement. Vous ne voyez peut-être pas la poussière à l’œil nu, mais l’optique de la machine la voit certainement. Si des éclats de silice ou des huiles de doigts s’accumulent ici, la fibre est poussée vers le haut ou sur le côté.
Ce déplacement physique provoque un décalage de gaine. Même un décalage de 1 micron entre deux cœurs de fibre monomode entraîne une perte optique importante. Retirez les fibres et utilisez une brosse rigide et non pelucheuse pour balayer les débris. Poursuivez en humidifiant un tampon non pelucheux avec de l’alcool isopropylique de haute pureté à 99 %. Passez-le doucement le long des rainures et séchez-le immédiatement pour éviter les résidus de solvant.
L'ensemble du processus d'alignement repose sur des caméras regardant à travers des lentilles d'objectif situées sous les électrodes. Pendant le cycle de fusion, l’arc plasma intense vaporise des traces de silice. Cela finit par se déposer sous la forme d'un résidu blanc trouble sur les lentilles.
Lorsque les lentilles sont obscurcies, le processeur d'image ne peut pas détecter avec précision le cœur de la fibre. La machine force un alignement incorrect. Pour les nettoyer, utilisez un coton-tige légèrement imbibé d'alcool. Appliquez un léger mouvement de balayage circulaire du centre vers l’extérieur. N’appliquez jamais de forte pression. Rayer la lentille de l'objectif dégrade définitivement votre machine.
La contamination contourne souvent les défenses en pénétrant directement via la fibre elle-même. Si le verre nu n'est pas soigneusement nettoyé après avoir retiré le revêtement acrylique, les débris résiduels traînent directement dans les rainures en V. La règle fondamentale de la préparation du terrain est simple. Dénuder, nettoyer, puis fendre. Essuyez la fibre dénudée avec une lingette imbibée d'alcool jusqu'à ce que vous sentiez et entendiez le grincement distinct du verre parfaitement propre. Une fois clivée, l'extrémité de la fibre ne doit jamais toucher une autre surface.
Une soudeuse ne fonctionne qu’avec le verre qu’elle reçoit. Si les extrémités des fibres sont mal préparées, l’ordinateur interne ne peut pas les réparer comme par magie. Plus précisément, la qualité de votre couperet est tout aussi critique que le épisseuse de fusion de fibres optiques elle-même.
Pour une épissure parfaite, les extrémités des deux fibres doivent être fendues à exactement 90 degrés. Ils doivent être parfaitement perpendiculaires à l'axe de la fibre. Lorsque l’arc plasma se déclenche, le verre fond et se rapproche symétriquement.
Si l’angle de clivage est mauvais, les surfaces inégales ne fondront pas uniformément. Cette asymétrie emprisonne des bulles d’air microscopiques à l’intérieur du joint. Cela peut également faire gonfler le verre fondu vers l’extérieur et déformer le chemin optique. La lumière traversant le noyau se disperse à cette distorsion. Les meilleures pratiques de l’industrie imposent de rejeter immédiatement tout angle de clivage dépassant 1,0 degré.
Les couperets à fibres utilisent une lame circulaire en carbure de tungstène pour marquer le verre avant que la tension ne le casse. Au fil du temps, le bord tranchant s’émousse. Une lame émoussée écrase agressivement le verre au lieu de le marquer proprement.
Cette action d'écrasement entraîne de graves défauts d'extrémité tels que des lèvres, des hackles ou des microfissures. Si votre appareil affiche systématiquement des messages d'erreur concernant la qualité de l'extrémité, faites pivoter la lame du couperet jusqu'à la position numérotée suivante. Remplacez entièrement la lame avant de blâmer le matériel d'épissage pour l'échec.
Le processus d'épissage joint le verre en générant un arc plasma à haute tension entre deux électrodes de tungstène. La stabilité, la température précise et la durée de cet arc sont absolument critiques.
Les électrodes sont des composants consommables. Chaque fois que l’arc se déclenche, une quantité microscopique de tungstène se dégrade. À mesure qu’elles s’usent, les pointes deviennent émoussées ou pliées. Les dépôts de silice s'accumulent sous forme de suie noire autour des pointes métalliques.
Les électrodes usées produisent un arc irrégulier ou asymétrique. Si l’arc est trop faible, le verre ne fondra pas suffisamment. S'il est asymétrique, il fait fondre une fibre plus que l'autre. La plupart des fabricants recommandent de remplacer les électrodes toutes les 3 000 à 5 000 épissures. Ignorer ce programme garantit l'atténuation du signal.
De plus, les facteurs environnementaux influencent fortement l’intensité thermique de l’arc plasma. Les changements de température ambiante, de pression barométrique et d'humidité modifient la résistance électrique de l'air. Une machine calibrée dans une ville côtière chaude applique la mauvaise quantité de chaleur dans un environnement montagneux froid.
Pour compenser, les techniciens doivent effectuer un test d'étalonnage de l'arc. L'unité tire un arc sur deux fibres clivées sans les rapprocher. Il mesure jusqu'à quel point le verre fond. Le logiciel ajuste ensuite le courant électrique pour atteindre la température de fusion optimale. Effectuez cette opération quotidiennement ou à chaque fois que vous déplacez l'équipement vers un nouvel environnement.
Parfois, le matériel fonctionne parfaitement, mais les propriétés physiques des câbles optiques imposent une perte plus élevée.
Des pertes élevées se produisent intrinsèquement lors de la jonction de deux fibres ayant des géométries optiques différentes. L'inadéquation la plus courante concerne le diamètre du champ de mode. Il s’agit de la zone réelle où la lumière traverse le cœur de la fibre.
Si vous raccordez une ancienne fibre monomode ITU-T G.652 à une nouvelle fibre G.655 à dispersion décalée non nulle, les diamètres de champ de mode diffèrent. La lumière passant du noyau le plus grand au noyau le plus petit se disperse naturellement. Cette perte intrinsèque est basée sur la physique. Aucun alignement précis ne l’élimine complètement.
De plus, la méthode d’alignement a un impact considérable sur le résultat final. Les systèmes d'alignement de gaine plus anciens utilisent des rainures en V fixes pour aligner le diamètre extérieur des fibres. Ils supposent que le noyau est parfaitement centré. Si la fibre présente une excentricité du cœur, l’alignement de la gaine entraîne un mauvais alignement des cœurs.
En revanche, les systèmes modernes d'alignement du noyau utilisent des moteurs de précision pour ajuster activement les fibres sur les axes X, Y et Z. Ils alignent parfaitement les noyaux porteurs de lumière, atténuant ainsi les erreurs d'excentricité.
À la base, une machine d’épissage est un ordinateur hautement sophistiqué. L’utiliser avec des paramètres incorrects donne inévitablement de mauvais résultats physiques.
Ces appareils contiennent des dizaines de programmes préconfigurés adaptés à des types de fibres spécifiques. Chaque programme dicte une puissance d'arc, une durée d'arc et une distance de chevauchement spécifiques.
Les fibres multimodes ont un noyau plus grand et des caractéristiques de fusion différentes de celles des fibres monomodes. Si un technicien laisse accidentellement la machine sur un programme multimode lors de l'épissage de fibre monomode, le verre devient sous-chauffé ou surchauffé. Cela provoque une déformation du noyau. Vérifiez toujours que le bon programme est actif avant de commencer le travail.
Les fabricants affinent continuellement les algorithmes de traitement d’image et les mécanismes de contrôle de l’arc. Si une unité fonctionne avec un micrologiciel obsolète, elle a du mal à reconnaître les nouveaux revêtements de fibres. La mise à jour régulière du micrologiciel via USB élimine les bugs induits par le logiciel et améliore la stabilité de la reconnaissance de la caméra.
Même avec un entretien méticuleux et des étalonnages d’arc fréquents, l’équipement optique a une durée de vie opérationnelle limitée. Une machine fournissant systématiquement des lectures à perte élevée malgré le succès de toutes les étapes de dépannage de base est probablement confrontée à une dégradation matérielle. La reconnaissance de ces seuils mécaniques est essentielle pour maintenir l’efficacité du projet.
L'architecture interne repose sur des composants très sensibles. Au fil des années de déploiement dans des environnements de terrain difficiles, ces composants subissent une usure naturelle. Les systèmes modernes utilisent des moteurs pas à pas de précision. Au fil de milliers de cycles, les engrenages microscopiques subissent une usure mécanique. Cela introduit un jeu physique dans le mécanisme d’alignement. Si votre appareil affiche constamment des erreurs de dépassement du moteur, le système d'entraînement est compromis.
De même, la pénétration de poussière microscopique dégrade les revêtements protecteurs des lentilles d’objectif. Les capteurs des caméras développent des pixels morts. Lorsque la fourniture de puissance devient irrégulière en raison du vieillissement des cartes logiques, la température de l'arc fluctue. Cela entraîne un choc thermique sur le verre.
Conserver une machine dégradante semble être une mesure d’économie. Cependant, les données empiriques suggèrent que les coûts opérationnels cachés dépassent rapidement les dépenses en capital d'une nouvelle unité. Un technicien qui consacre 20 minutes supplémentaires par boîtier à résoudre des erreurs entraînant des pertes élevées accumule des heures de travail inutile chaque semaine. Les épissures qui réussissent l'estimation interne mais échouent à un test OTDR doivent être retravaillées. Cela entraîne de graves retards dans les projets et consomme des manchons de protection d'épissure supplémentaires.
Lorsque les diagnostics sur le terrain confirment que votre équipement actuel ne peut être réparé de manière économique, la transition vers une technologie moderne de niveau entreprise devient nécessaire. Arrêtez de vous concentrer sur les modèles de base et donnez la priorité aux spécifications qui ont un impact direct sur l'efficacité sur le terrain.
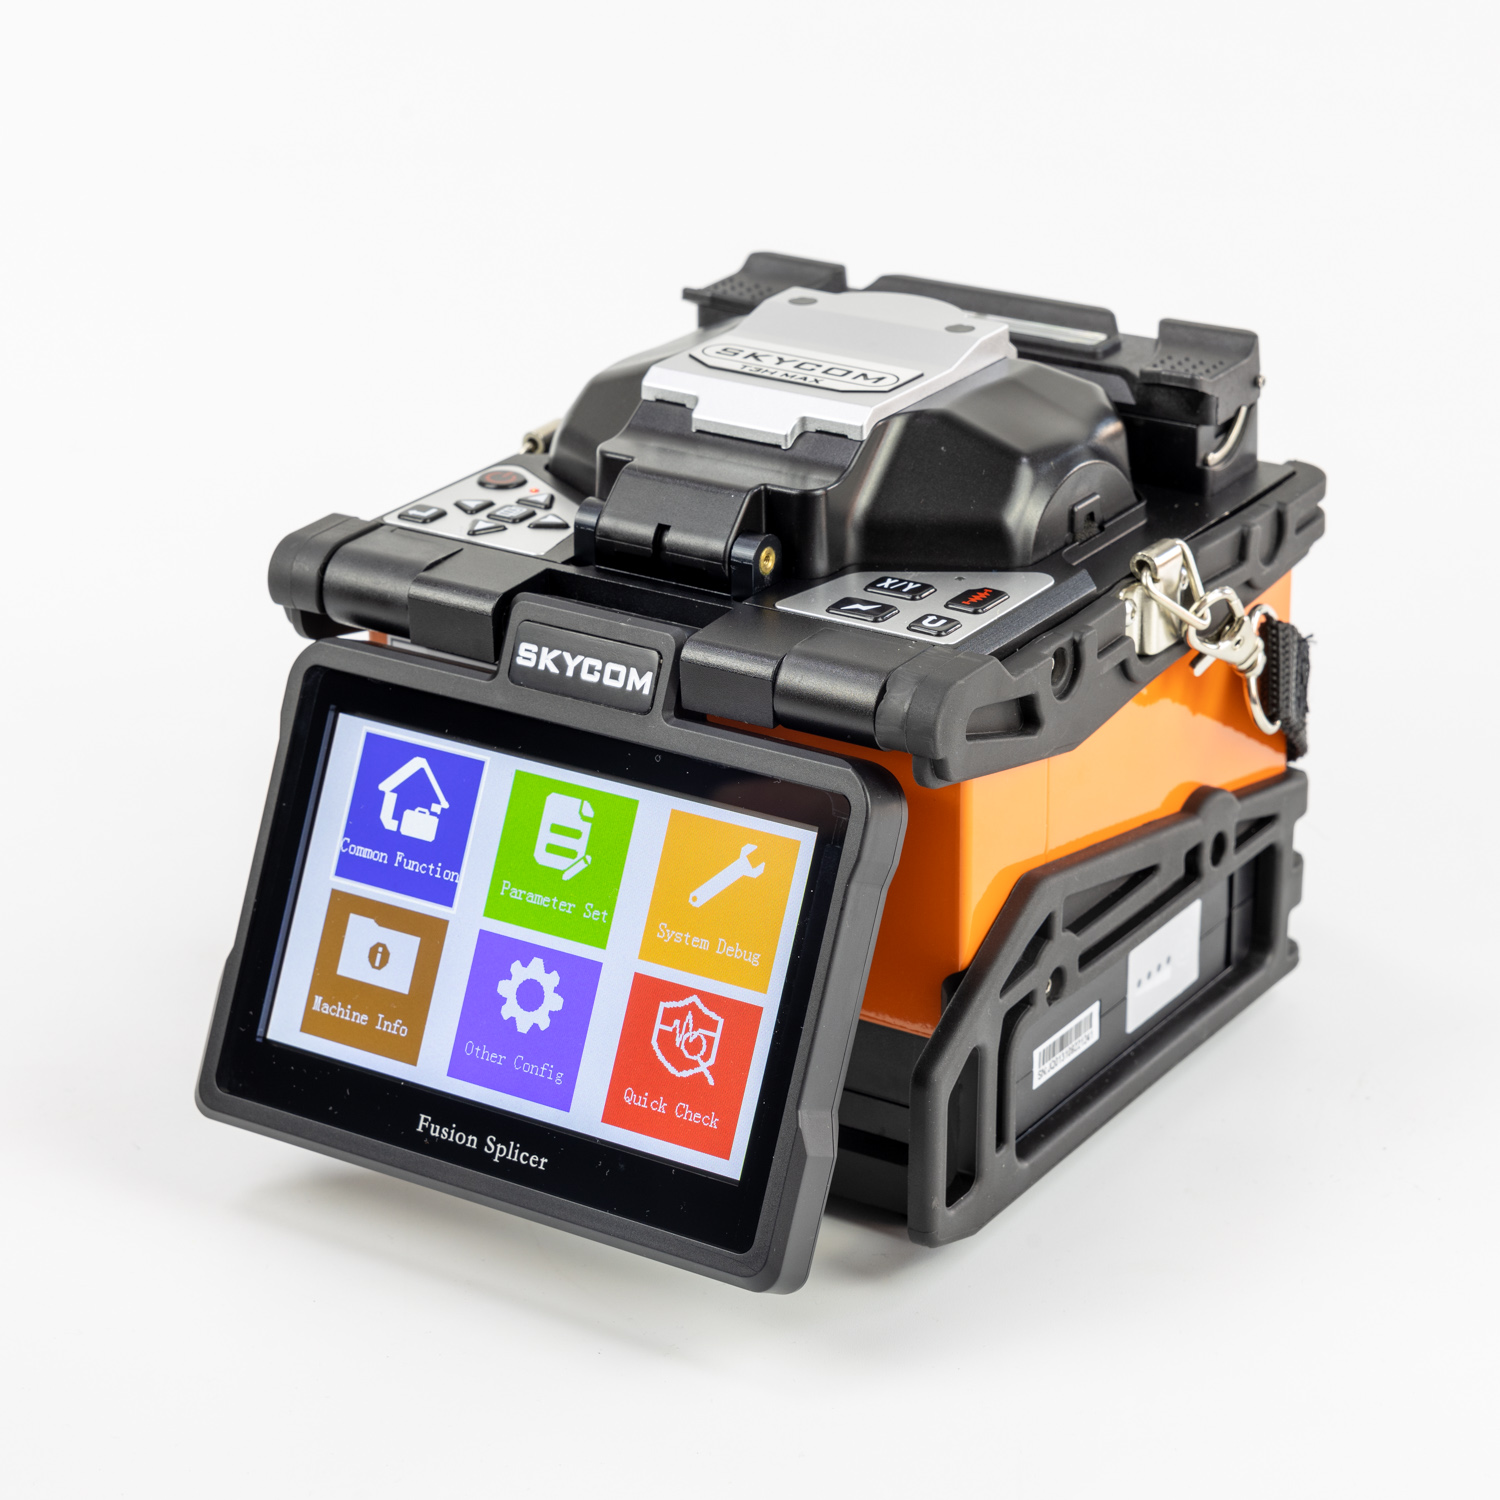
Recherchez des systèmes avancés d’alignement de noyau à 6 moteurs. Ceux-ci identifient activement l’indice de réfraction du noyau lui-même pour neutraliser les erreurs de concentricité. Un traitement accéléré est également vital. Par exemple, les modèles haut de gamme comme le L'épisseuse à fusion Skycom T3H optimise les éléments chauffants thermiques pour réduire les temps d'épissage à un nombre impressionnant de 6 secondes et les temps de chauffage à moins de 15 secondes.
Enfin, une protection environnementale renforcée n’est pas négociable. Une unité moderne et fiable doit disposer d'un indice de protection IP52 pour protéger les voies optiques délicates de la poussière soufflée par le vent et des précipitations soudaines. Évaluer un remplacement qui intègre un profilage de base automatisé avec une protection environnementale robuste est votre meilleure voie à suivre.
La résolution des problèmes d’épissage à pertes élevées se résume généralement à l’exécution d’une maintenance fondamentale. Nettoyez soigneusement les rainures en V et les lentilles. Faites pivoter régulièrement la lame de votre couperet. Effectuez des étalonnages d’arc lorsque les conditions environnementales changent. Ces étapes éliminent la grande majorité des problèmes d’atténuation du signal.
Une épisseuse est un instrument de précision qui nécessite un entretien quotidien. Cependant, lorsque l’usure mécanique et le vieillissement des optiques poussent une machine au-delà de sa durée de vie utile, aucun nettoyage ne sauve l’épissure. Si vous luttez constamment contre des erreurs inexplicables et des échecs aux tests OTDR, il est temps de mettre au rebut votre équipement obsolète.
Investir dans une solution de qualité vous redonne confiance dans le terrain. Cela vous évite d'innombrables heures de retouches frustrantes et assure le bon déroulement de vos projets d'infrastructure critiques. Pour une mise à niveau transparente, envisagez d'explorer le Skycom T3H pour éliminer définitivement les goulots d'étranglement d'alignement et augmenter votre productivité quotidienne.
La machine ne mesure pas physiquement la lumière optique traversant la fibre. Au lieu de cela, il utilise un système d'alignement de profil pour capturer des images haute résolution du joint physique du verre. Il utilise un algorithme mathématique pour estimer la perte en fonction de la visibilité de l'alignement du noyau. S'il existe un défaut microscopique dans le noyau que la caméra ne peut pas détecter, l'estimation sera incorrectement optimiste. Un OTDR mesure l’impulsion lumineuse rétrodiffusée réelle, révélant la véritable perte physique de l’articulation.
Les calendriers de maintenance dépendent de l'environnement d'exploitation, mais les meilleures pratiques de l'industrie recommandent un régime quotidien strict. Inspectez et nettoyez les rainures en V, les tampons en fibre nue et les lentilles d'objectif avec de l'alcool isopropylique à 99 % et des tampons non pelucheux au début de chaque quart de travail. Dans les environnements difficiles comme les zones de construction en bordure de route, le nettoyage doit être effectué plusieurs fois par jour.
Absolument. La machine d'épissage ne peut fusionner que la géométrie du verre qu'elle reçoit. Une épissure de haute qualité nécessite une extrémité parfaitement plate avec un angle de clivage inférieur à 0,5 degrés. Les couperets dégradés produisent des angles inégaux, des lèvres microscopiques ou des bords de verre brisés. Lorsque l'arc plasma tente de faire fondre une extrémité inégale, le volume inégal de verre provoque un gonflement du joint, forçant la lumière à se disperser.
Les seuils de perte acceptables sont définis par les normes internationales de télécommunications et les budgets d'ingénierie de réseau spécifiques. Selon les directives générales de l'industrie, une épissure par fusion monomode réussie doit présenter une perte optique de 0,05 dB ou moins. De nombreux opérateurs de télécommunications de niveau 1 appliquent des limites contractuelles strictes, exigeant que les épissures soient refaites si elles dépassent 0,10 dB.
La rupture des fibres pendant ou immédiatement après le cycle d'épissure provient généralement de microfissures introduites lors du processus de dénudage ou de clivage. Si votre outil de décapage est émoussé ou mal calibré, il raye le revêtement en verre. Lorsque la machine applique une tension pendant le test d'épreuve, le verre affaibli se casse. Assurez-vous que vos outils de dénudage sont tranchants et que la lame de votre couperet est à la bonne hauteur pour éviter des dommages structurels à la fibre nue.
Les bulles piégées à l’intérieur du joint fusionné sont un symptôme classique d’une mauvaise préparation des fibres ou de paramètres d’arc incorrects. Si les extrémités des fibres sont contaminées par de la saleté ou de l'alcool résiduel, la chaleur intense de l'arc plasma vaporise les impuretés, emprisonnant des poches de gaz à l'intérieur du verre fondu. De plus, un mauvais angle de clivage ou un arc sous-alimenté peut empêcher le verre de fondre uniformément, laissant des espaces d'air microscopiques à la jonction du noyau.