Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-24 Origen:Sitio


¿Trabajando en un espacio estrecho de empalme bajo la lluvia helada? O tal vez esté construyendo una columna vertebral masiva de alta velocidad. De cualquier manera, la calidad de toda su red depende de un momento microscópico. Ese momento es la escisión. Un solo corte incorrecto puede introducir suficiente reflectancia como para arruinar toda una red gigabit.
Los técnicos novatos suelen suponer que unir dos cables de fibra óptica es sólo cuestión de alinearlos y fundirlos. Éste es un error costoso. Realizar las tareas de preparación fuera de orden inevitablemente provoca una pérdida masiva de señal. Desperdicia valioso vidrio de sílice. También causa graves daños a los costosos equipos de fusión. En esta guía completa, aprenderá el proceso exacto paso a paso para preparar sus cables. Demostraremos la secuencia estrictamente aplicada necesaria para cortar fibras de forma segura y eficaz. Esto garantiza una conexión perfecta en todo momento.
Conclusiones clave
La secuencia absolutamente correcta para la preparación de la fibra es siempre: Pelar, Limpiar, Cortar . Nunca debes alterar este orden mecánico bajo ninguna circunstancia.
Limpiar el vidrio desnudo con alcohol antes de usar la herramienta de corte evita daños microscópicos en la hoja. Garantiza un corte plano y matemáticamente preciso.
Una herramienta de escritorio de alta precisión no es negociable. Lo necesita para lograr el estricto ángulo inferior a 1 grado requerido para el empalme por fusión moderno.
La eliminación adecuada de fragmentos de vidrio microscópicos es un protocolo de seguridad fundamental. Los trabajadores de campo nunca deben ignorar este peligro.
Para comprender plenamente por qué es tan importante la secuencia de operaciones, los técnicos deben primero comprender la mecánica fundamental de la preparación del vidrio. El despliegue global de banda ancha está cambiando rápidamente hacia redes 5G de pérdida ultrabaja y arquitecturas FTTH de alta densidad. En estos entornos modernos, los presupuestos de pérdidas ópticas son más ajustados que nunca. Hace una década, un empalme marginal podría haber pasado la certificación. Hoy en día, ese mismo empalme fallará instantáneamente en una prueba OTDR bidireccional. Este estricto estándar industrial significa que los técnicos de campo ya no pueden confiar en conjeturas.
El término frecuentemente se malinterpreta como simplemente cortar la fibra. En realidad, el vidrio de sílice no se puede cortar como un cable eléctrico de cobre estándar. Nunca utilice tijeras resistentes ni cortadores de alambre estándar en un cable de fibra óptica. El delicado núcleo se aplastará instantáneamente. Se rompe y se astilla incontrolablemente dentro de la chaqueta protectora.
La escisión es en realidad un proceso estrictamente controlado de aplicación de tensión mecánica al material. Una hoja especializada y ultraafilada hace una marca microscópica en la superficie exterior del revestimiento de vidrio de 125 micrones. Piense en ello como un rasguño pequeño y preciso. Inmediatamente después de realizar esta puntuación, la herramienta aplica tensión controlada o fuerza de flexión hacia abajo al cordón. Esta fuerza específica hace que el rasguño microscópico se propague por todo el diámetro del vidrio a la velocidad del sonido. El resultado es una rotura plana y perfectamente limpia.
Las redes ópticas transmiten grandes cantidades de datos mediante rápidos pulsos de luz. Para que estos pulsos pasen exitosamente de un cable a otro durante un empalme, las dos caras extremas del vidrio deben alinearse con perfección microscópica.
Una mala preparación dará como resultado un corte en ángulo. Cuando dos cortes inclinados se juntan en una empalmadora, se producen espacios de aire microscópicos y desalineaciones físicas. En consecuencia, esto conduce a dos problemas graves de degradación de la red. Primero, la pérdida de inserción ocurre cuando la luz se escapa del núcleo en el punto de empalme. Esto debilita permanentemente la señal. En segundo lugar, la reflectancia ocurre cuando la luz rebota en la superficie irregular del vidrio y viaja hacia atrás. Esta reflexión hacia atrás puede dañar gravemente los sensibles transmisores láser en la fuente.
Antes de ejecutar cualquier corte físico, un técnico debe preparar adecuadamente su estación de trabajo. Intentar preparar una fibra sin el equipo de soporte adecuado conducirá inevitablemente a la contaminación del núcleo o fallas mecánicas.
La preparación profesional de campo requiere un conjunto de herramientas muy específico. Sustituir estos elementos por alternativas domésticas comprometerá permanentemente la integridad del vidrio.
Pelacables de fibra óptica: necesarios para quitar las cubiertas exteriores y los revestimientos protectores. Deben tener orificios precisos y calibrados de fábrica para evitar mellar el vidrio subyacente.
Toallitas sin pelusa: Se utilizan para limpiar residuos de revestimiento disueltos y aceites naturales. Las toallas de papel estándar no son aceptables. Dejan residuos microscópicos.
Alcohol isopropílico: Debe tener una pureza del 99 % para disolver eficazmente los residuos del revestimiento de acrilato. El alcohol isopropílico estándar al 70% contiene agua. El agua provoca una microebullición desastrosa en el interior de las empalmadoras por fusión.
El mercado ofrece varios tipos de dispositivos de corte. Estos se dividen principalmente en herramientas económicas tipo bolígrafo y unidades de escritorio de precisión. Los modelos estilo bolígrafo requieren que el usuario marque y rompa la fibra manualmente. Este proceso manual y subjetivo rara vez produce los ángulos inferiores a 1 grado necesarios para las redes modernas.
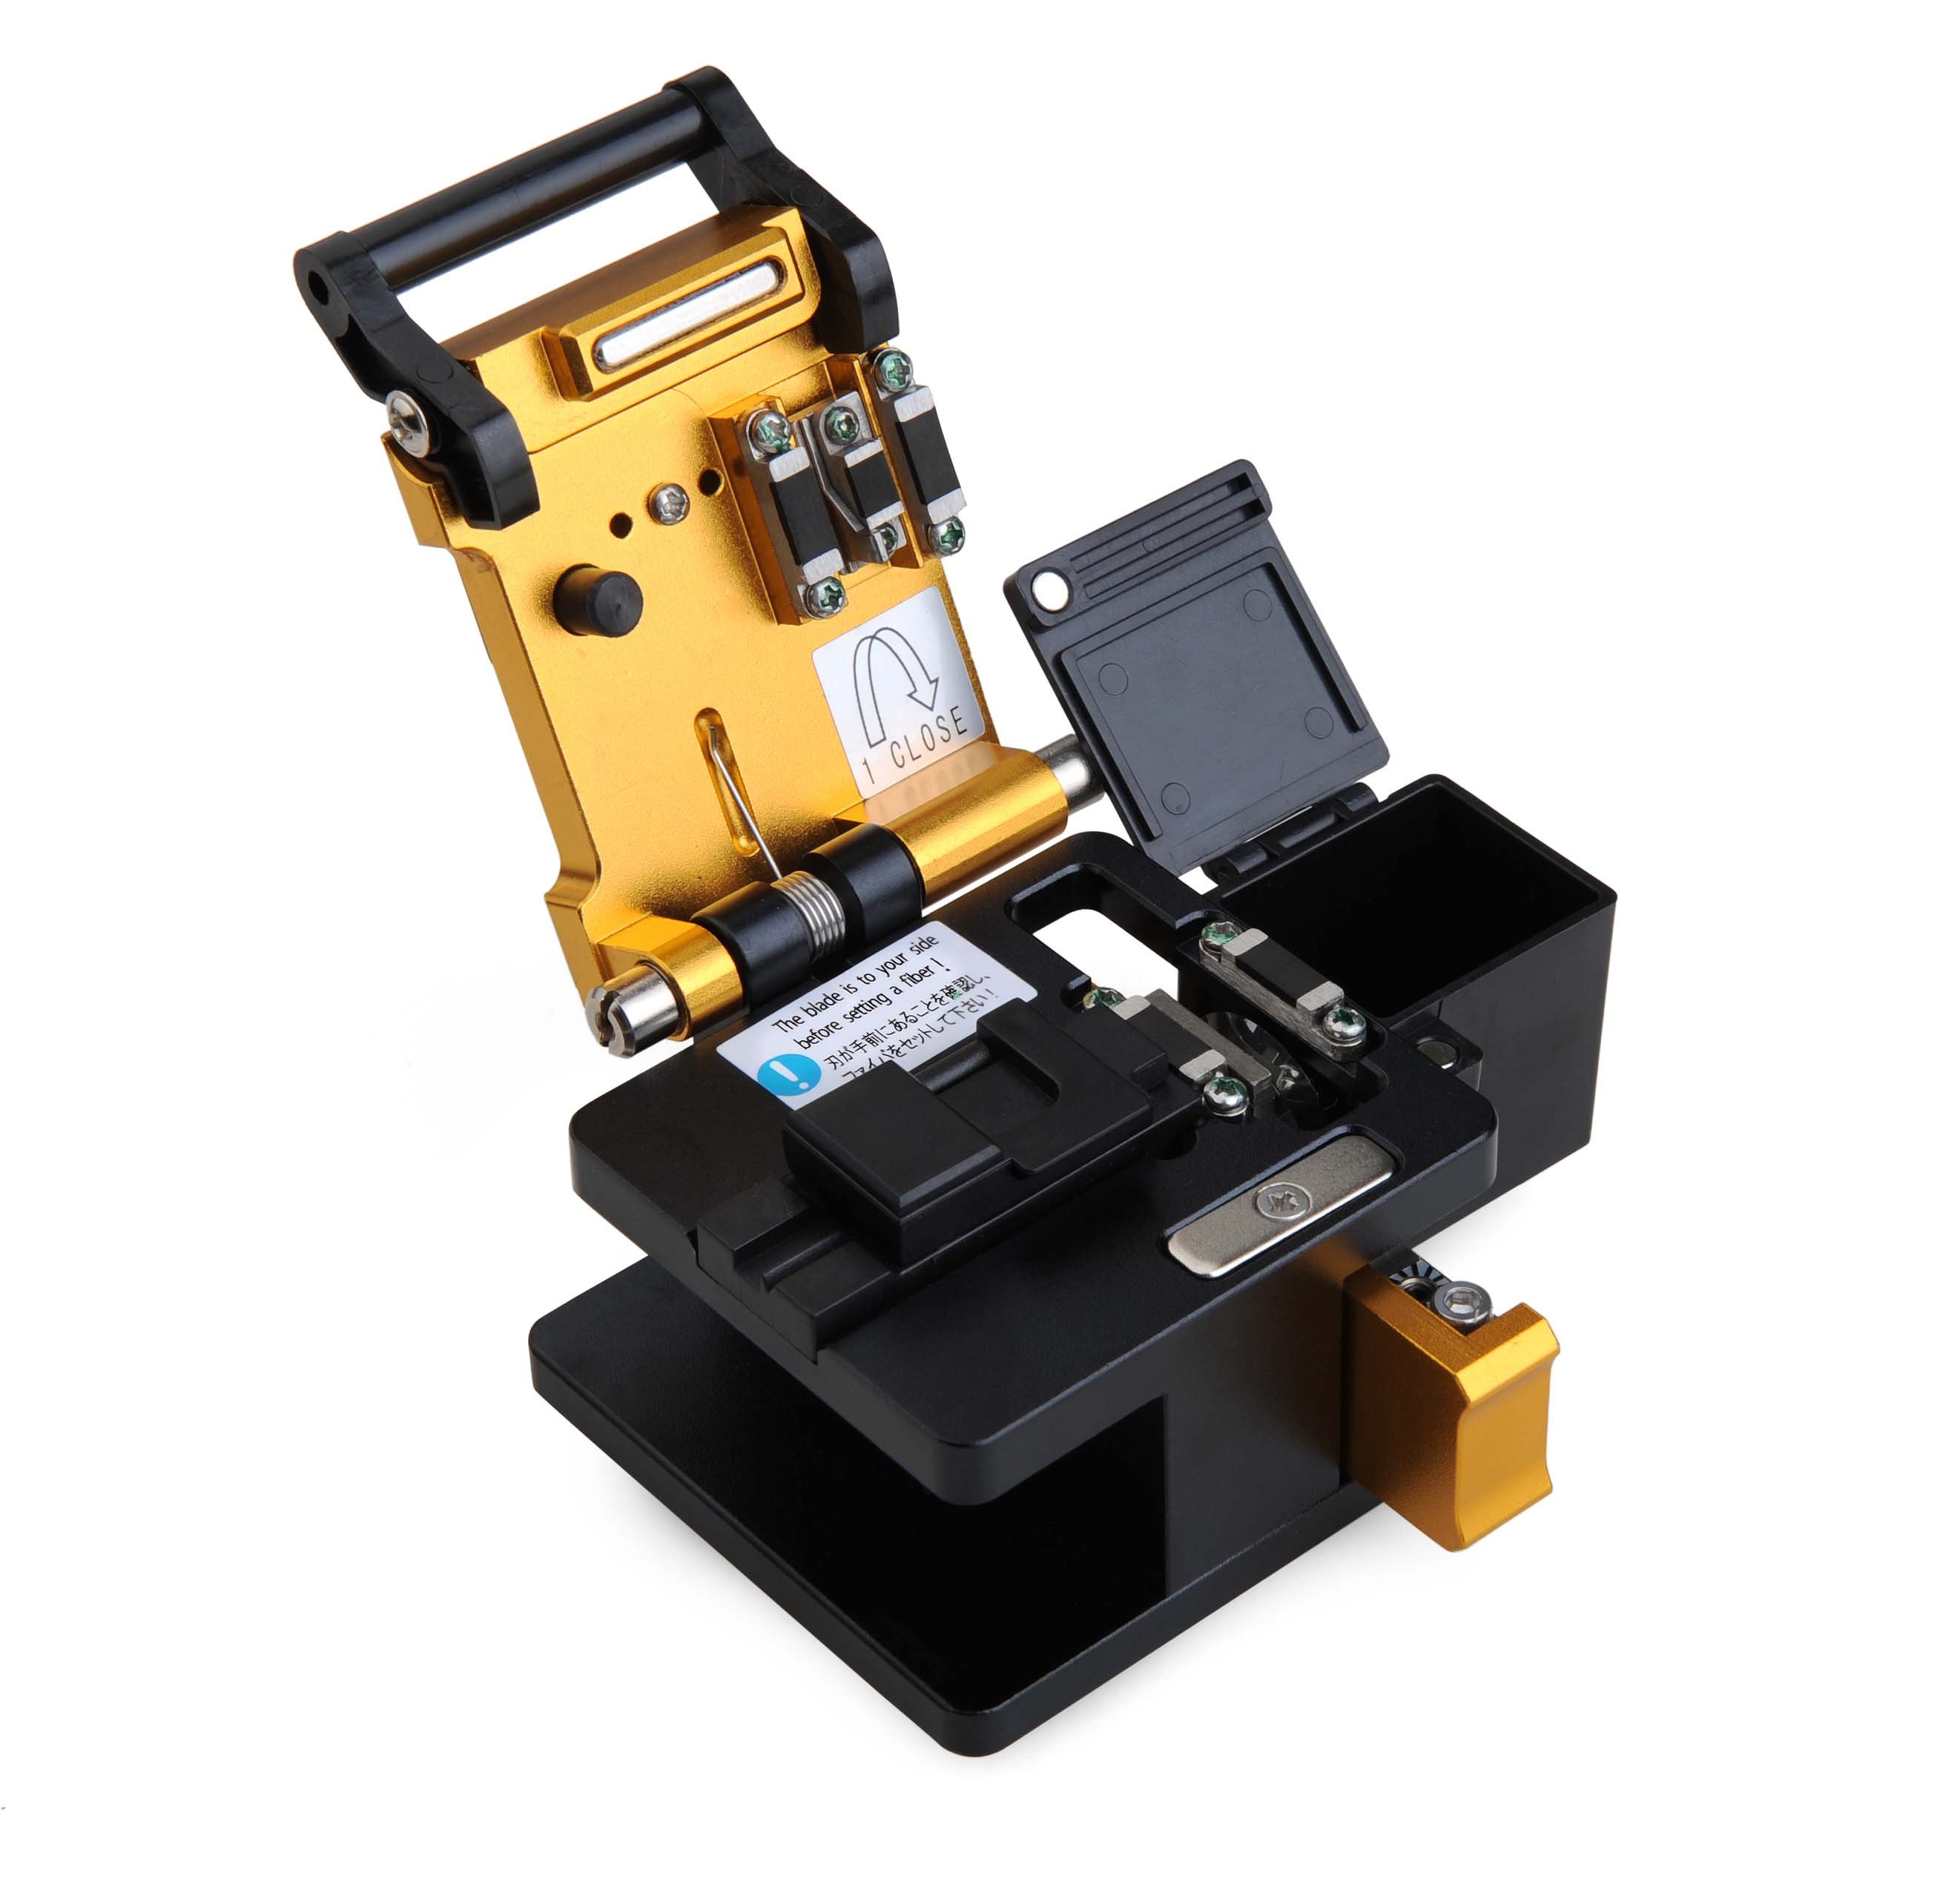
Para instalaciones profesionales, invertir en un cortador de fibra óptica de alta precisión dedicado es una necesidad absoluta. Estas herramientas de escritorio automatizan la profundidad del rayado y la tensión de corte. Eliminan por completo el error humano de la ecuación. La utilización de una unidad de nivel profesional se correlaciona directamente con menores tasas de falla de empalmes y costos de mano de obra significativamente reducidos en el campo.
El orden absolutamente correcto de las tareas comienza con el desmontaje. No se puede limpiar químicamente ni rayar mecánicamente una fibra que todavía está recubierta por sus gruesas capas protectoras de polímero. Este es el primer paso crucial.
Un hilo monomodo estándar consta de un núcleo microscópico de 9 micrones rodeado por un revestimiento de vidrio de 125 micrones. Esta estructura increíblemente delicada está protegida por un revestimiento de acrilato de 250 micras. También suele estar cubierto por un amortiguador hermético más grueso de 900 micrones.
Para pelar el cable, el técnico utiliza unos alicates pelacables especializados. Sostenga la herramienta en un ligero ángulo de 45 grados. Coloque el cable en el orificio del tamaño adecuado y tire firmemente de la herramienta hacia el extremo del hilo. Esta acción elimina las capas de plástico y polímero, exponiendo la sílice desnuda. Por lo general, es necesario pelar entre 30 y 40 milímetros. Esto garantiza que tenga suficiente vidrio desnudo para que se asiente correctamente en su equipo.
Una vez expuesto el vidrio de 125 micras, es increíblemente frágil. Es más delgado que un cabello humano y propenso a romperse ante la más mínima presión lateral. Imagínese estar parado en una zanja de construcción embarrada. Tus manos deben permanecer perfectamente firmes. Los técnicos deben sujetar el cable por la sección restante del revestimiento. Nunca lo sostengas por el cristal desnudo. Tocar la sílice expuesta con los dedos desnudos depositará los aceites naturales de la piel. Esto contamina inmediatamente el núcleo y garantiza una falla en el empalme.
Después de la fase de decapado, la segunda tarea de la secuencia es la limpieza química. Nunca debes saltarte este paso. Aquí es precisamente donde muchos técnicos novatos cometen errores críticos y costosos. Intentan cortar el vidrio antes de lavarlo.
Cuando se quita con fuerza la capa de acrilato, deja un residuo pegajoso invisible en el vidrio desnudo. Para eliminar esta capa rebelde, tome un paño sin pelusa y humedézcalo generosamente con alcohol isopropílico al 99%. Dobla la toallita sobre el mechón desnudo. Pellizquelo suavemente entre los dedos y tire del paño suavemente hacia el extremo del vaso.
Durante este movimiento, los técnicos deben escuchar atentamente para detectar un chirrido distintivo. Esta retroalimentación auditiva aguda es su confirmación de que todos los residuos de polímeros y aceites se han disuelto exitosamente. Es posible que tengas que limpiar el mechón dos o tres veces para lograr este estado de limpieza perfecta.
La regla de oro de limpiar antes de cortar existe principalmente para proteger su costoso hardware. Si coloca un hilo pegajoso y sin limpiar en una cortadora de fibra óptica de escritorio , el residuo microscópico se transferirá inmediatamente a la herramienta. Recubre las almohadillas de sujeción de goma y la hoja de carburo de tungsteno ultraduro.
Con el tiempo, esta suciedad invisible se acumula. Cuando la hoja intenta rayar el vidrio, la suciedad endurecida actúa como una roca microscópica. Hace que la hoja rompa violentamente el vidrio en lugar de rayarlo suavemente. Además, si comete el error de limpiar el vidrio después de cortarlo, la fricción física del paño atraerá polvo estático en el aire. Este polvo cae directamente sobre el extremo recién cortado y perfectamente plano. Arruina por completo el acabado de espejo que acaba de crear.
Con el mechón correctamente pelado y limpiado químicamente, ahora está listo para la tercera y última tarea de preparación física. El funcionamiento mecánico de una unidad de sobremesa estándar sigue una estricta secuencia interna para garantizar el éxito.
Primero, asegúrese de que su herramienta esté apoyada sobre una superficie plana y muy estable. Abra la palanca superior principal de la unidad. En el interior, verá una ranura en V mecanizada con precisión y dos almohadillas de sujeción de goma. Coloque con cuidado el vidrio desnudo y limpio en la ranura en V. Es absolutamente fundamental que el mechón quede perfectamente recto. Cualquier curvatura o curvatura dará como resultado una cara final desastrosamente inclinada.
Las empalmadoras por fusión requieren una longitud muy específica de vidrio desnudo para funcionar correctamente. Esto se conoce como longitud de escisión. Mire la regla incorporada adyacente a la ranura en V. Dependiendo de las especificaciones de su empalmadora, alinee el borde de la cubierta exterior con la marca milimétrica correcta. Las longitudes estándar varían de 10 milímetros a 16 milímetros. Una alineación precisa garantiza que el hilo se asiente perfectamente entre los electrodos de la empalmadora por fusión más adelante.
Una vez verificada la alineación, cierre la cubierta superior. Esta acción baja las almohadillas de goma. Sujeta firmemente el hilo en su lugar para que no se mueva. A continuación, accione el mecanismo de la cuchilla. En la mayoría de las unidades de escritorio modernas, esto implica empujar un carro deslizante desde el frente de la herramienta hacia atrás. A medida que el carro se desliza hacia adelante, la hoja circular de tungsteno roza suavemente la parte inferior del vidrio sujeto. Esto crea un rasguño matemáticamente preciso en el revestimiento.
Inmediatamente después de que la hoja marca la superficie, el mecanismo interno de la herramienta presiona un pequeño yunque sobre el vidrio. Esto ocurre directamente encima de la línea marcada. Aplica la cantidad exacta de tensión mecánica necesaria para romper el hilo limpiamente.
El recorte es el pequeño trozo de vidrio que se desprende. Este fragmento es extremadamente peligroso. Es lo suficientemente afilado como para penetrar fácilmente la piel, viajar a través del torrente sanguíneo o causar daños oculares graves. Las unidades profesionales de alta calidad cuentan con recogedores de fragmentos automáticos. Estos agarran instantáneamente el vidrio cortado y lo guardan de forma segura. Si su herramienta carece de esta característica, deberá recoger manualmente el recorte con unas pinzas. Colóquelo siempre en un contenedor exclusivo para desechos punzantes.
El proceso de preparación no está realmente completo hasta que se ha verificado empíricamente la calidad del corte. El ojo humano no puede determinar si una hebra se ha cortado a unos aceptables 0,5 grados o a unos inaceptables 3,0 grados.
Para inspeccionar su trabajo, transfiera con cuidado el hilo preparado a su empalmadora por fusión. Una vez que ambos lados estén cargados, la máquina utilizará cámaras microscópicas de alta definición en los ejes X e Y. Muestra los extremos en su pantalla LCD. El software interno analizará instantáneamente la geometría del corte y calculará el ángulo exacto. Para el empalme monomodo estándar, la máquina normalmente rechazará cualquier corte con un ángulo superior a 1,0 grados.
Si la empalmadora rechaza el hilo, usted debe poder identificar el defecto visual en la pantalla. Esto le permite solucionar problemas de su flujo de trabajo.
Labio: Una pequeña protuberancia o punta en un borde del vaso. Esto suele deberse a una altura de hoja incorrecta.
Hackle: Una superficie rugosa, irregular y desigual en la cara final. Esto suele ser el resultado de demasiada tensión durante el chasquido o de suciedad en las almohadillas de goma.
Chip: Falta un trozo de vidrio en el borde del revestimiento. Esto indica que la hoja está astillada o golpea el vidrio de manera demasiado agresiva.
Ángulo alto: el extremo es liso pero visiblemente inclinado. Esto significa que el hilo se colocó diagonalmente en la ranura en V.
Si encuentra alguno de estos defectos, no puede simplemente volver a cortar el mismo trozo de vidrio desnudo. Debes cortar la sección expuesta, quitar una nueva sección de chaqueta, volver a limpiarla a fondo y repetir toda la secuencia.
Incluso cuando los técnicos comprenden completamente la secuencia correcta, los errores de ejecución mecánica durante el paso final aún pueden comprometer toda la conexión. El vidrio de sílice es increíblemente implacable. Evitar errores comunes en el flujo de trabajo es tan importante como seguir los pasos. Para resaltar el impacto de estos errores, revise la tabla de comparación principal a continuación.
Fase de preparación | Procedimiento estándar correcto | Error de campo común | Consecuencia de la red |
|---|---|---|---|
Desnudándose | Utilice alicates pelacables calibrados en fábrica. | Usar herramientas desafiladas o de calibre incorrecto | Microcortes en el revestimiento de vidrio que provocan futuras roturas |
Limpieza | Limpiar con 99% IPA antes de marcar | Limpiar el vidrio después de cortarlo. | Manchas de carbono quemadas durante el arco de fusión, pérdida masiva de señal |
escisión | Utilice una herramienta de escritorio de precisión | Cortar a mano o usar cortadores estilo bolígrafo | Alta reflectancia, pelos dentados y cortes en ángulo > 1,0° |
Esta tabla ilustra claramente por qué es tan perjudicial limpiar la fibra después de cortarla. Limpiar una hebra cortada con un paño dejará fibras microscópicas o polvo estático directamente en el núcleo. Cuando la empalmadora por fusión intenta derretir el vidrio con un arco eléctrico, este polvo se quemará instantáneamente. Crea una mancha de carbón negro dentro de la articulación. Esto garantiza una pérdida de inserción masiva y una conexión completamente fallida.
Comprender los estrictos requisitos de la preparación de la red resalta exactamente por qué la selección de herramientas es una decisión empresarial crítica. El uso de equipos de mala calidad introduce variables impredecibles en la implementación de la red. Esto provoca empalmes fallidos, tiempo de inactividad de la red y desplazamientos increíblemente costosos para solucionar problemas.
Para los técnicos que buscan un rendimiento confiable y repetible que se alinee con las demandas de la red moderna, invertir en una cortadora de fibra óptica SKYCOM T-903 profesional representa una solución estandarizada. Está diseñado específicamente para entornos de gran volumen.
En lugar de confiar en afirmaciones de marketing abstractas, los ingenieros experimentados analizan especificaciones estrictas. El SKYCOM T-903 está diseñado con una hoja de acero de tungsteno de alta precisión capaz de ofrecer un ángulo de corte típico de menos de 0,5 grados. Esto cumple fácilmente con los requisitos más estrictos de empalme por fusión. Además, cuenta con un diseño robusto de hoja de 16 posiciones. Esto proporciona una vida útil excepcional de hasta 48 000 cortes antes de que sea necesario reemplazar la hoja.
Específicamente, las herramientas de esta clase de élite cuentan con un soporte de fibra universal 3 en 1. Esto permite a los técnicos realizar una transición perfecta entre fibra desnuda de 250 micrones, pigtails de 900 micrones y cables de acometida de 3,0 milímetros sin necesidad de cambiar accesorios. Al integrar una herramienta confiable con retorno automático de la hoja en su flujo de trabajo diario, los técnicos pueden mantener un estricto cumplimiento de la metodología Pelar, Limpiar, Cleave. Esto minimiza drásticamente los defectos de campo.
La preparación adecuada de la fibra requiere el cumplimiento inquebrantable de una secuencia muy específica. Debes pelar la chaqueta, limpiar el vidrio desnudo y, finalmente, cortar el hilo. Este orden exacto es la única manera de evitar daños graves al equipo. Garantiza una pérdida de señal ultrabaja en toda su red.
Recuerde siempre limpiar químicamente la sílice desnuda antes de marcarla y romperla. Intentar revertir estos pasos solo introducirá polvo estático en su impecable extremo. En última instancia, combinar este estricto conocimiento de procedimientos con un cortador de fibra óptica profesional mejorará significativamente la calidad de su instalación. Reduce los frustrantes retrabajos y le ayuda a lograr empalmes perfectos en todo momento. Si tiene problemas con resultados de empalme inconsistentes, es hora de actualizar sus herramientas de preparación para satisfacer las demandas de las redes ópticas modernas.
Un corte incorrecto compromete fundamentalmente la geometría física del vidrio. Cuando la cara del extremo está dentada, astillada o en un ángulo mayor de 1 grado, los dos extremos no pueden alinearse perfectamente dentro de la empalmadora por fusión. Esta desalineación conduce a una alta pérdida de inserción y una alta pérdida de retorno óptico. En las redes modernas de alta velocidad, estos reflejos provocan una grave pérdida de paquetes de datos y pueden bloquear completamente la conexión.
La mayoría de las hojas de acero de tungsteno de precisión cuentan con entre 16 y 24 posiciones de rotación específicas marcadas en el costado de la rueda. Como pauta general de la industria, debe girar la hoja una posición hacia adelante después de aproximadamente 1000 a 3000 cortes. Sin embargo, el verdadero indicador es la retroalimentación visual del monitor de su empalmadora por fusión. Si comienza a notar un aumento constante en los ángulos malos o en los extremos visualmente desconchados en la pantalla, debe girar la hoja inmediatamente.
En absoluto. Las tijeras y cortadores de alambre funcionan aplicando fuerza aplastante. Debido a que el núcleo y el revestimiento de un cable óptico están hechos de vidrio de sílice altamente frágil, la fuerza de aplastamiento romperá por completo la estructura microscópica. Esto destruye las vías que guían la luz. Un dispositivo de precisión dedicado en realidad no corta el material. Utiliza una cuchilla microscópica para crear un pequeño defecto y luego aplica una tensión precisa para romper limpiamente el vidrio a lo largo de su estructura cristalina natural.
Limpia siempre el cristal ANTES de cortarlo. Ésta es la regla de oro e inquebrantable de la preparación. Una vez que se ha quitado la capa protectora al cable, hay que limpiarlo con alcohol isopropílico al 99% hasta que chirría. Esto elimina toda la suciedad y los residuos del tampón, protegiendo la delicada hoja interna de la contaminación. Si limpia el vidrio después de cortarlo, la electricidad estática generada por el movimiento de limpieza atraerá pelusas microscópicas directamente al núcleo.
Un error de ángulo alto generalmente significa que el vidrio no estaba perfectamente recto en la ranura en V durante la preparación. Esto sucede cuando se acumula polvo microscópico o residuos pegajosos de acrilato en la ranura, elevando un lado de la hebra. Limpie siempre la ranura en V y las almohadillas de sujeción de goma con un hisopo con alcohol antes de comenzar su turno.
No. Si su empalmadora rechaza un corte, no le queda suficiente vidrio desnudo para simplemente volver a colocarlo en la herramienta de corte para un segundo intento. Debes cortar la sección expuesta por completo. Luego, quita una sección nueva de la chaqueta exterior, la limpia a fondo con alcohol y realiza un corte nuevo.